2026.09.19
产品询价资料准备说明:建议提供这些参数
为缩短前期沟通时间,询价联轴器、同步带轮、齿轮、链轮及带轮时,建议提前整理型号、尺寸、材质、数量和工况信息。
为缩短前期沟通时间,询价联轴器、同步带轮、齿轮、链轮及带轮时,建议提前整理型号、尺寸、材质、数量和工况信息。
针对非标传动件来图沟通,建议统一提交图纸版本、材料、公差、表面处理、数量及验收要求。
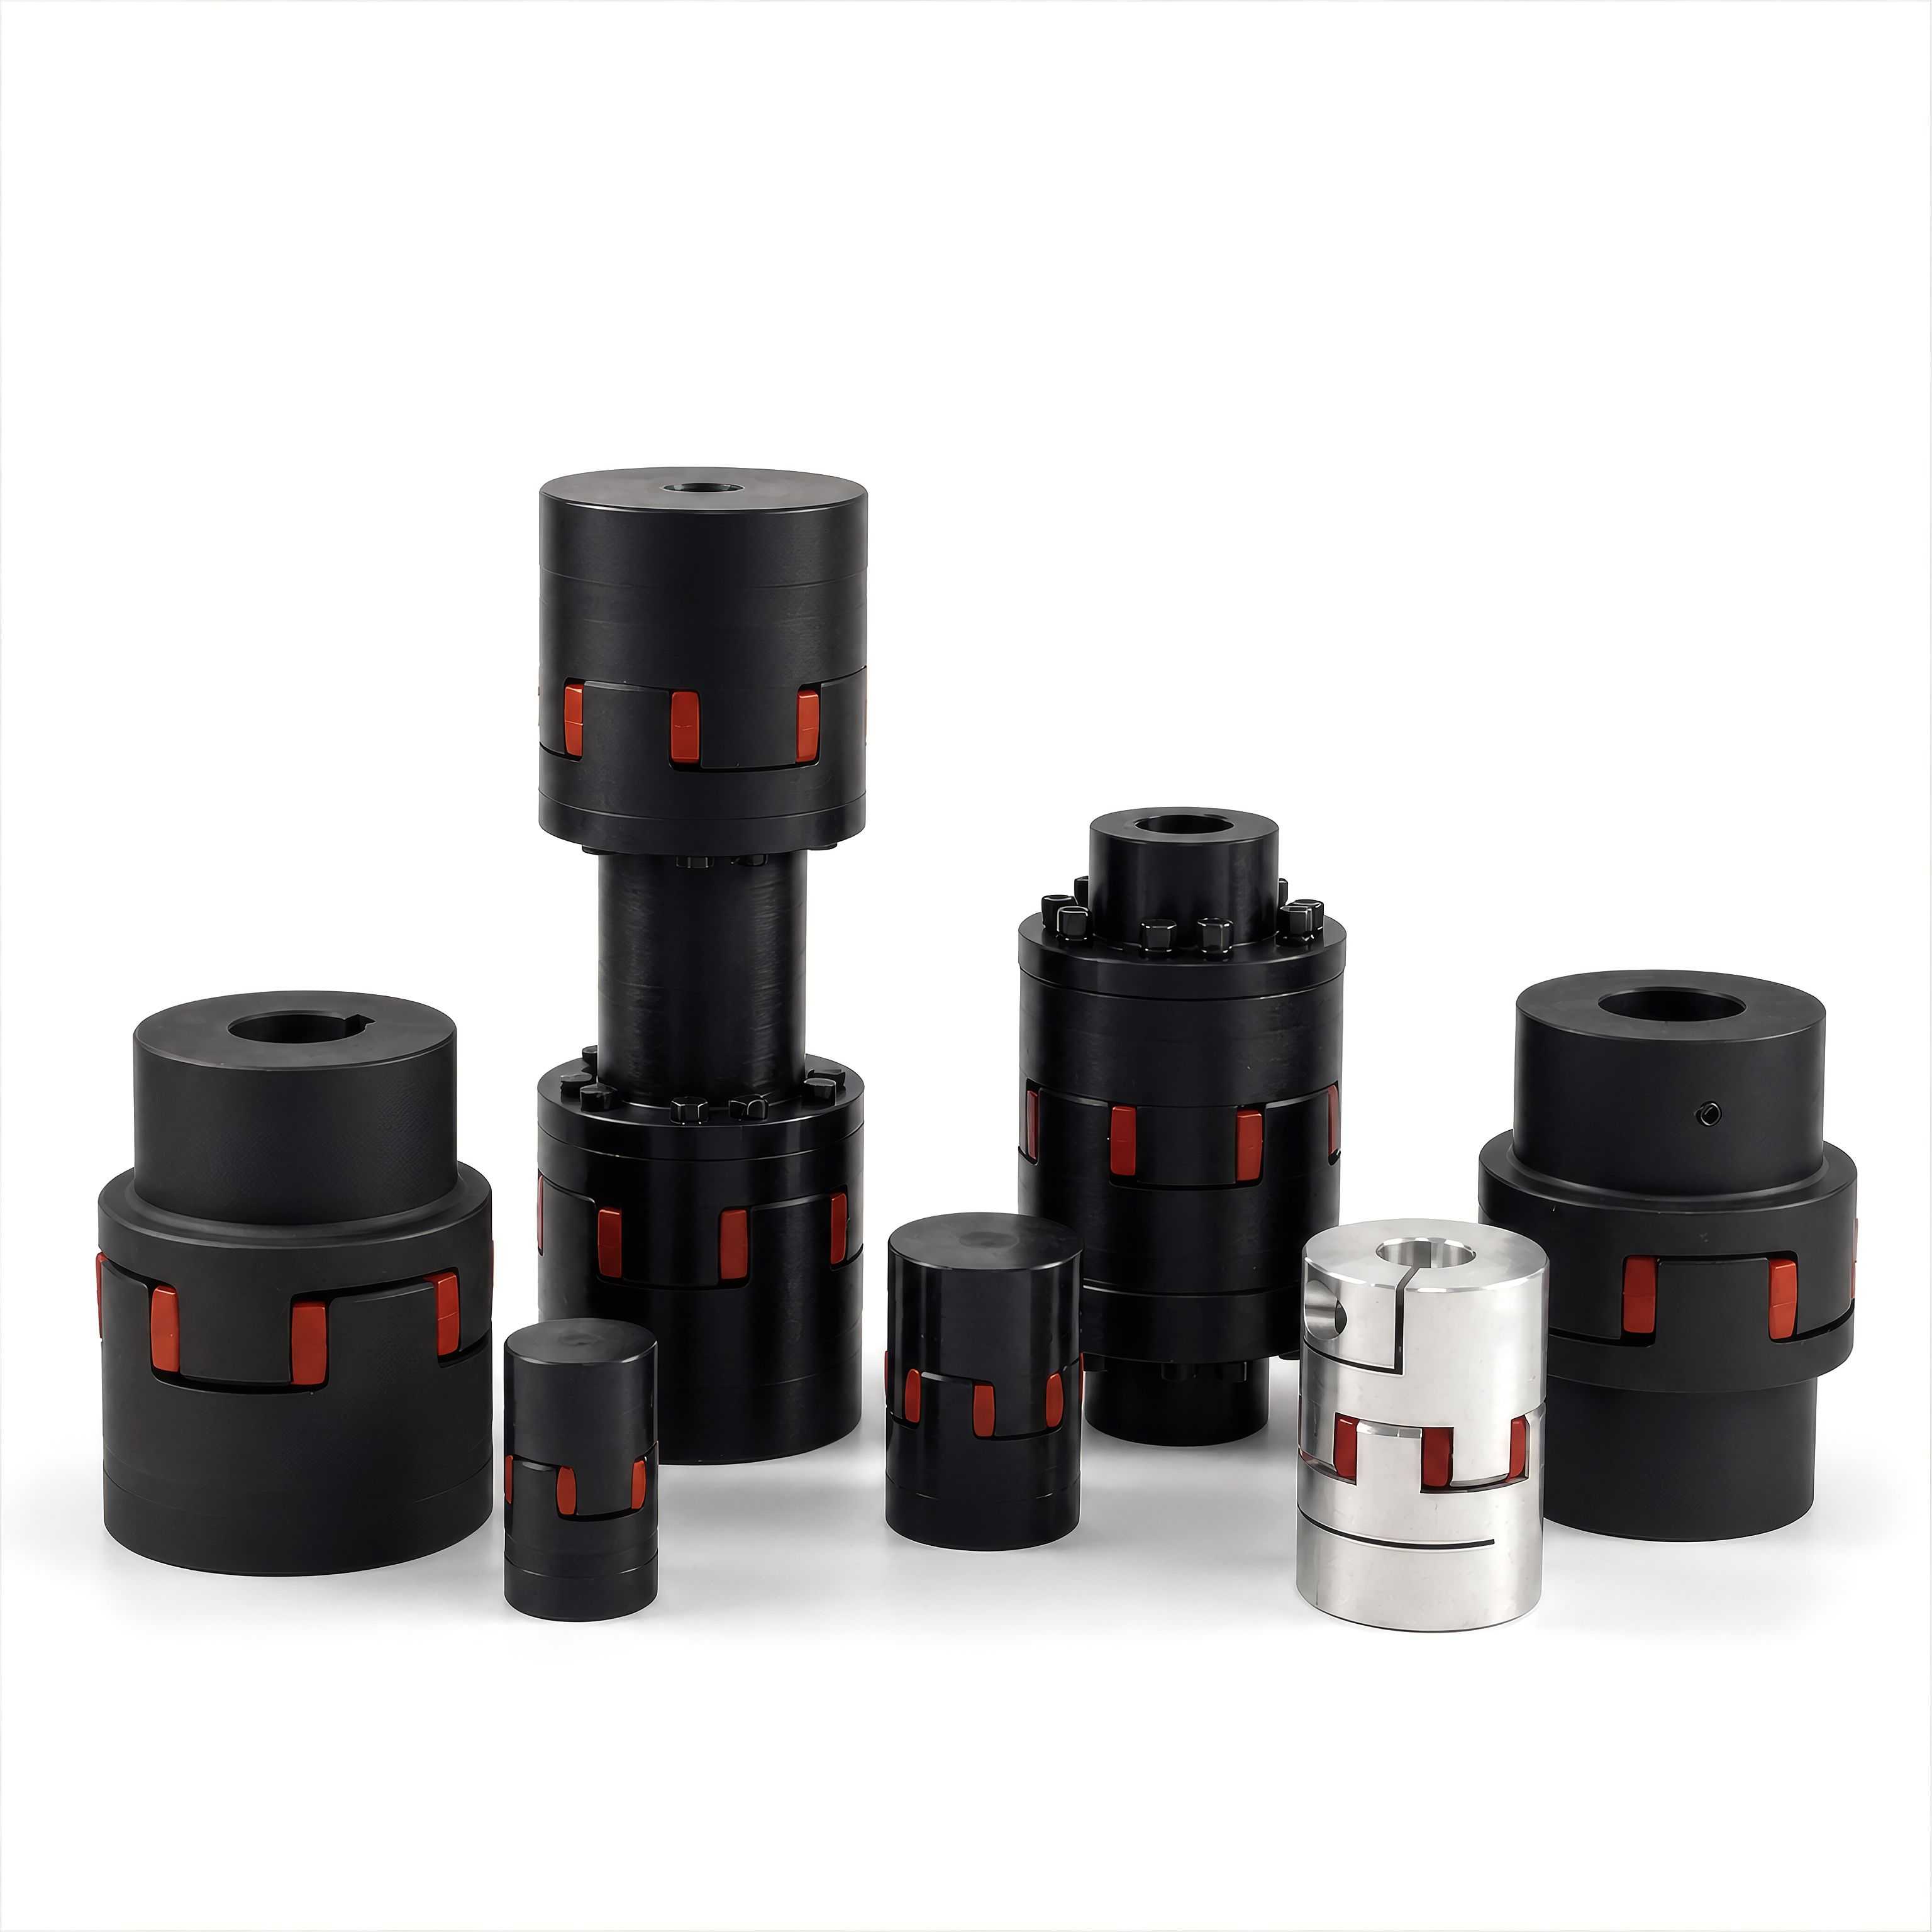
联轴器选型应综合考虑轴径、扭矩、转速、偏差补偿、安装空间和使用环境,不能只按外观或单一尺寸判断。
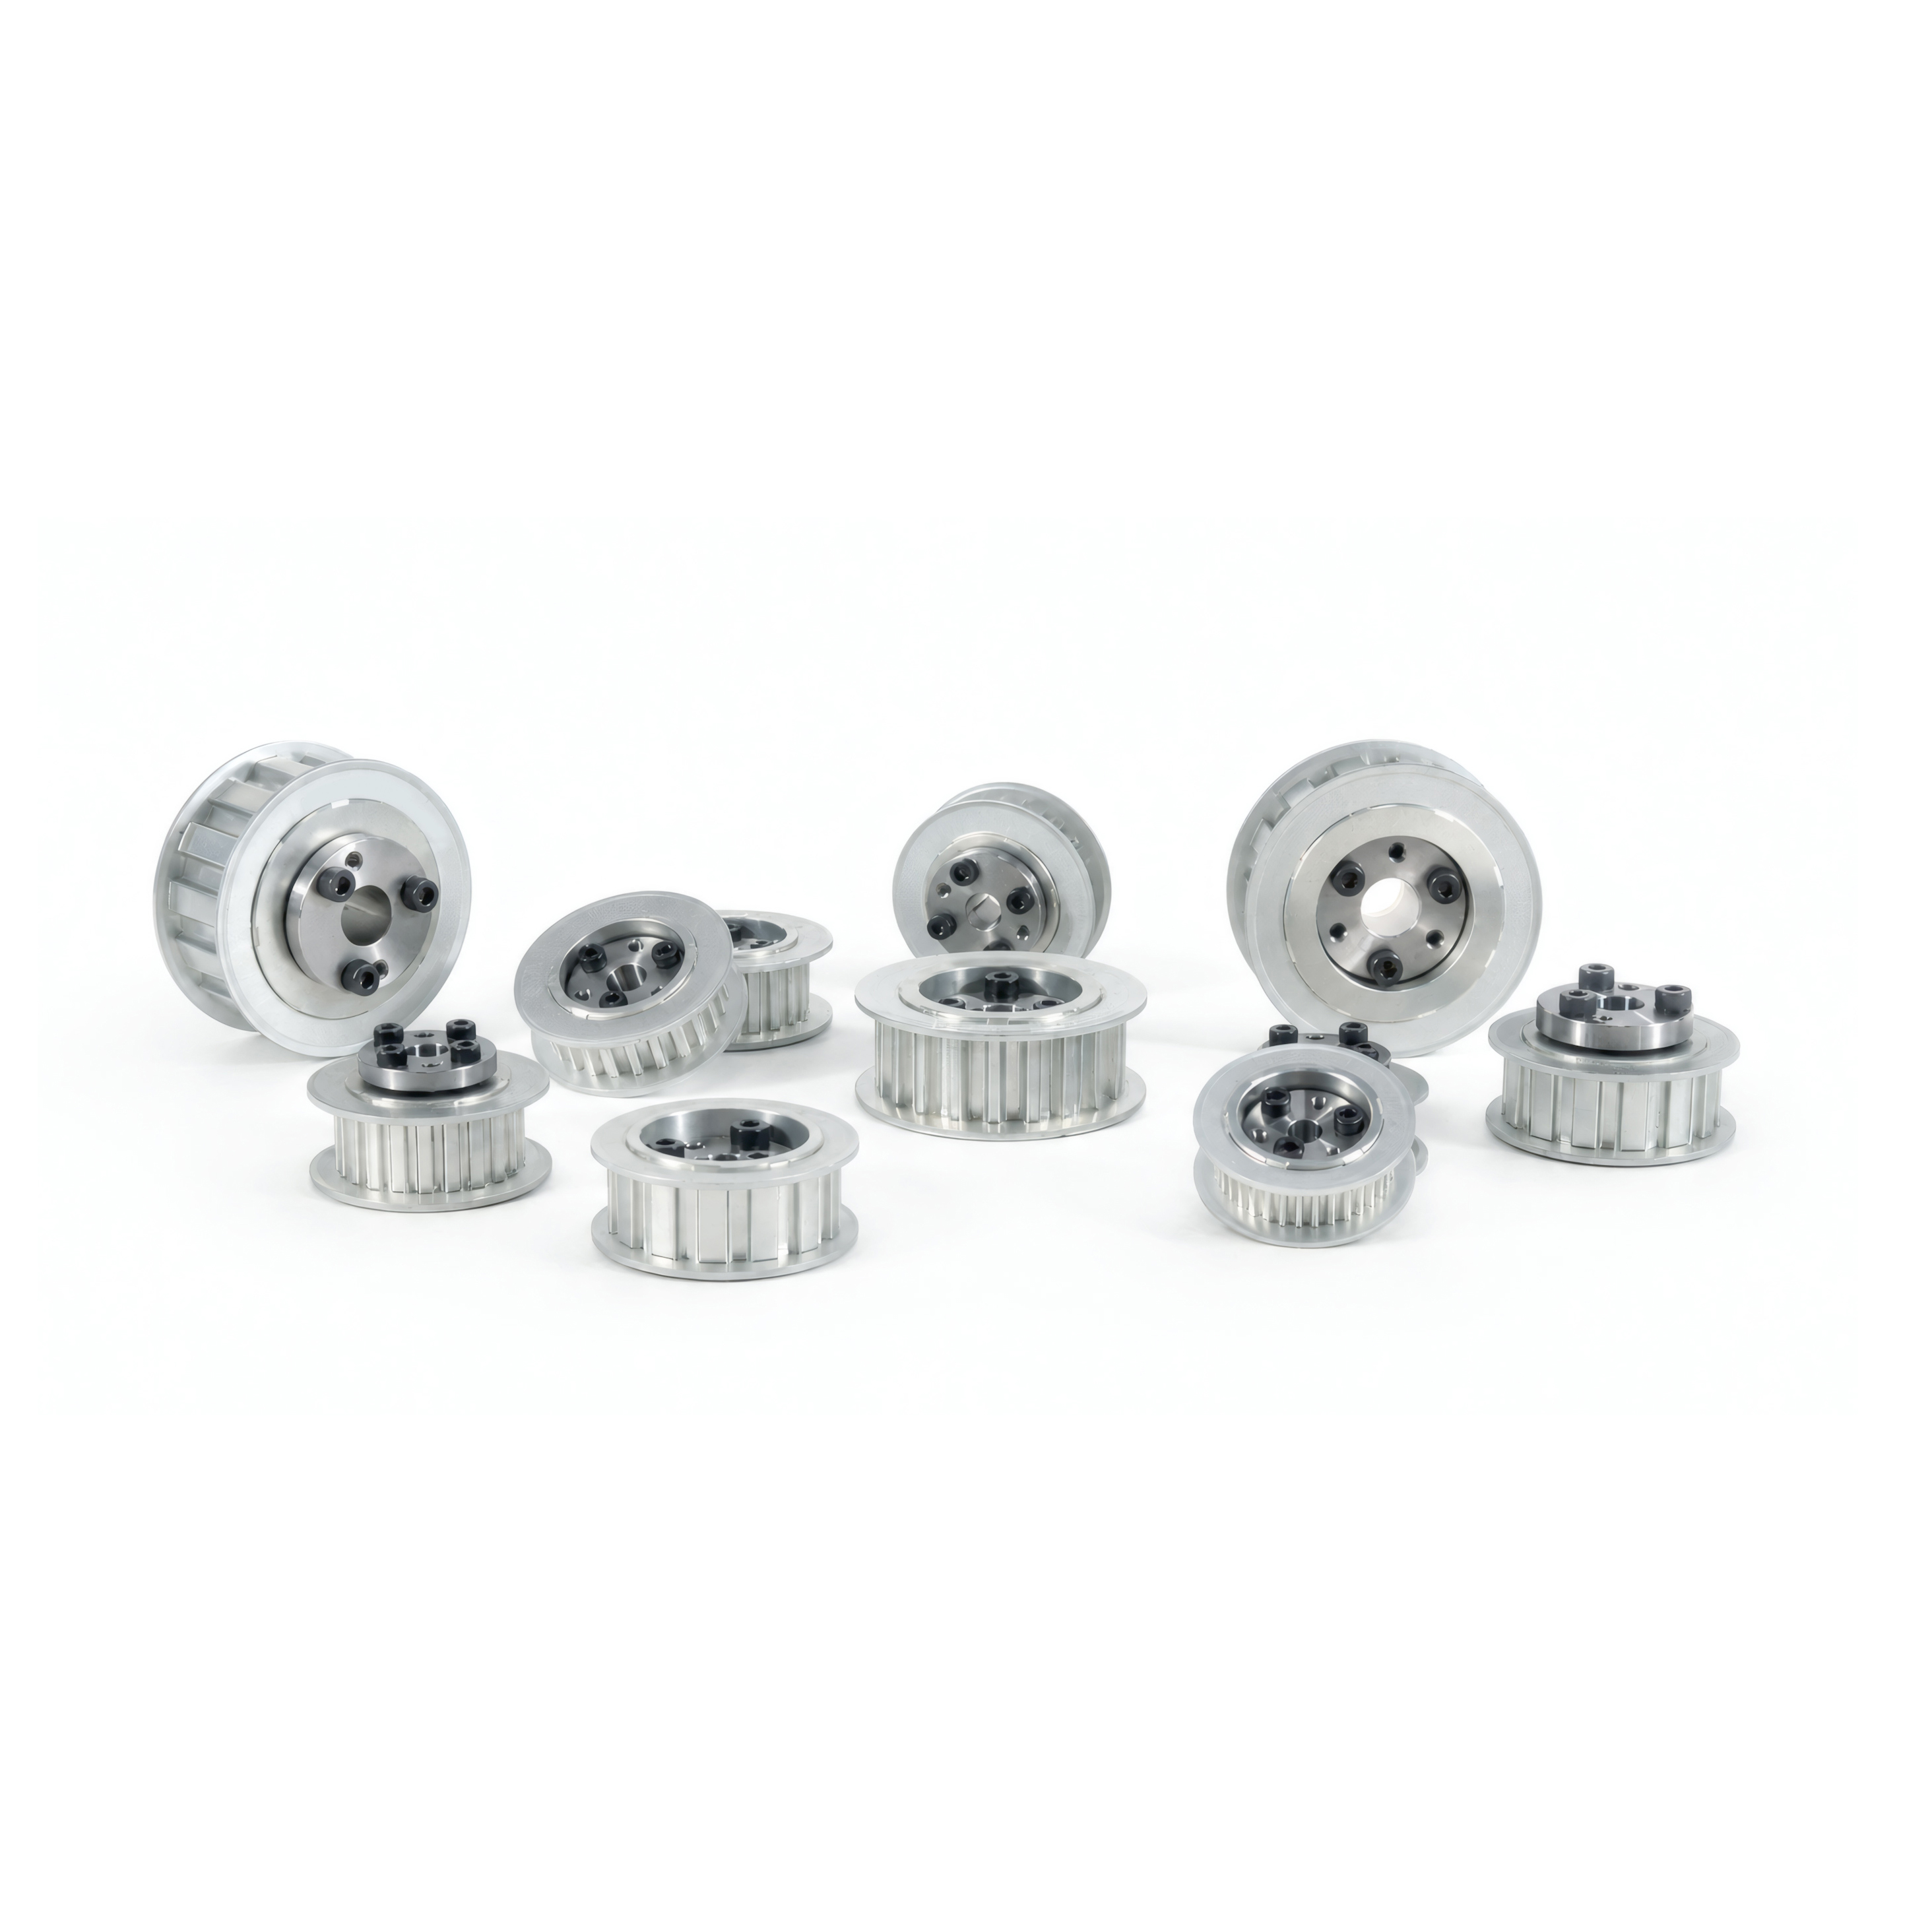
从传动介质、同步要求、速度范围、维护方式和环境条件出发,梳理同步带轮、链轮与多沟带轮的基础区别。
整理联轴器、带轮、链轮等传动部件安装时的清洁、对中、紧固、试运行及日常检查要点。
选型时需同时满足扭矩、转速与偏差补偿能力。 高频启停/伺服电机:优先选择膜片联轴器或波纹管联轴器,具备零背隙、高刚性和低转动惯量特点。 吸振/微小偏心:选择梅花/星形弹性联轴器,弹性体能有效缓冲吸收冲击。 轴径匹配:需核对轴公差(通常为h7/g6)与联轴器孔径(H7),避免强行敲入导致内孔变形或扭矩传递不平稳。
齿形与宽度的选择直接影响传动精度与承载能力。 齿形选择:高精度定位选圆弧齿(如HTD适合大扭矩传动,GT/STD齿形具有更小的齿隙,适合伺服精准定位);平稳传动可选用梯形齿(如T/AT系列)。 带宽计算:需根据设计功率、小齿轮转速以及负载系数计算设计功率,再对照许用功率表确定带宽。宽一点留有余量可显著延长皮带寿命,但会增加转动惯量。
下单或加工前必须明确以下4组核心参数: 齿形参数:模数(M)/节距(P)、齿数(Z)、压力角(通常20°)、变位系数(如有)。 几何与配合公差:分度圆直径、齿顶圆直径、内孔公差、键槽尺寸及位置公差(如跳动度、平行度)。 材质与热处理:材质(如45#钢、SCM440、SUS304),齿面热处理要求(如高频淬火HRC45-50、渗碳淬火)。 精度等级:齿轮需注明ISO/DIN精度等级(如6级研磨齿或8级滚齿)。
非标订制中易导致加工退单或组装异常的缺漏点包括: 倒角与退刀槽:轴孔入口未加C0.5~C1倒角,导致装配困难;内外圆交界处缺少退刀槽,导致清角不到位。 锁紧定位孔:缺少顶丝(止动螺钉)孔或定位螺栓孔的规格、数量及角度标注。 表面处理说明:未注明阳极氧化、发黑、镀锌或发蓝厚度,可能导致表面处理后尺寸超差(尤其是内孔公差)。
张紧力是影响同步带传动寿命的关键指标: 张紧力过大:会导致同步轮轴承承受额外径向载荷,引发轴承过热磨损、电机过载,甚至导致同步轮轴孔开裂或皮带断裂。 张紧力过小:高速或重载启停时容易发生“跳齿(爬齿)”现象,失去定位精度,同时加速齿面磨损。 检查方法:建议采用音频张紧计(测量固有频率)或施加定力检测下垂量来精准控制。
两轴对中不良(包括径向偏移、轴向偏移和角向倾斜)会引发连锁故障: 震动与异响:运转时产生高频振动与周期性噪音。 部件早期损坏:额外产生的弯曲应力会导致联轴器膜片破裂、弹性体挤碎,甚至直接拉伤电机轴承与减速机输入轴。 检查标准:安装时须使用百分表或激光对中仪,将径向与角向偏差控制在产品许用公差的50%以内。
齿轮背隙:背隙过小会导致卡齿、发热与磨损加剧;背隙过大则引发冲击与定位误差。检测时可将压铅丝(软铅条)通过齿轮啮合区,测量压扁厚度;或固定一轴,用百分表测量另一轴分度圆上的游隙。 链轮松紧:链传动不可过紧,应保留适当的链条垂度。通常两链轮中心线水平时,下侧链条垂度应为两轮中心距的1%~2%;垂直安装时垂度控制在0.5%~1%。