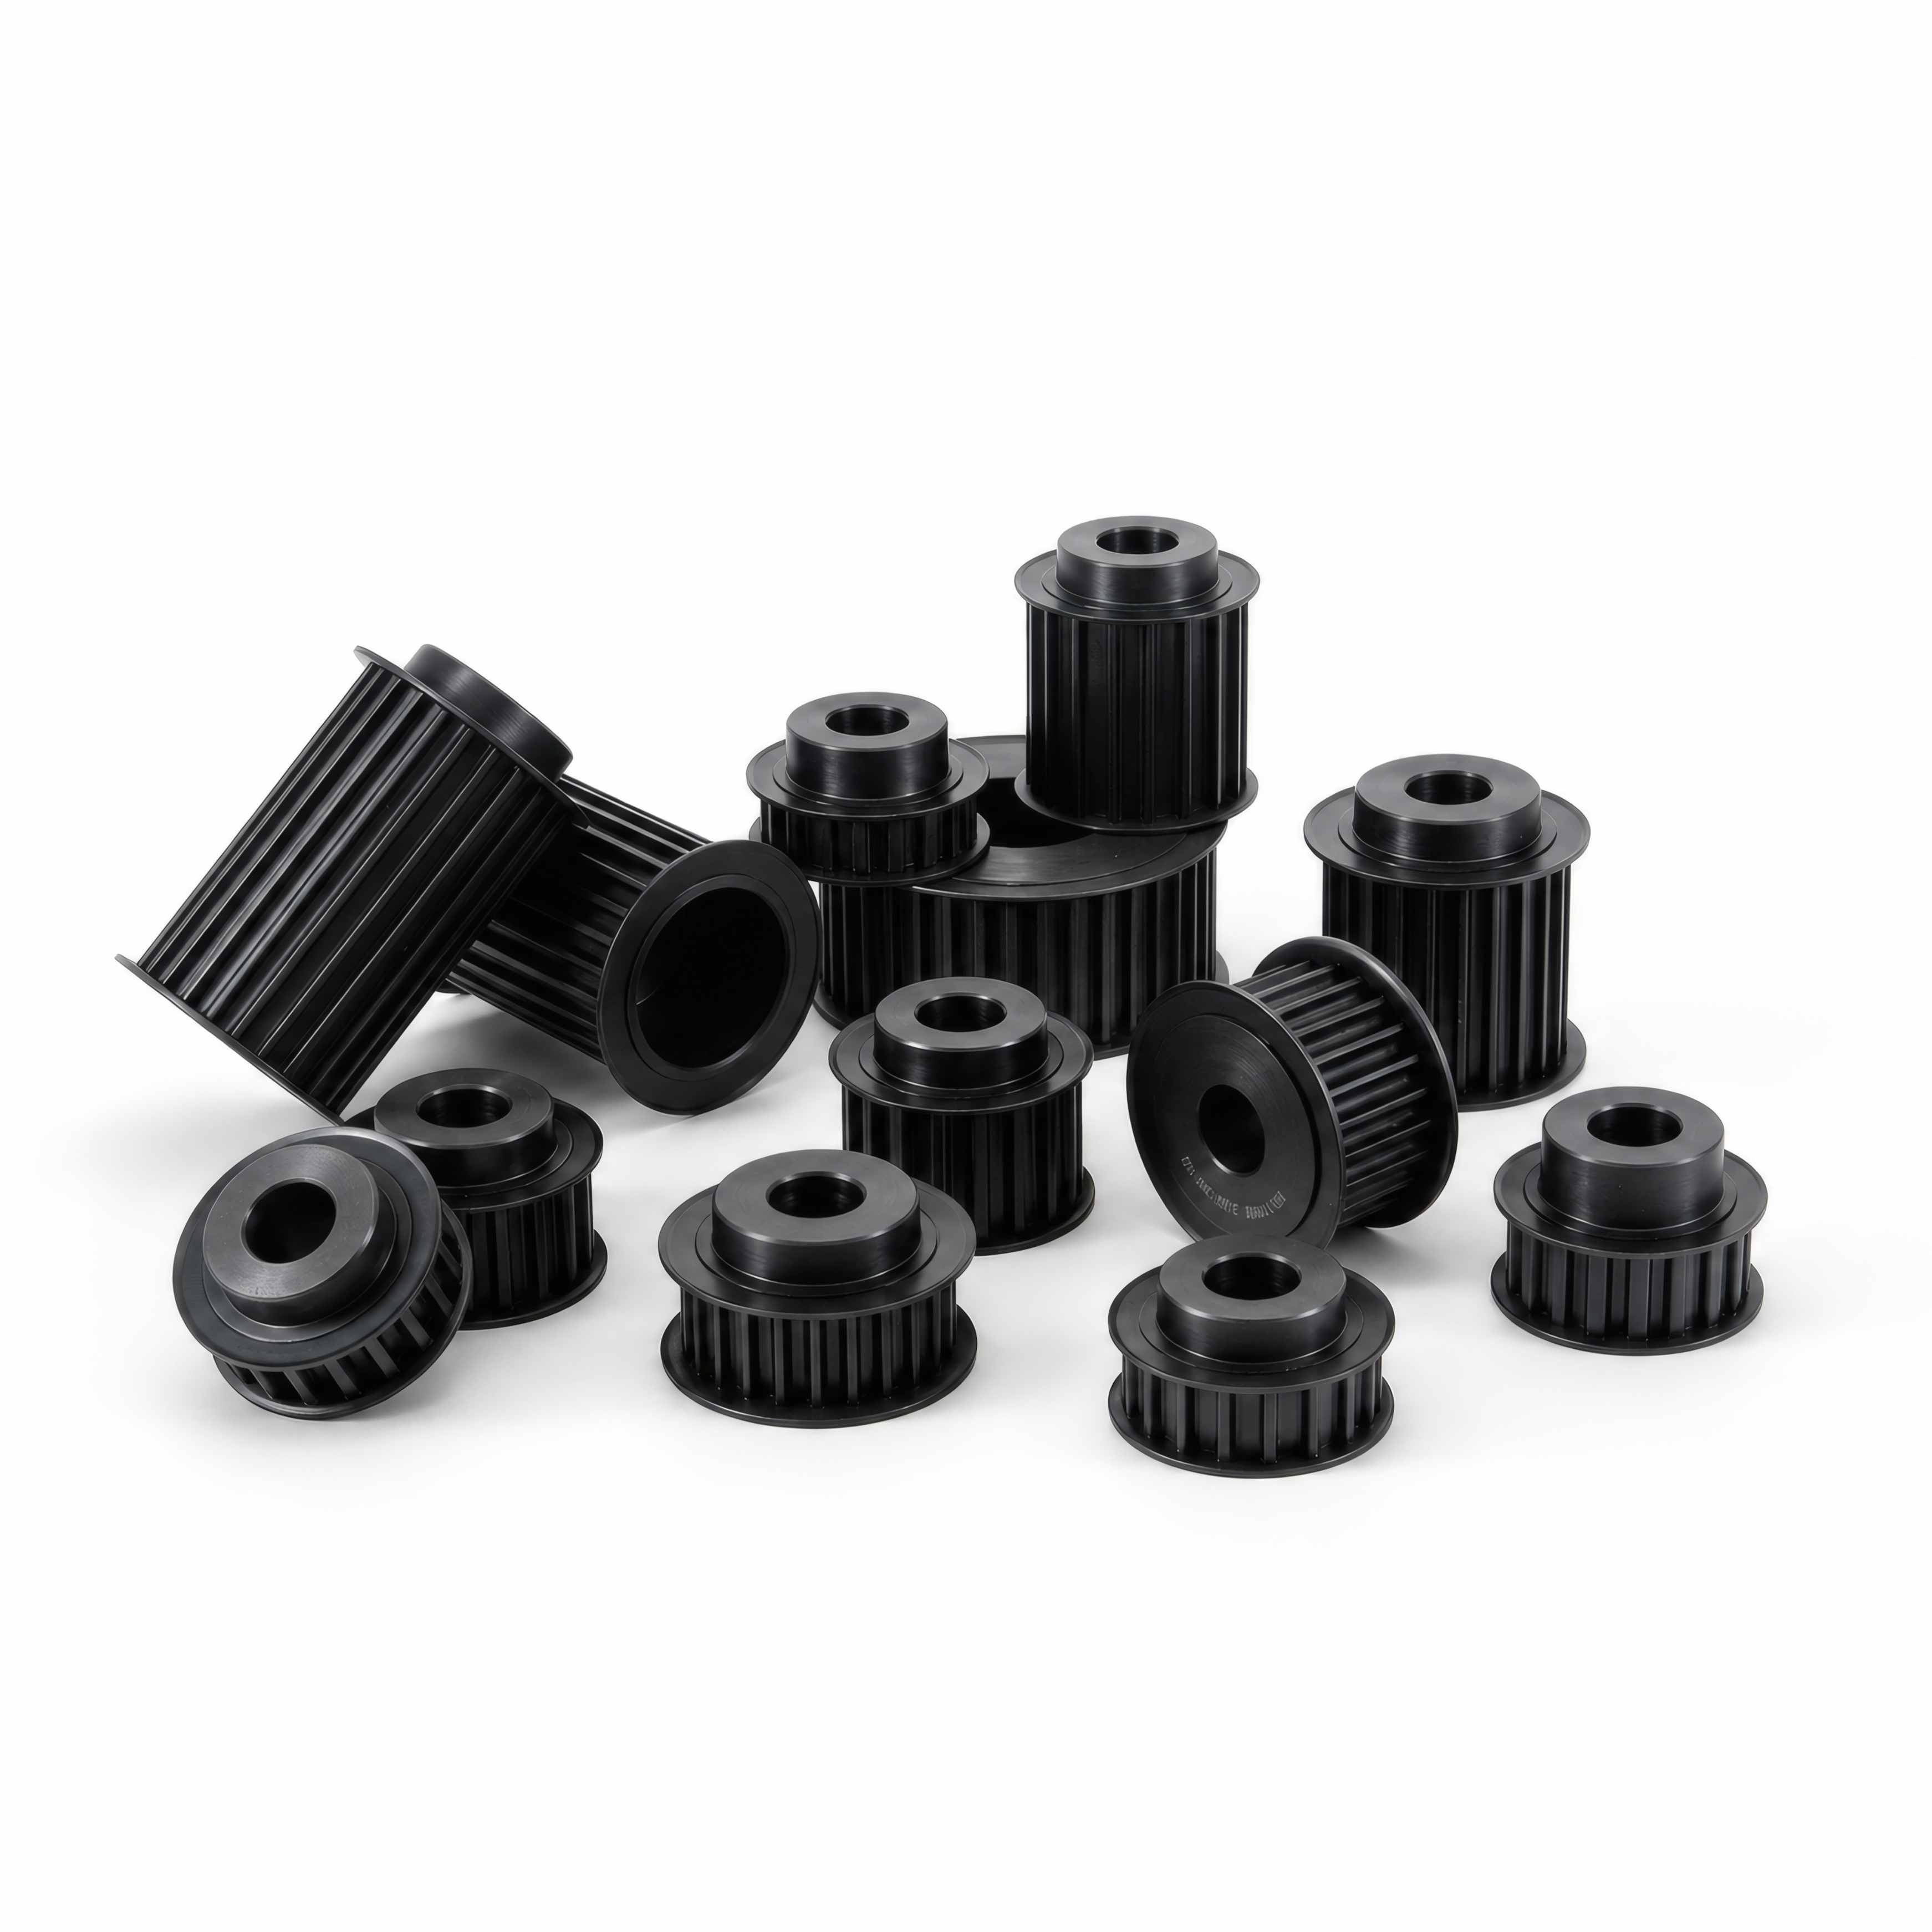
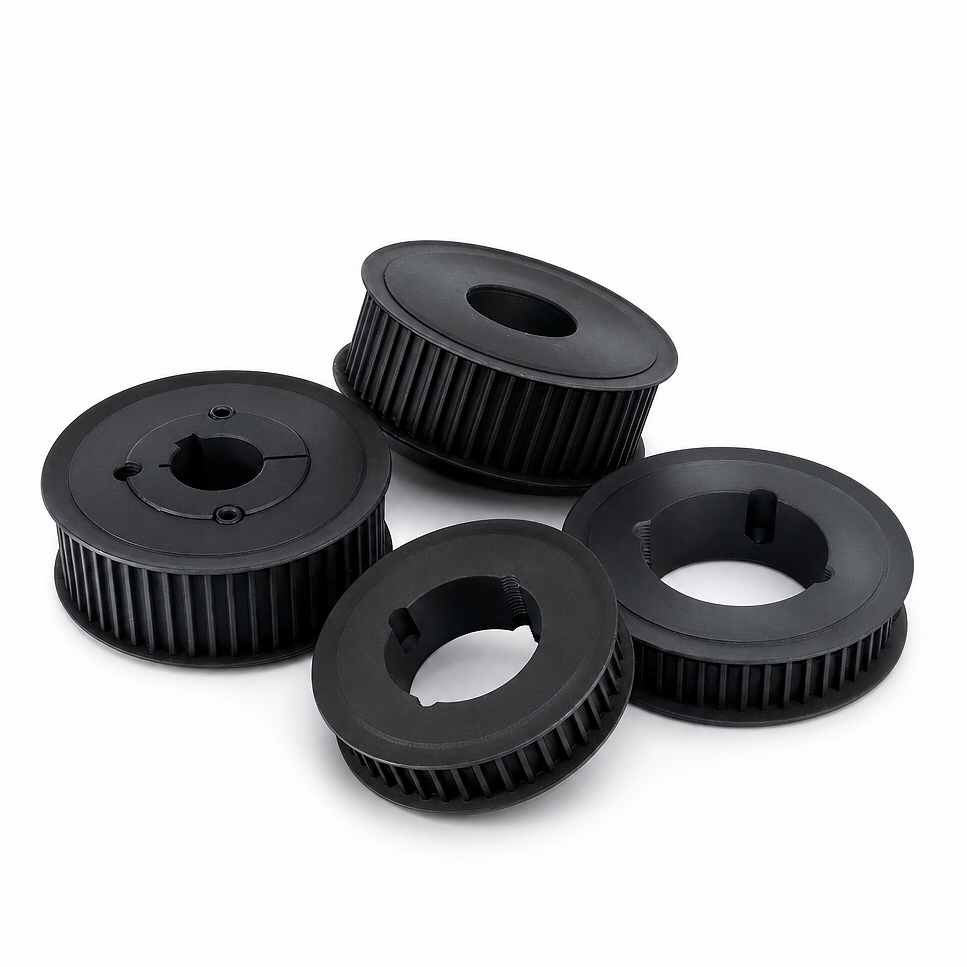
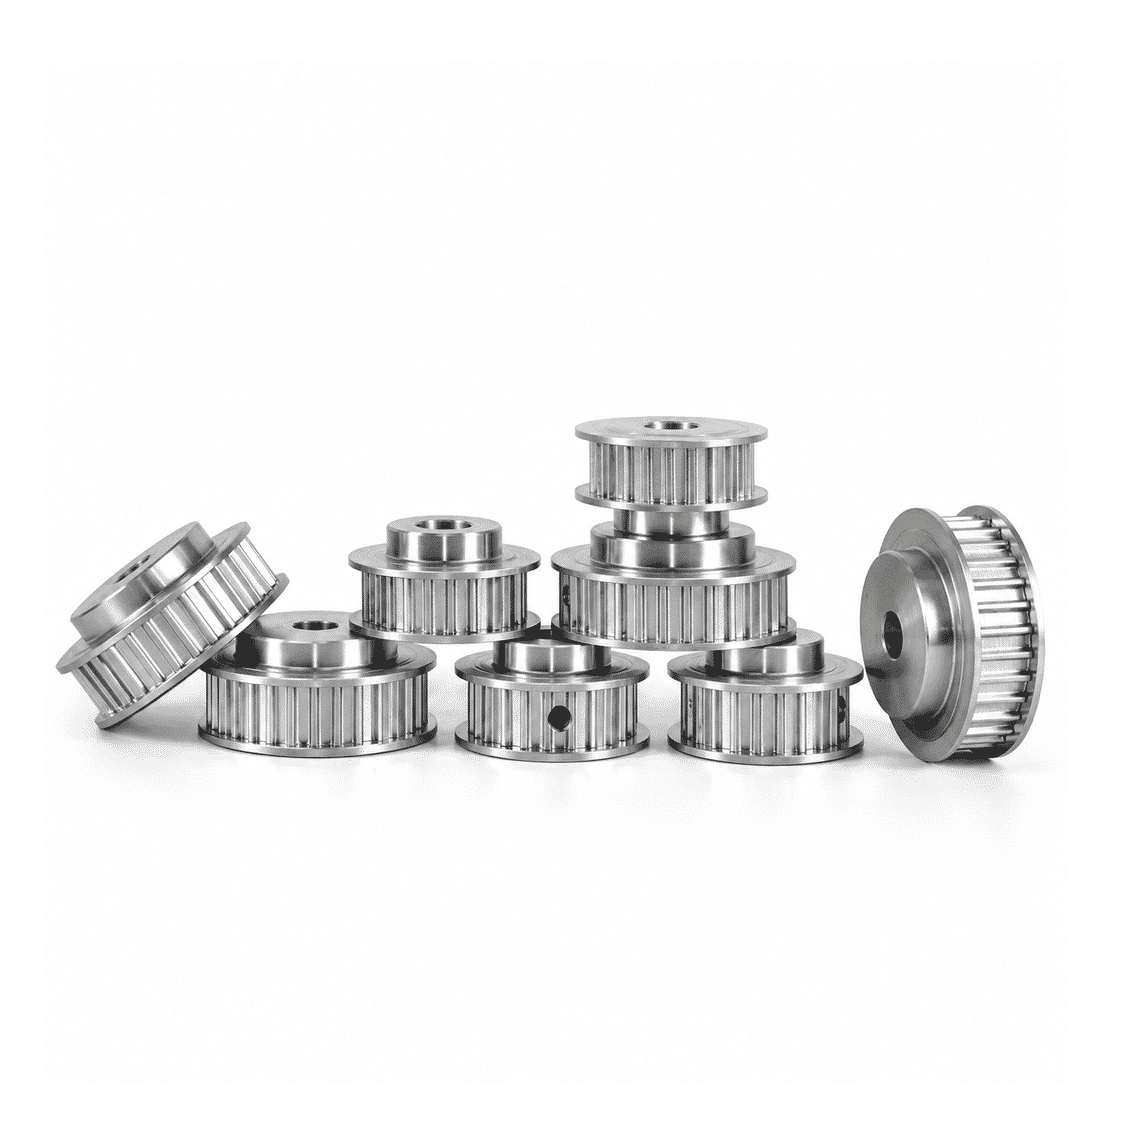
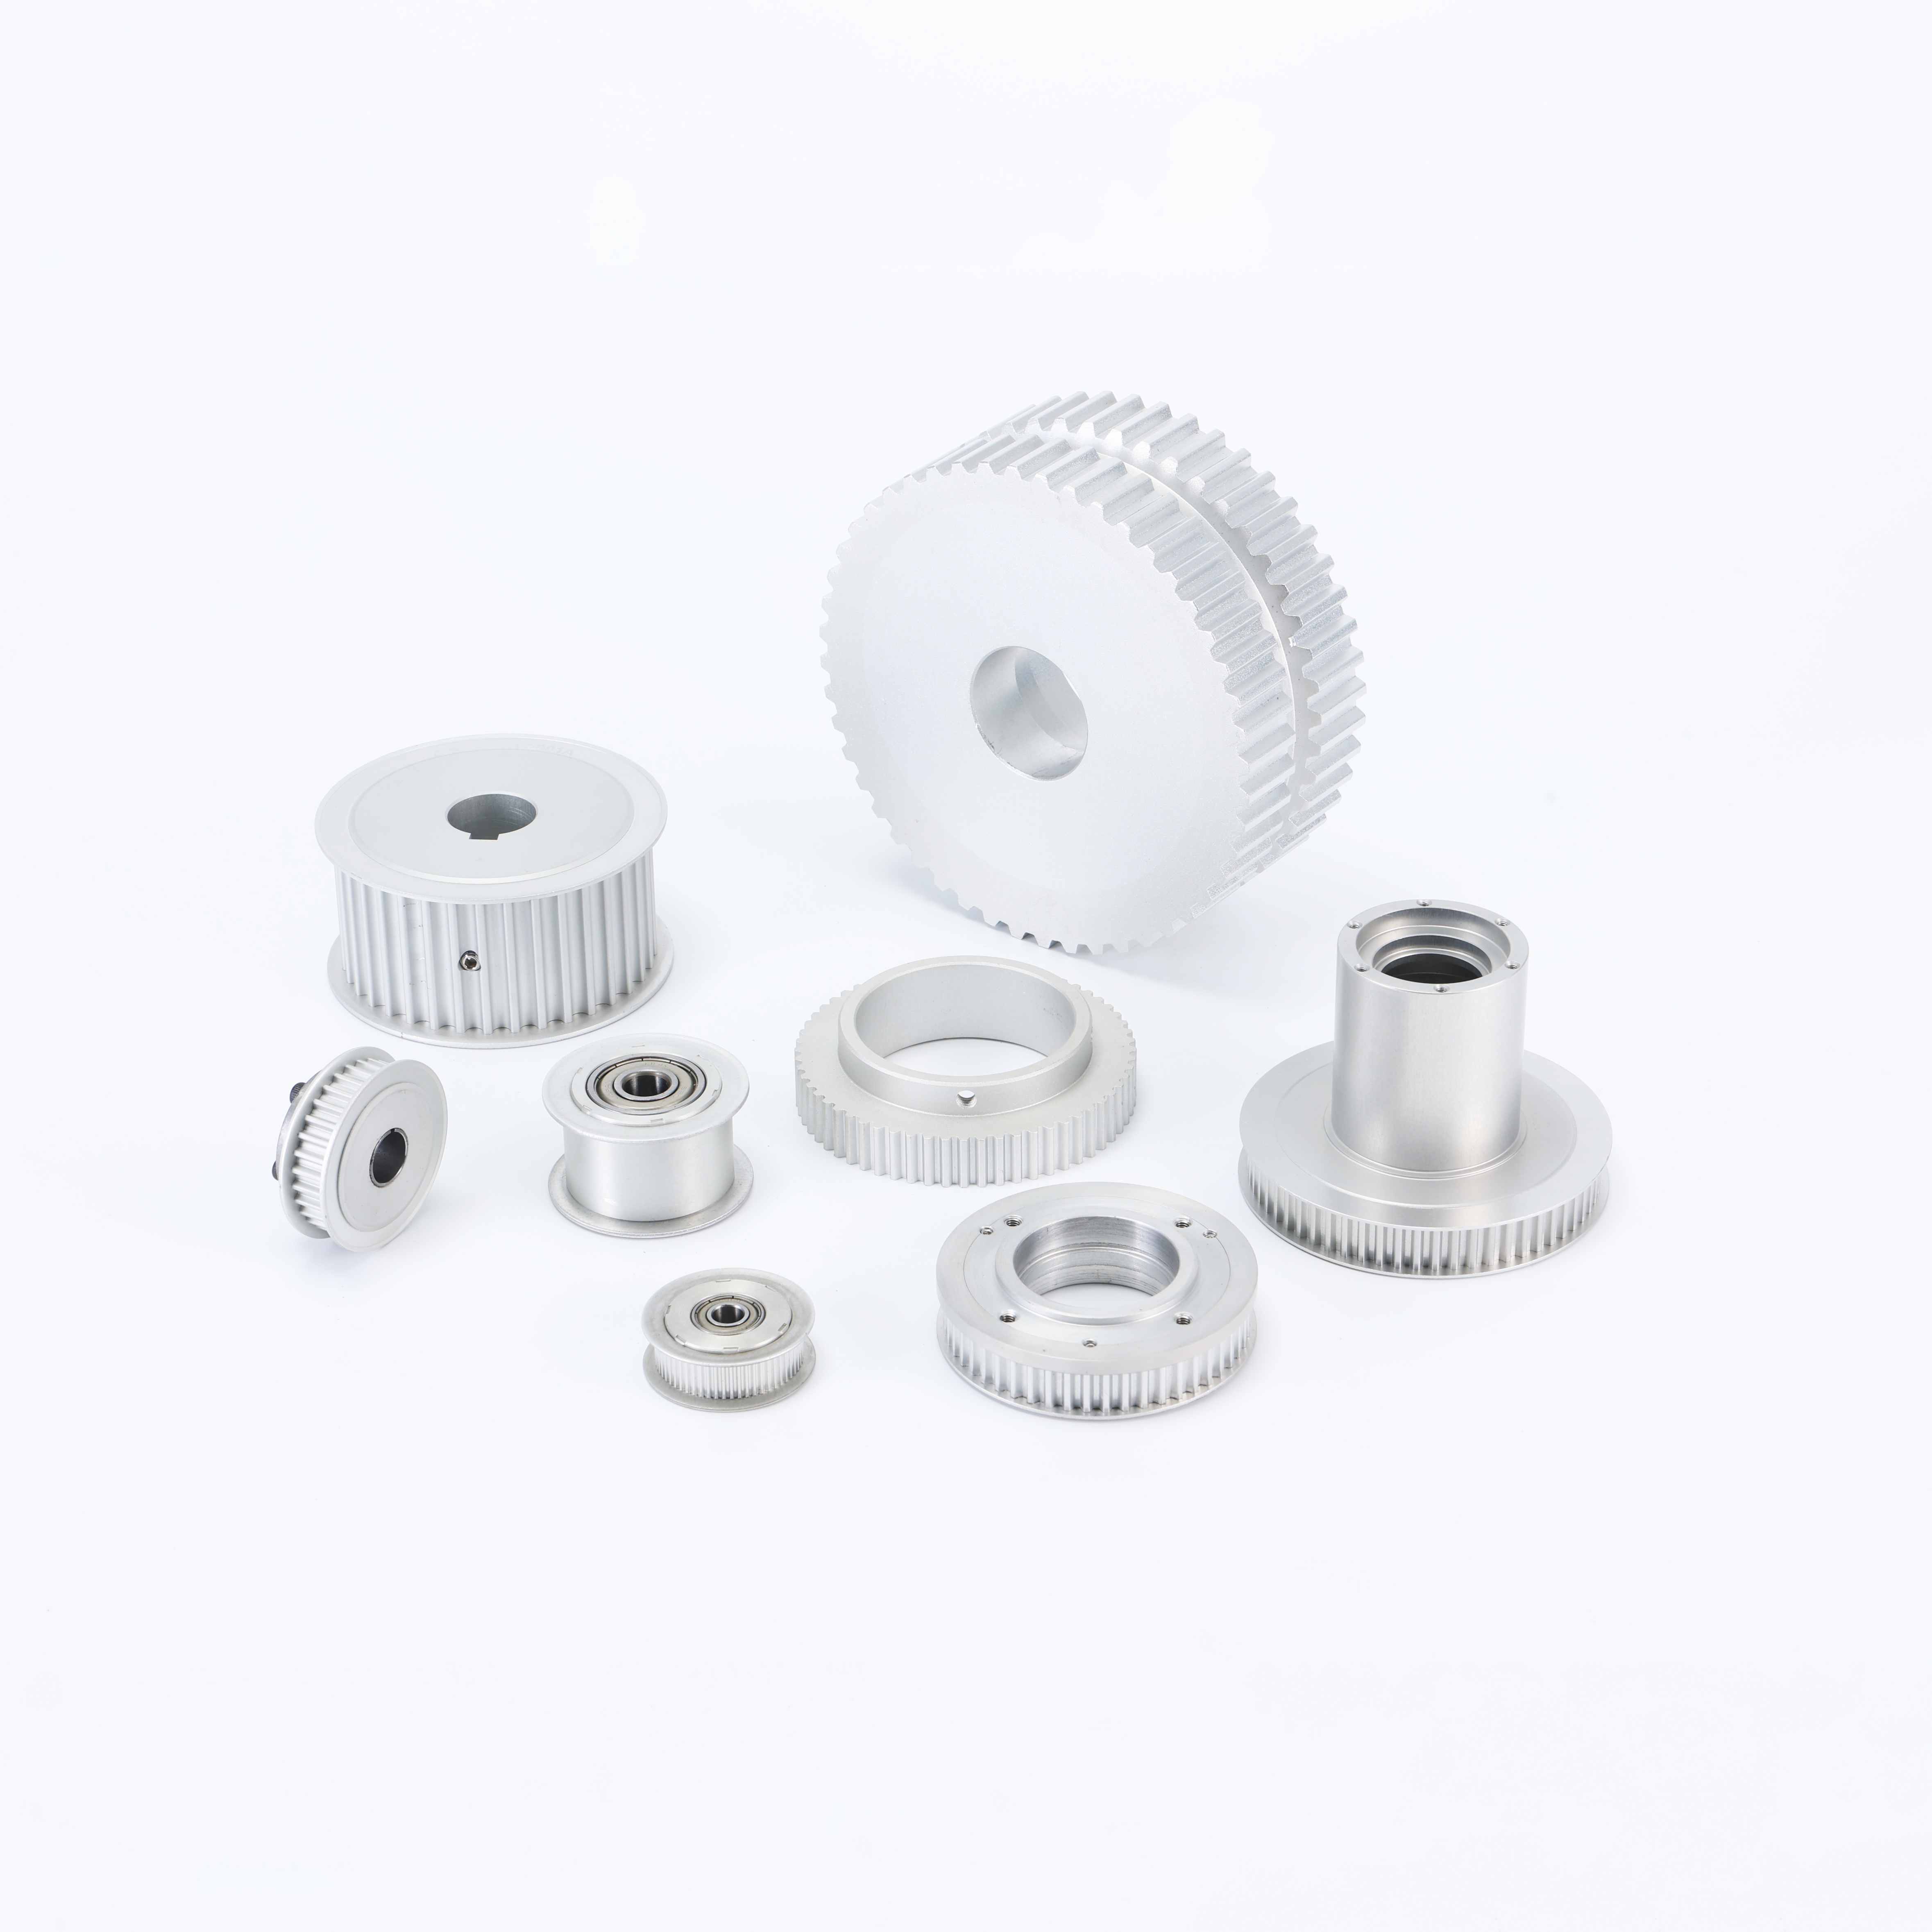
多材精工,赋能全域传动
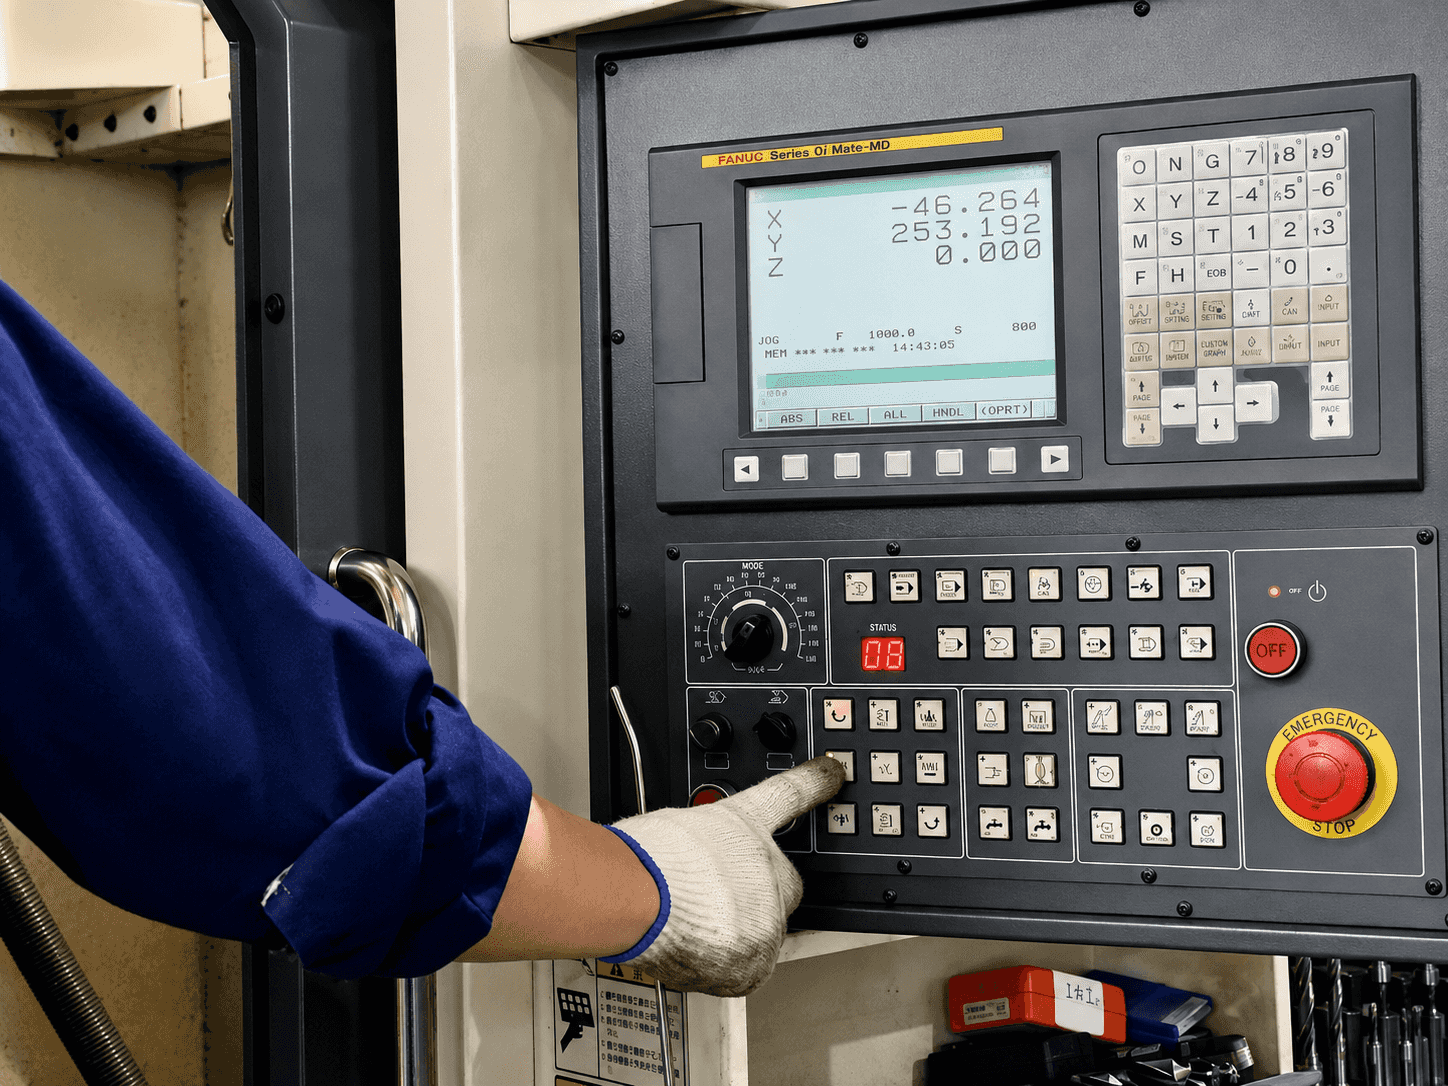
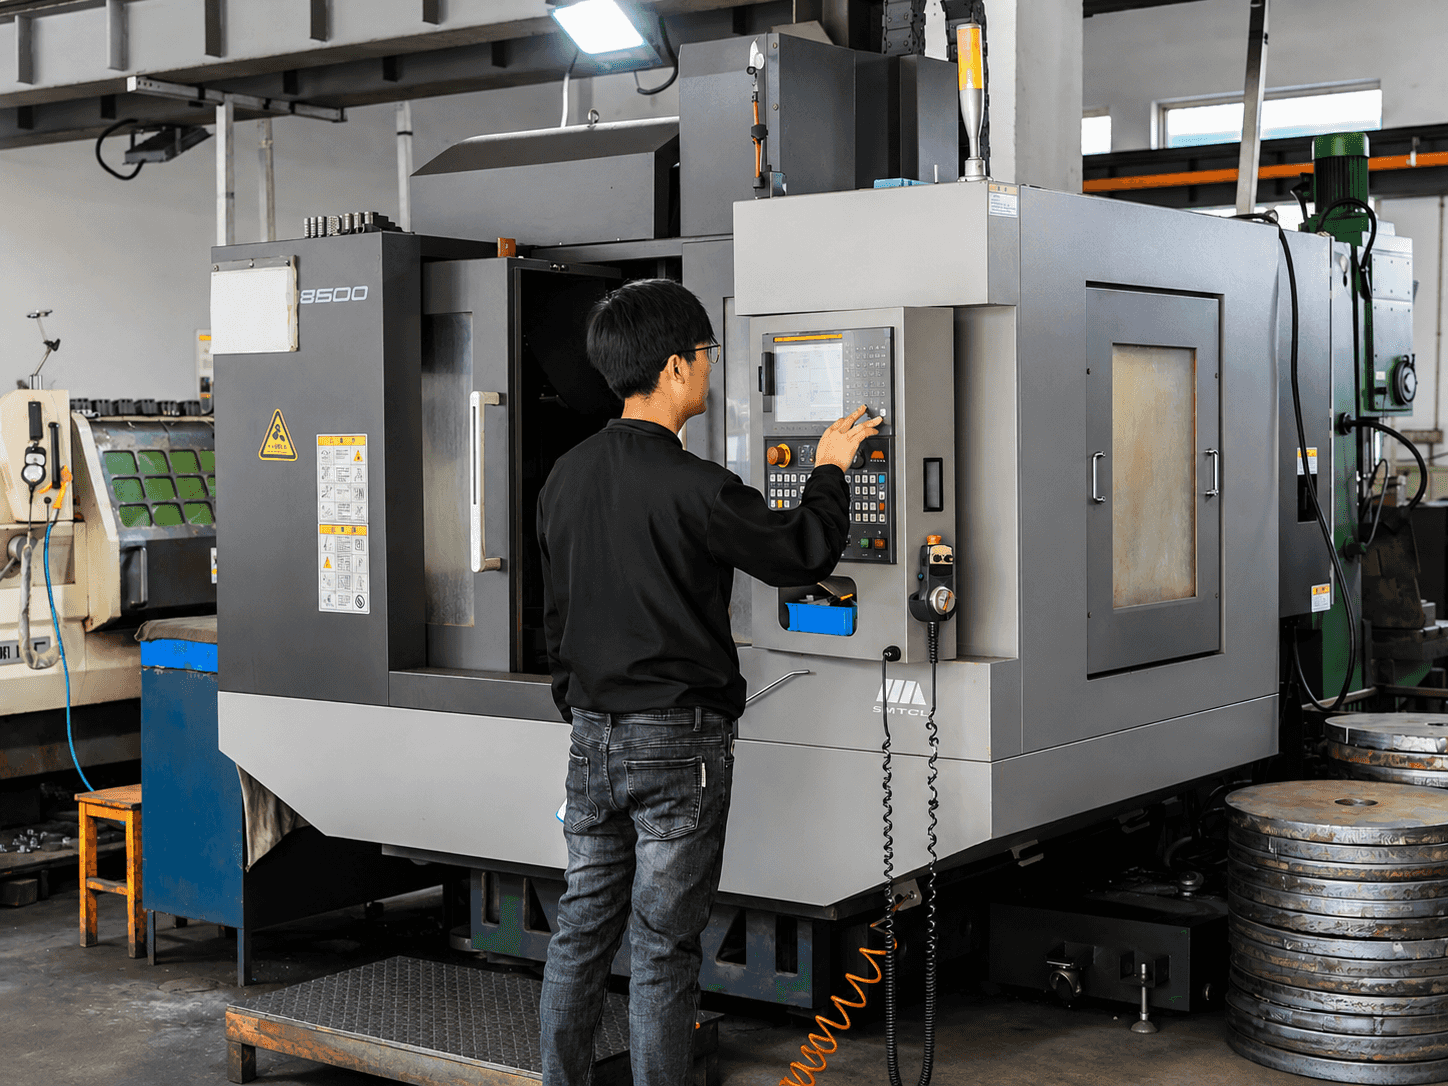
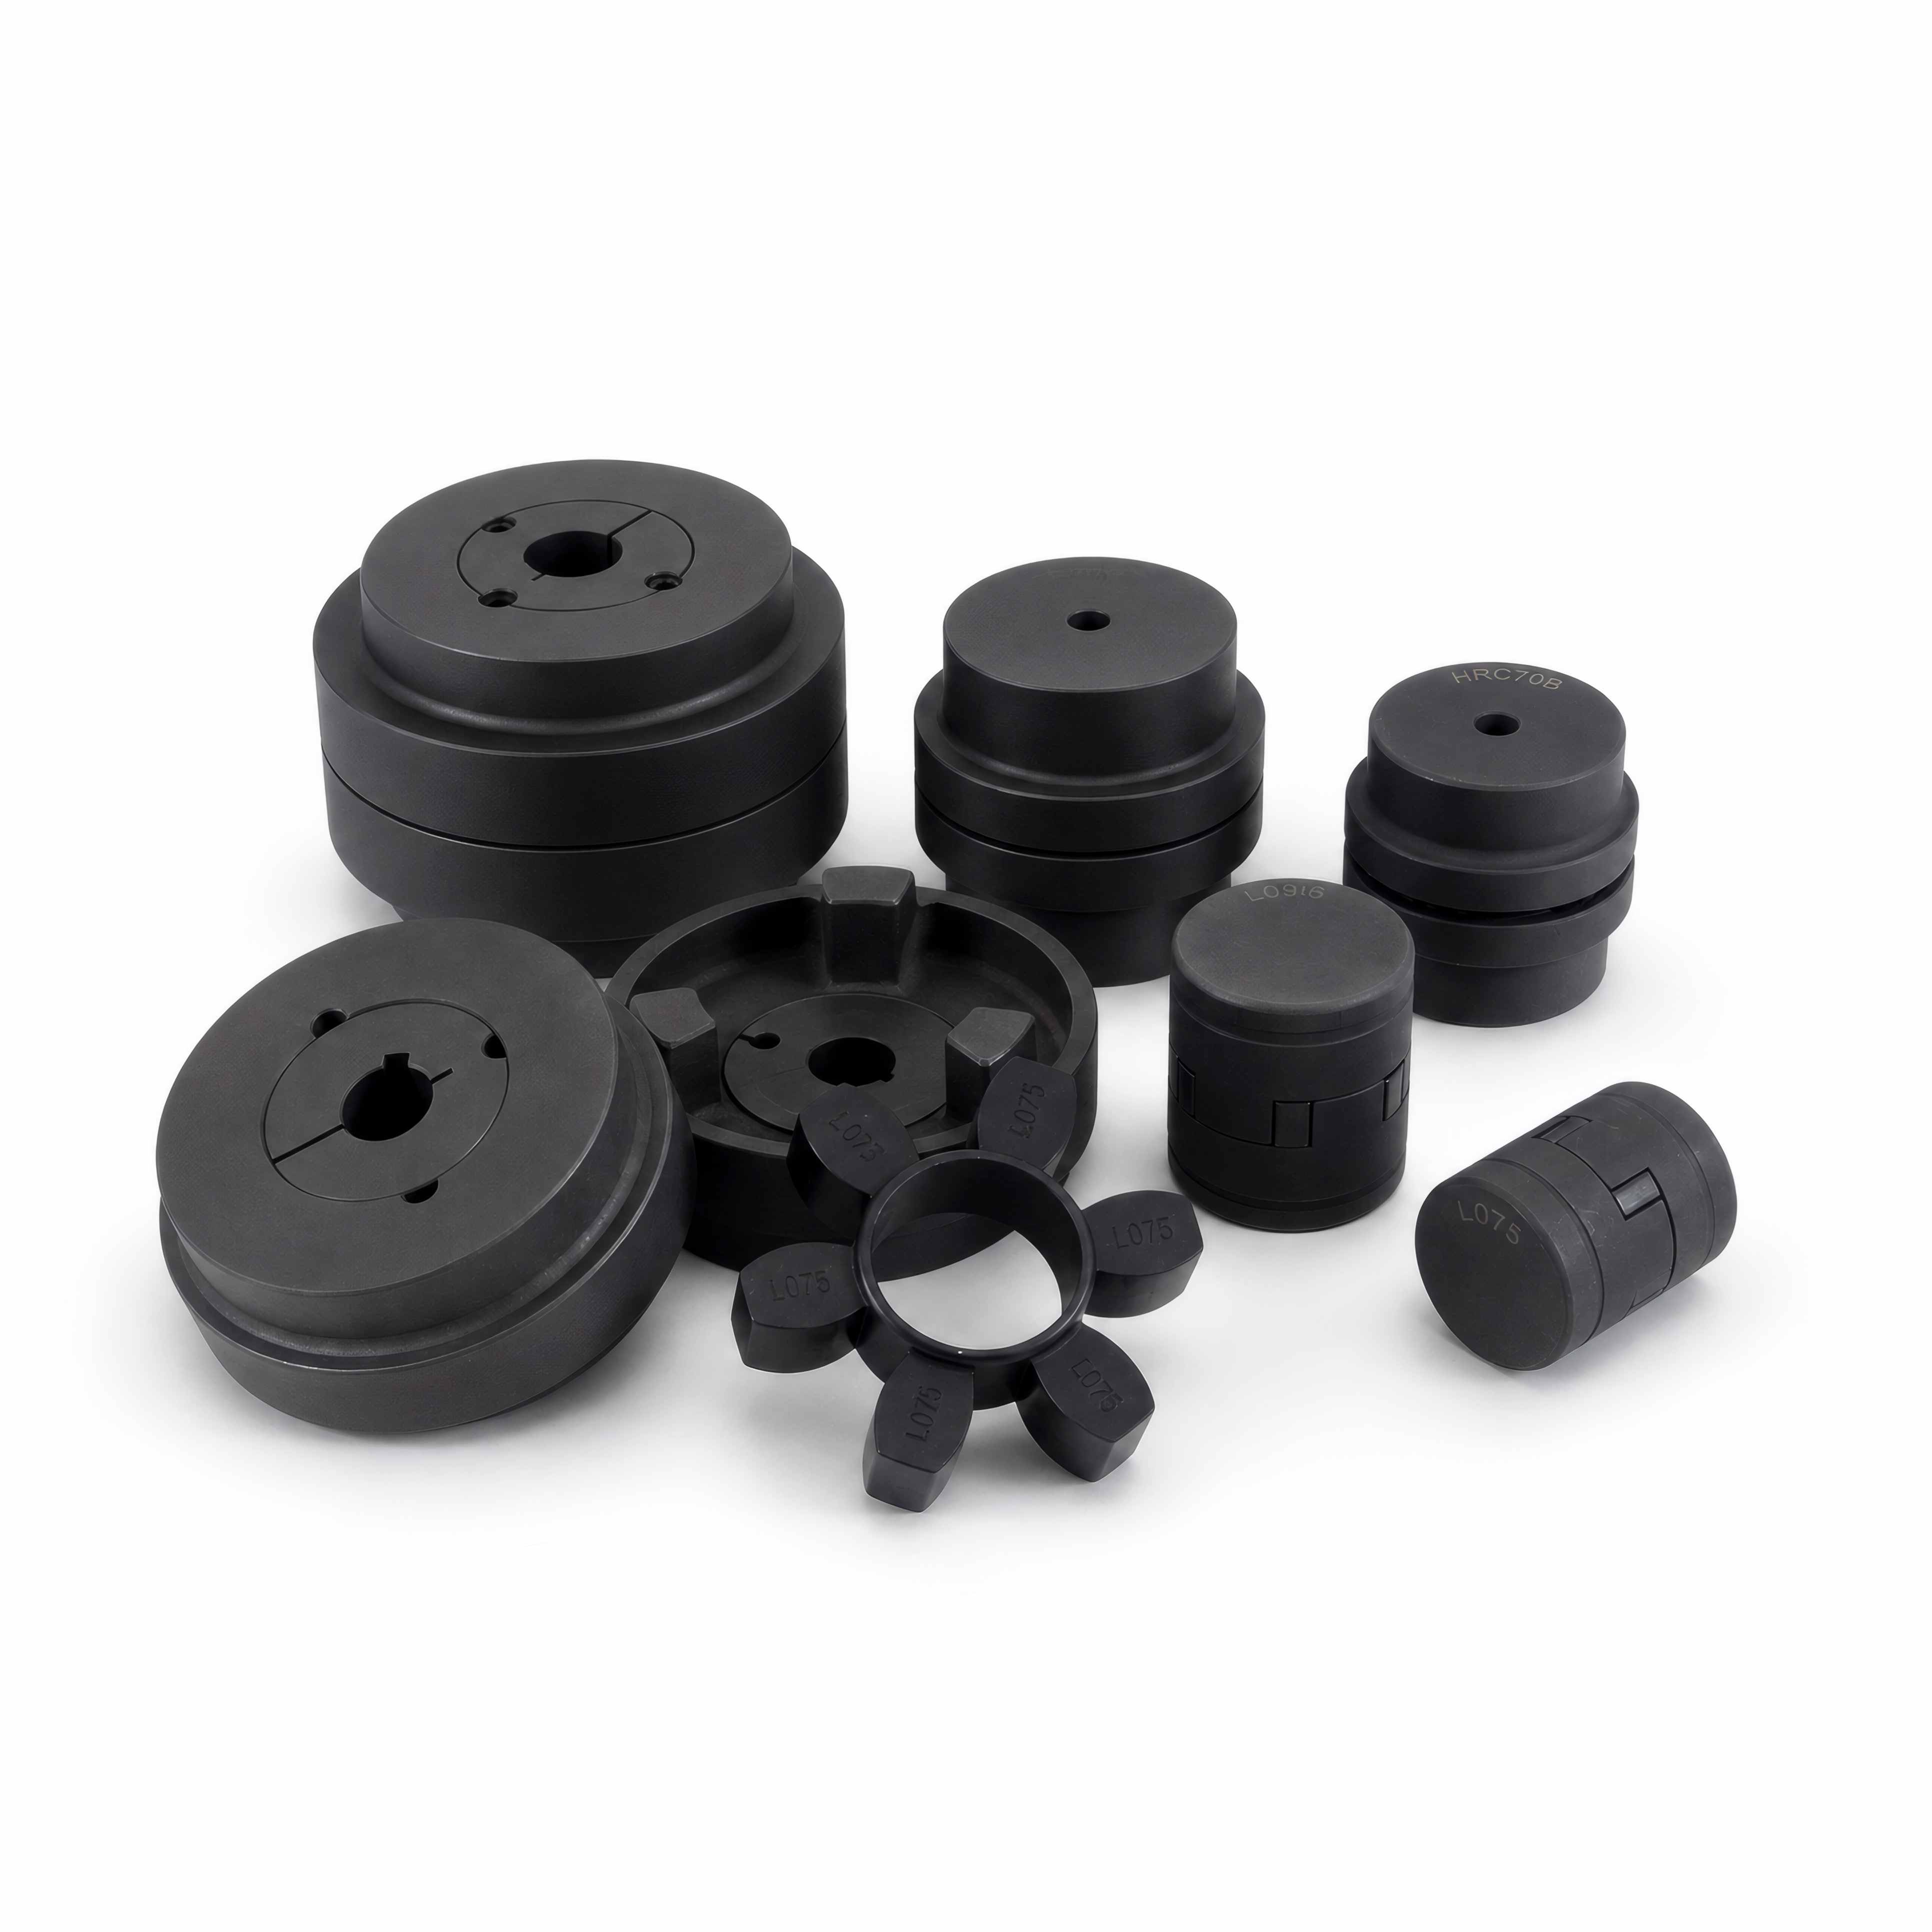
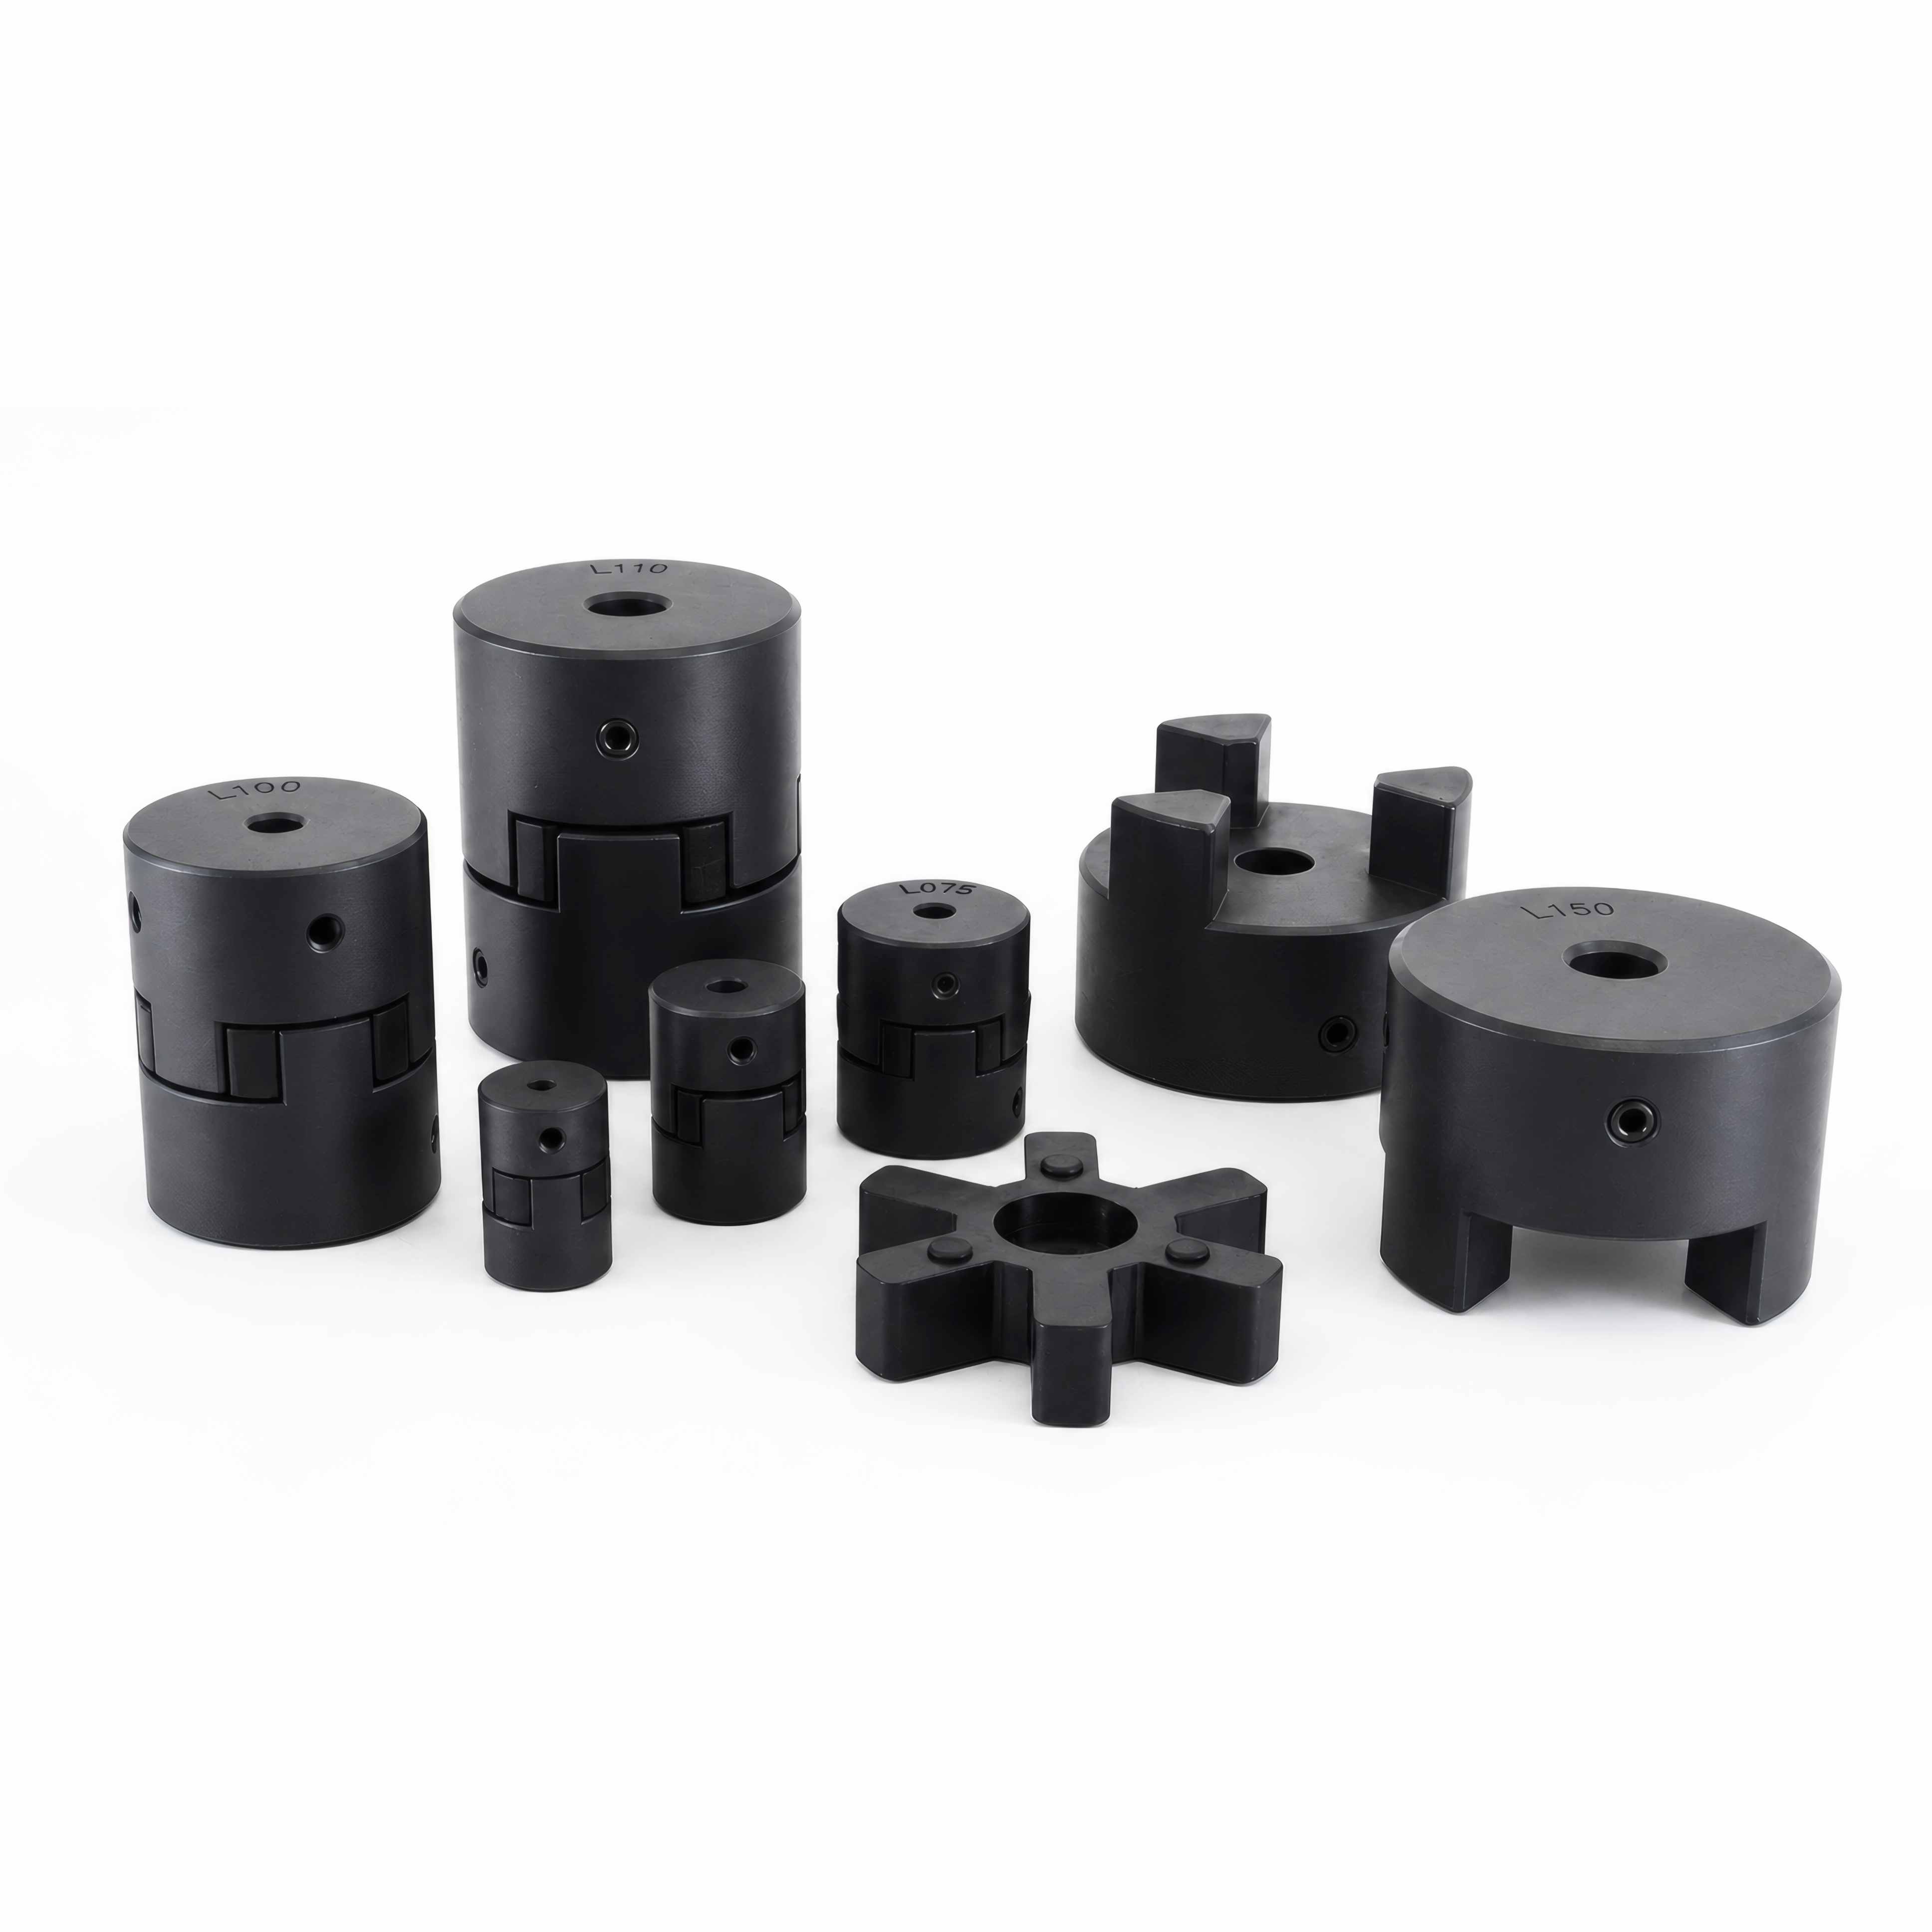
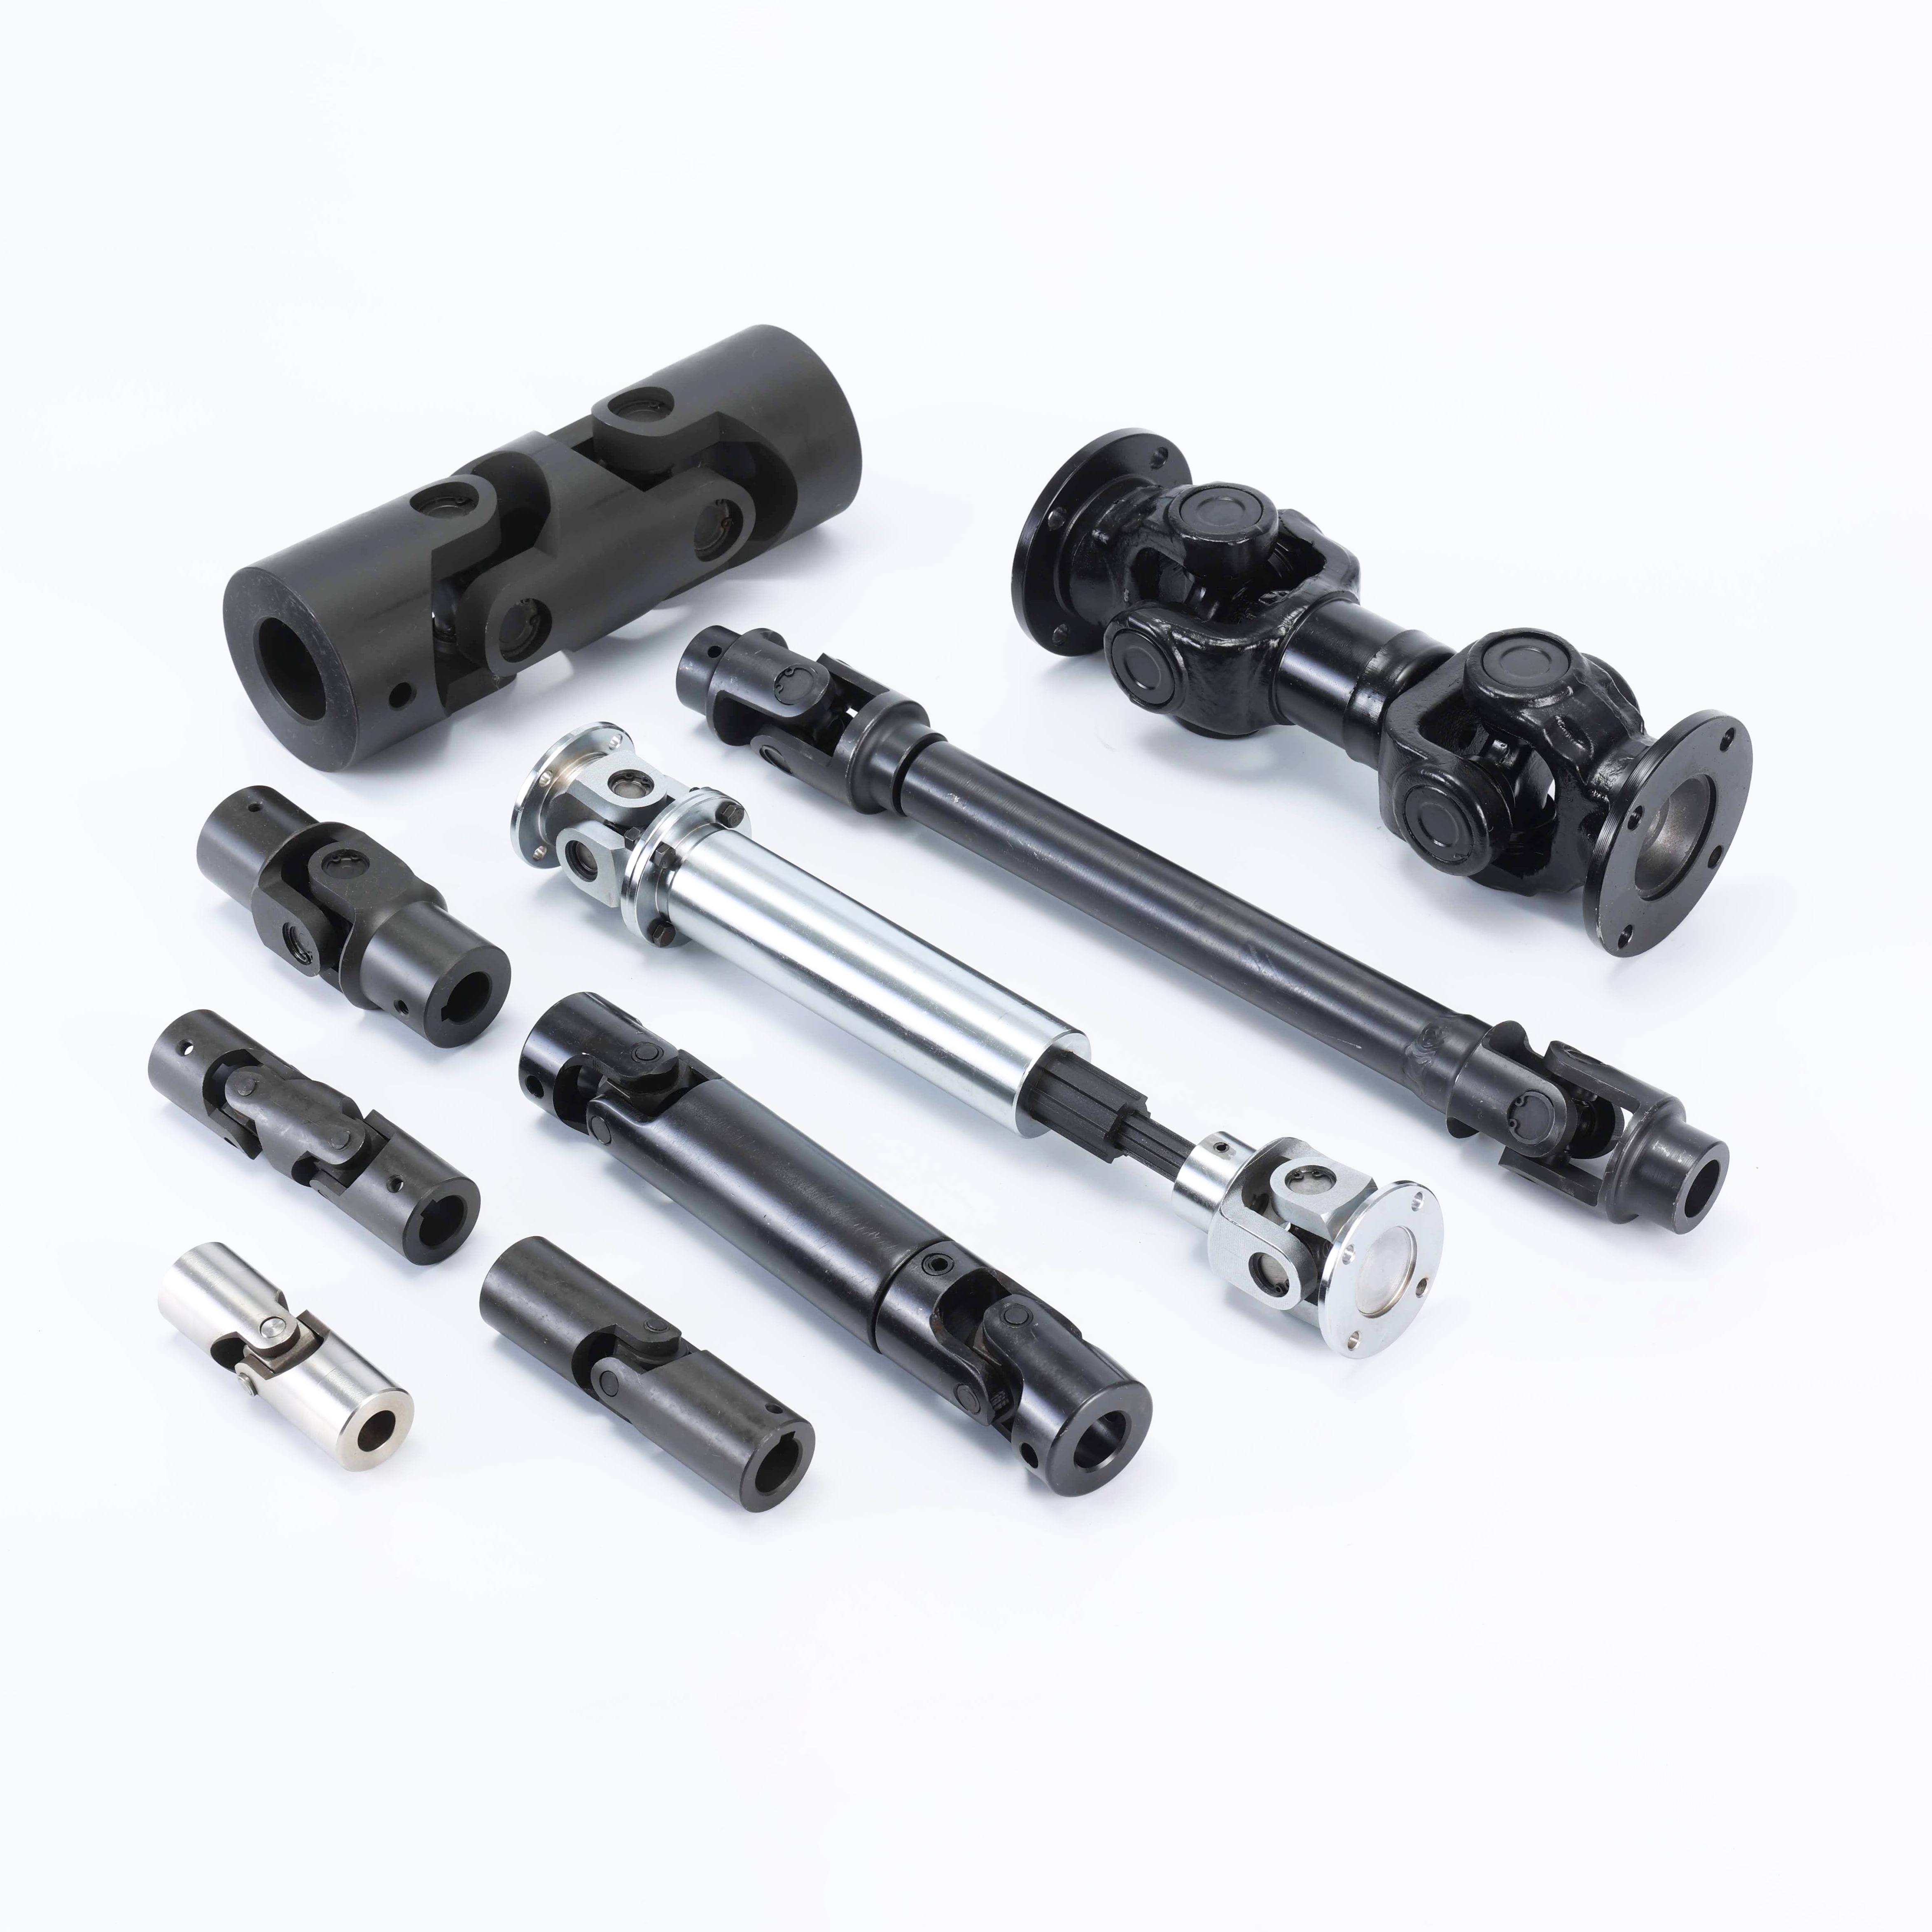
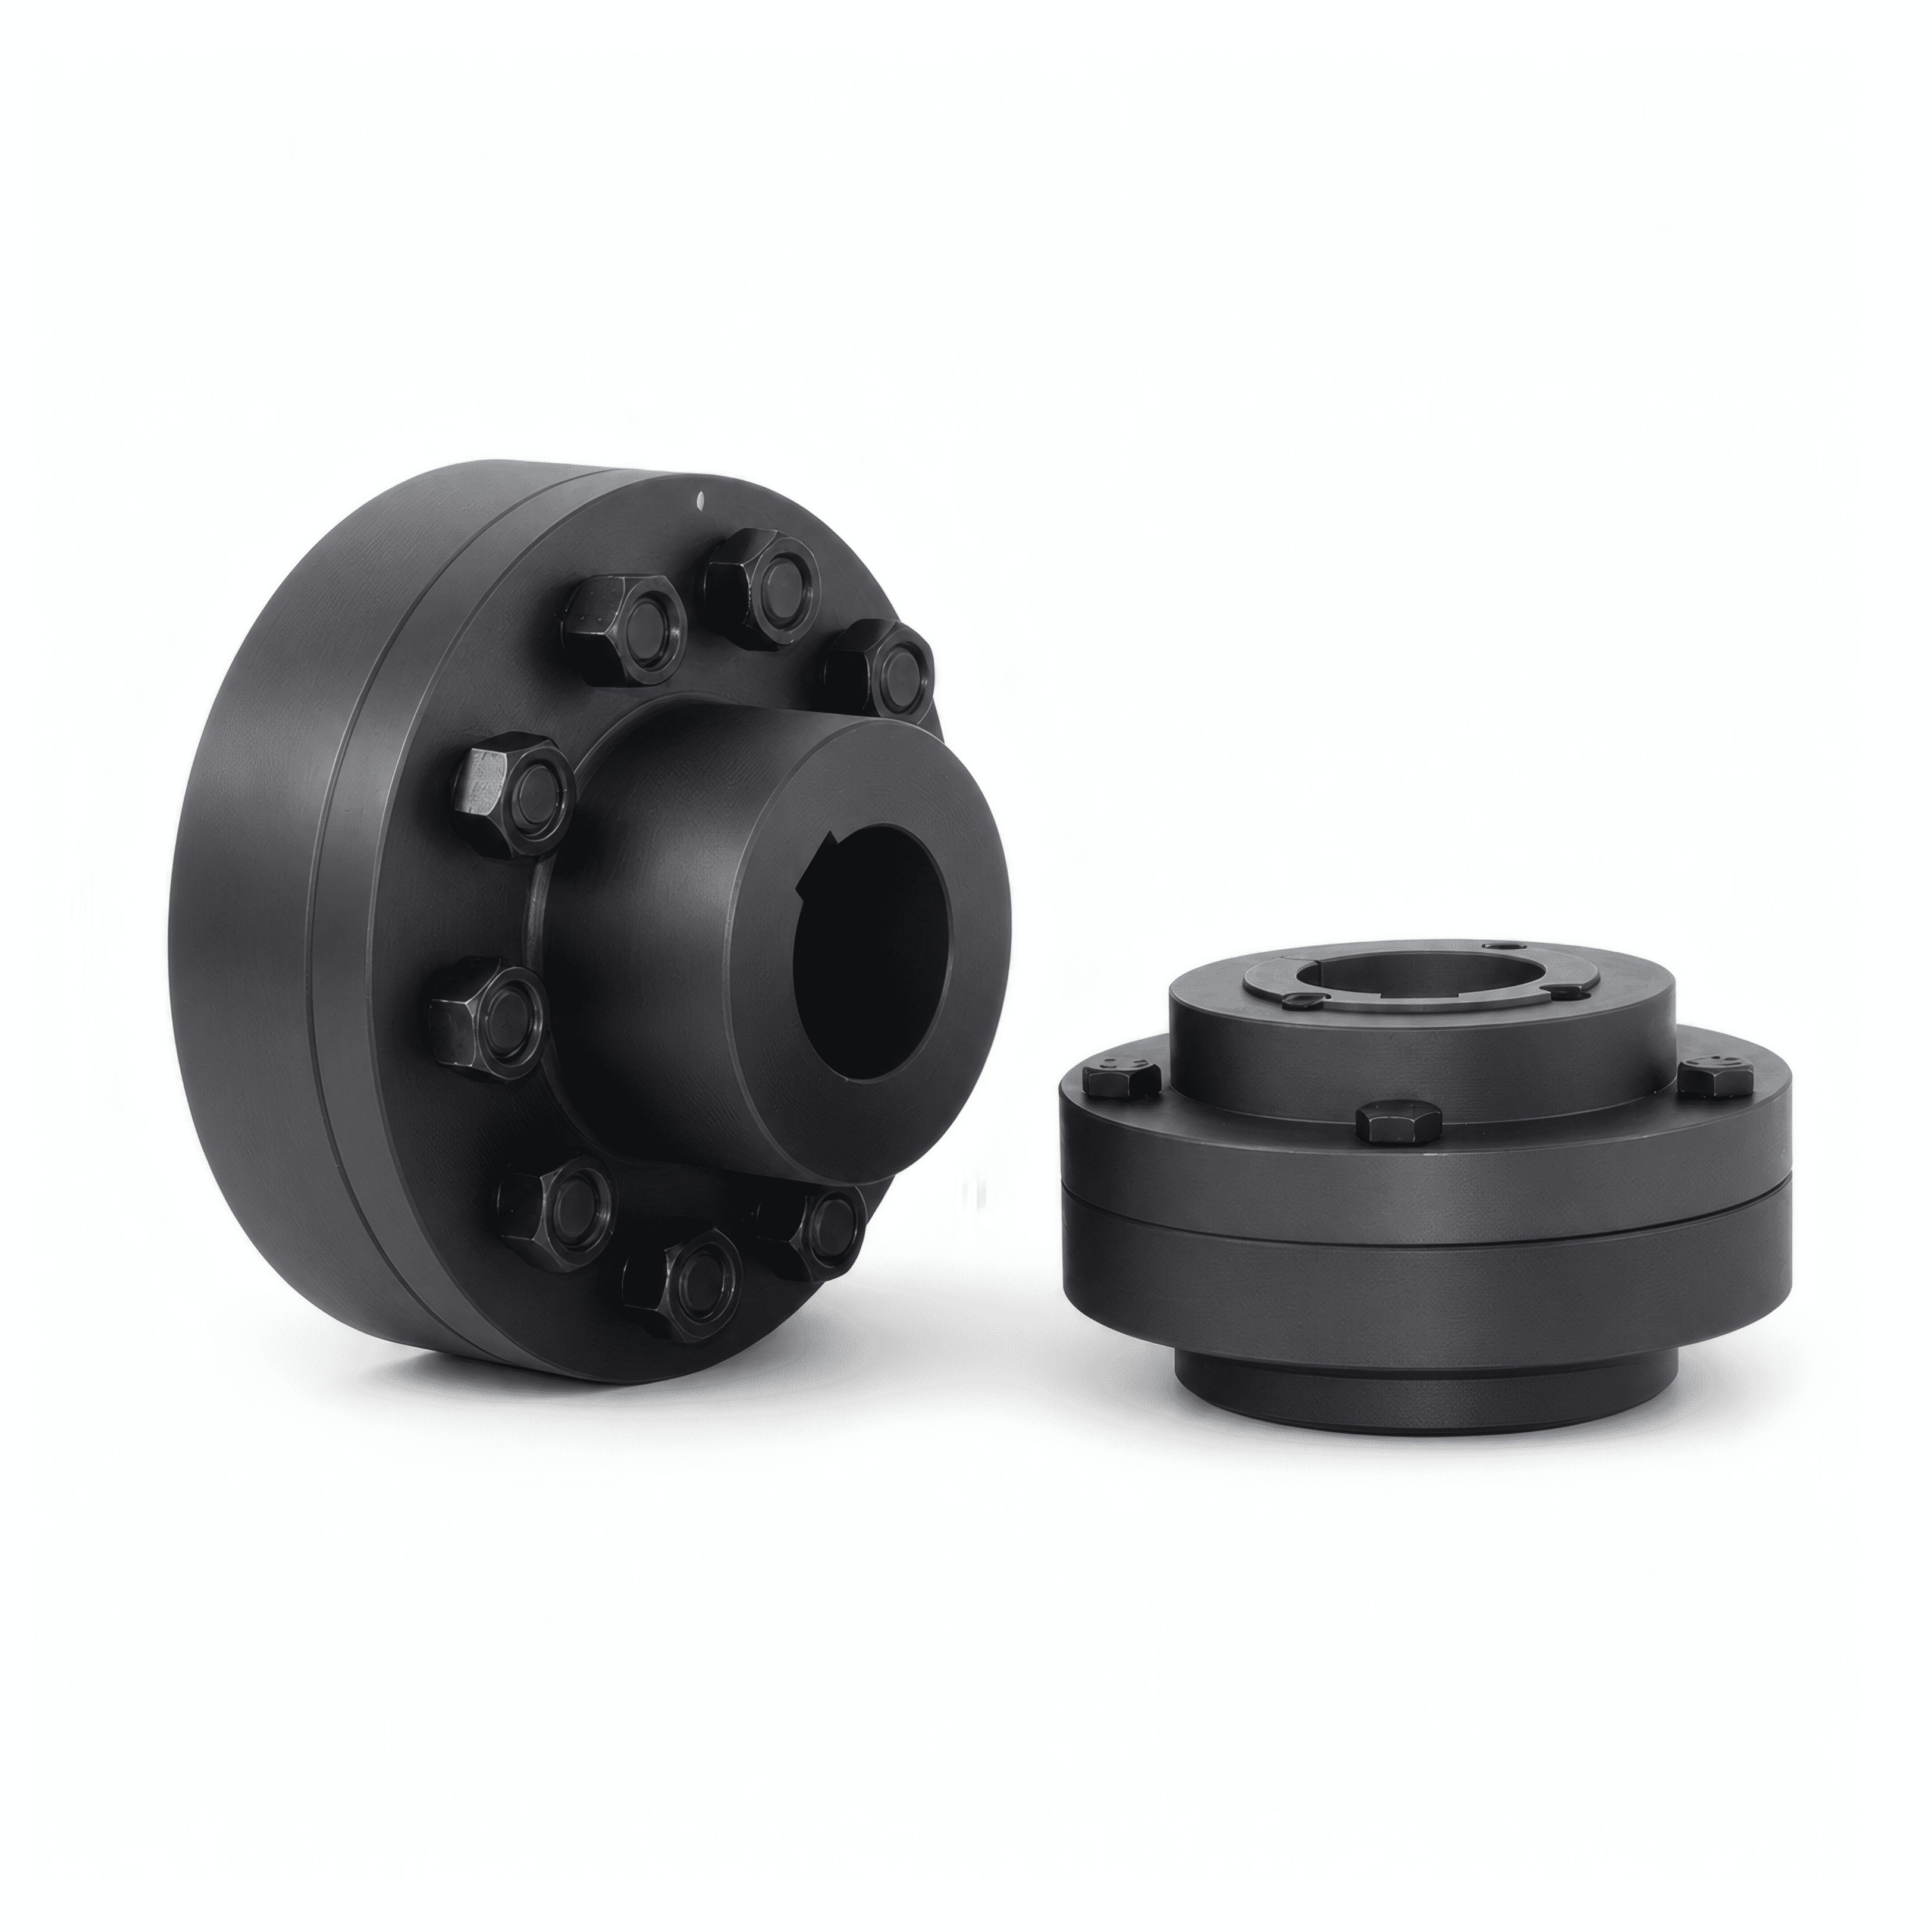
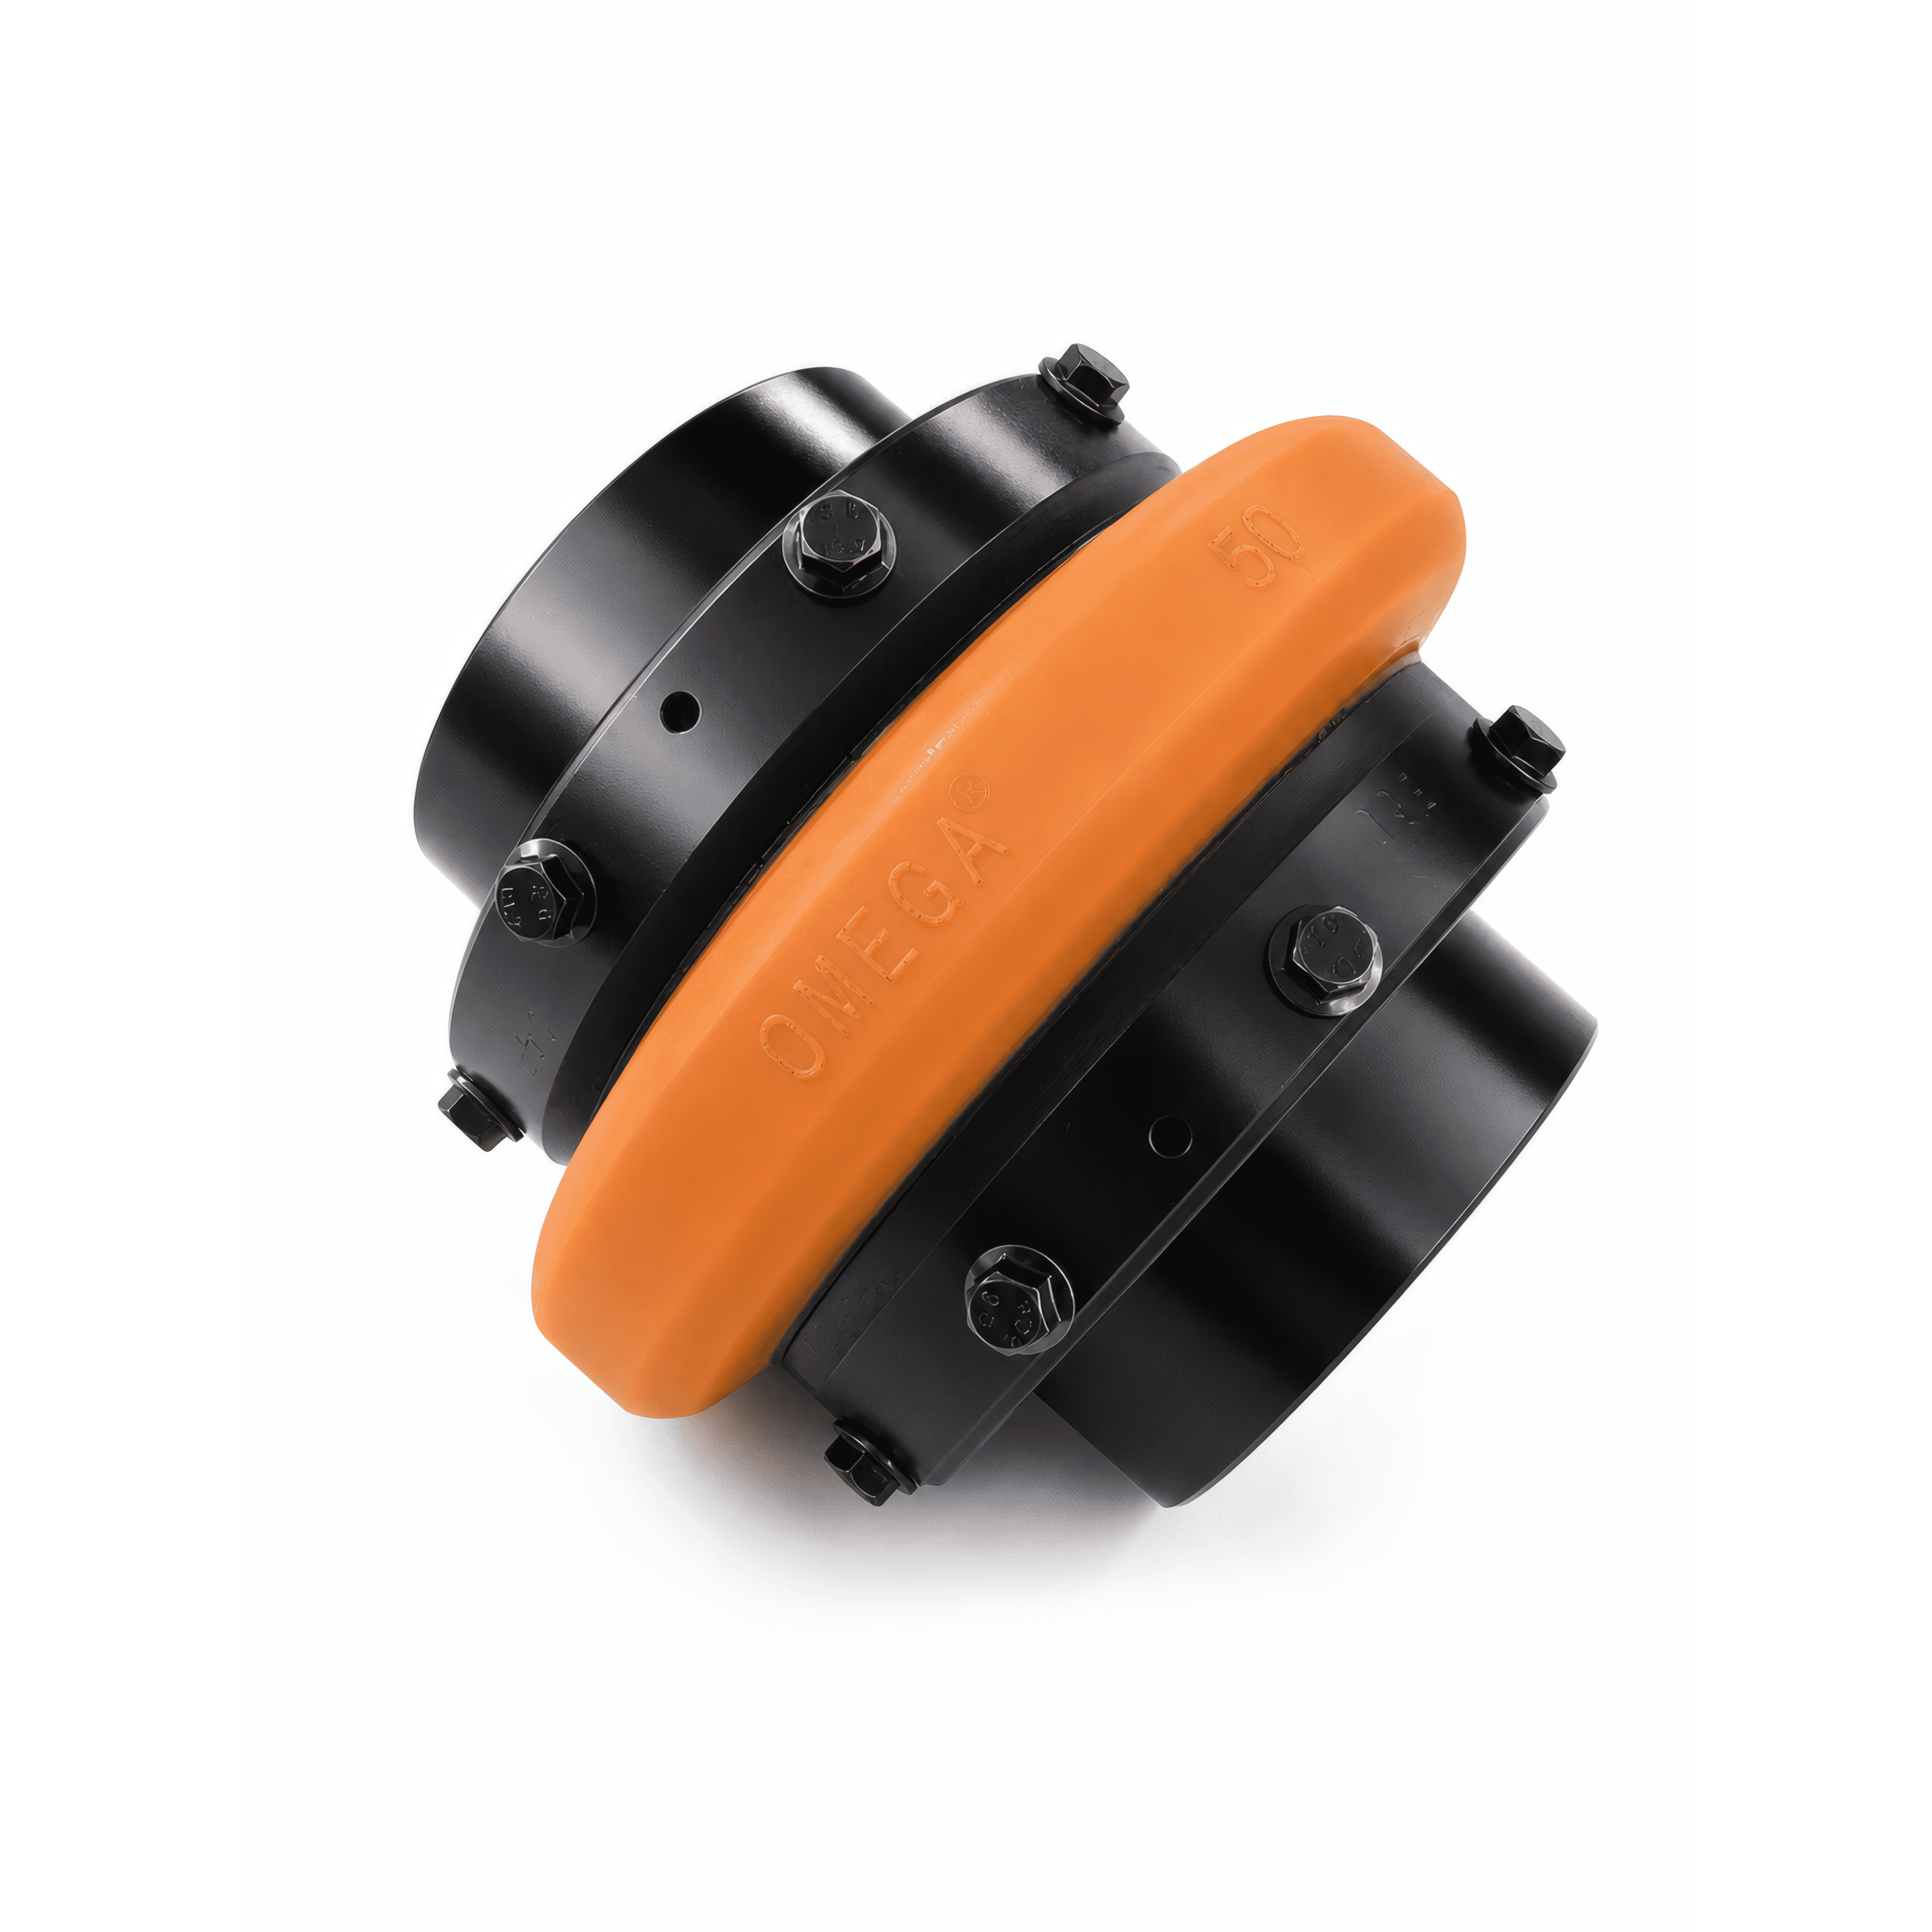
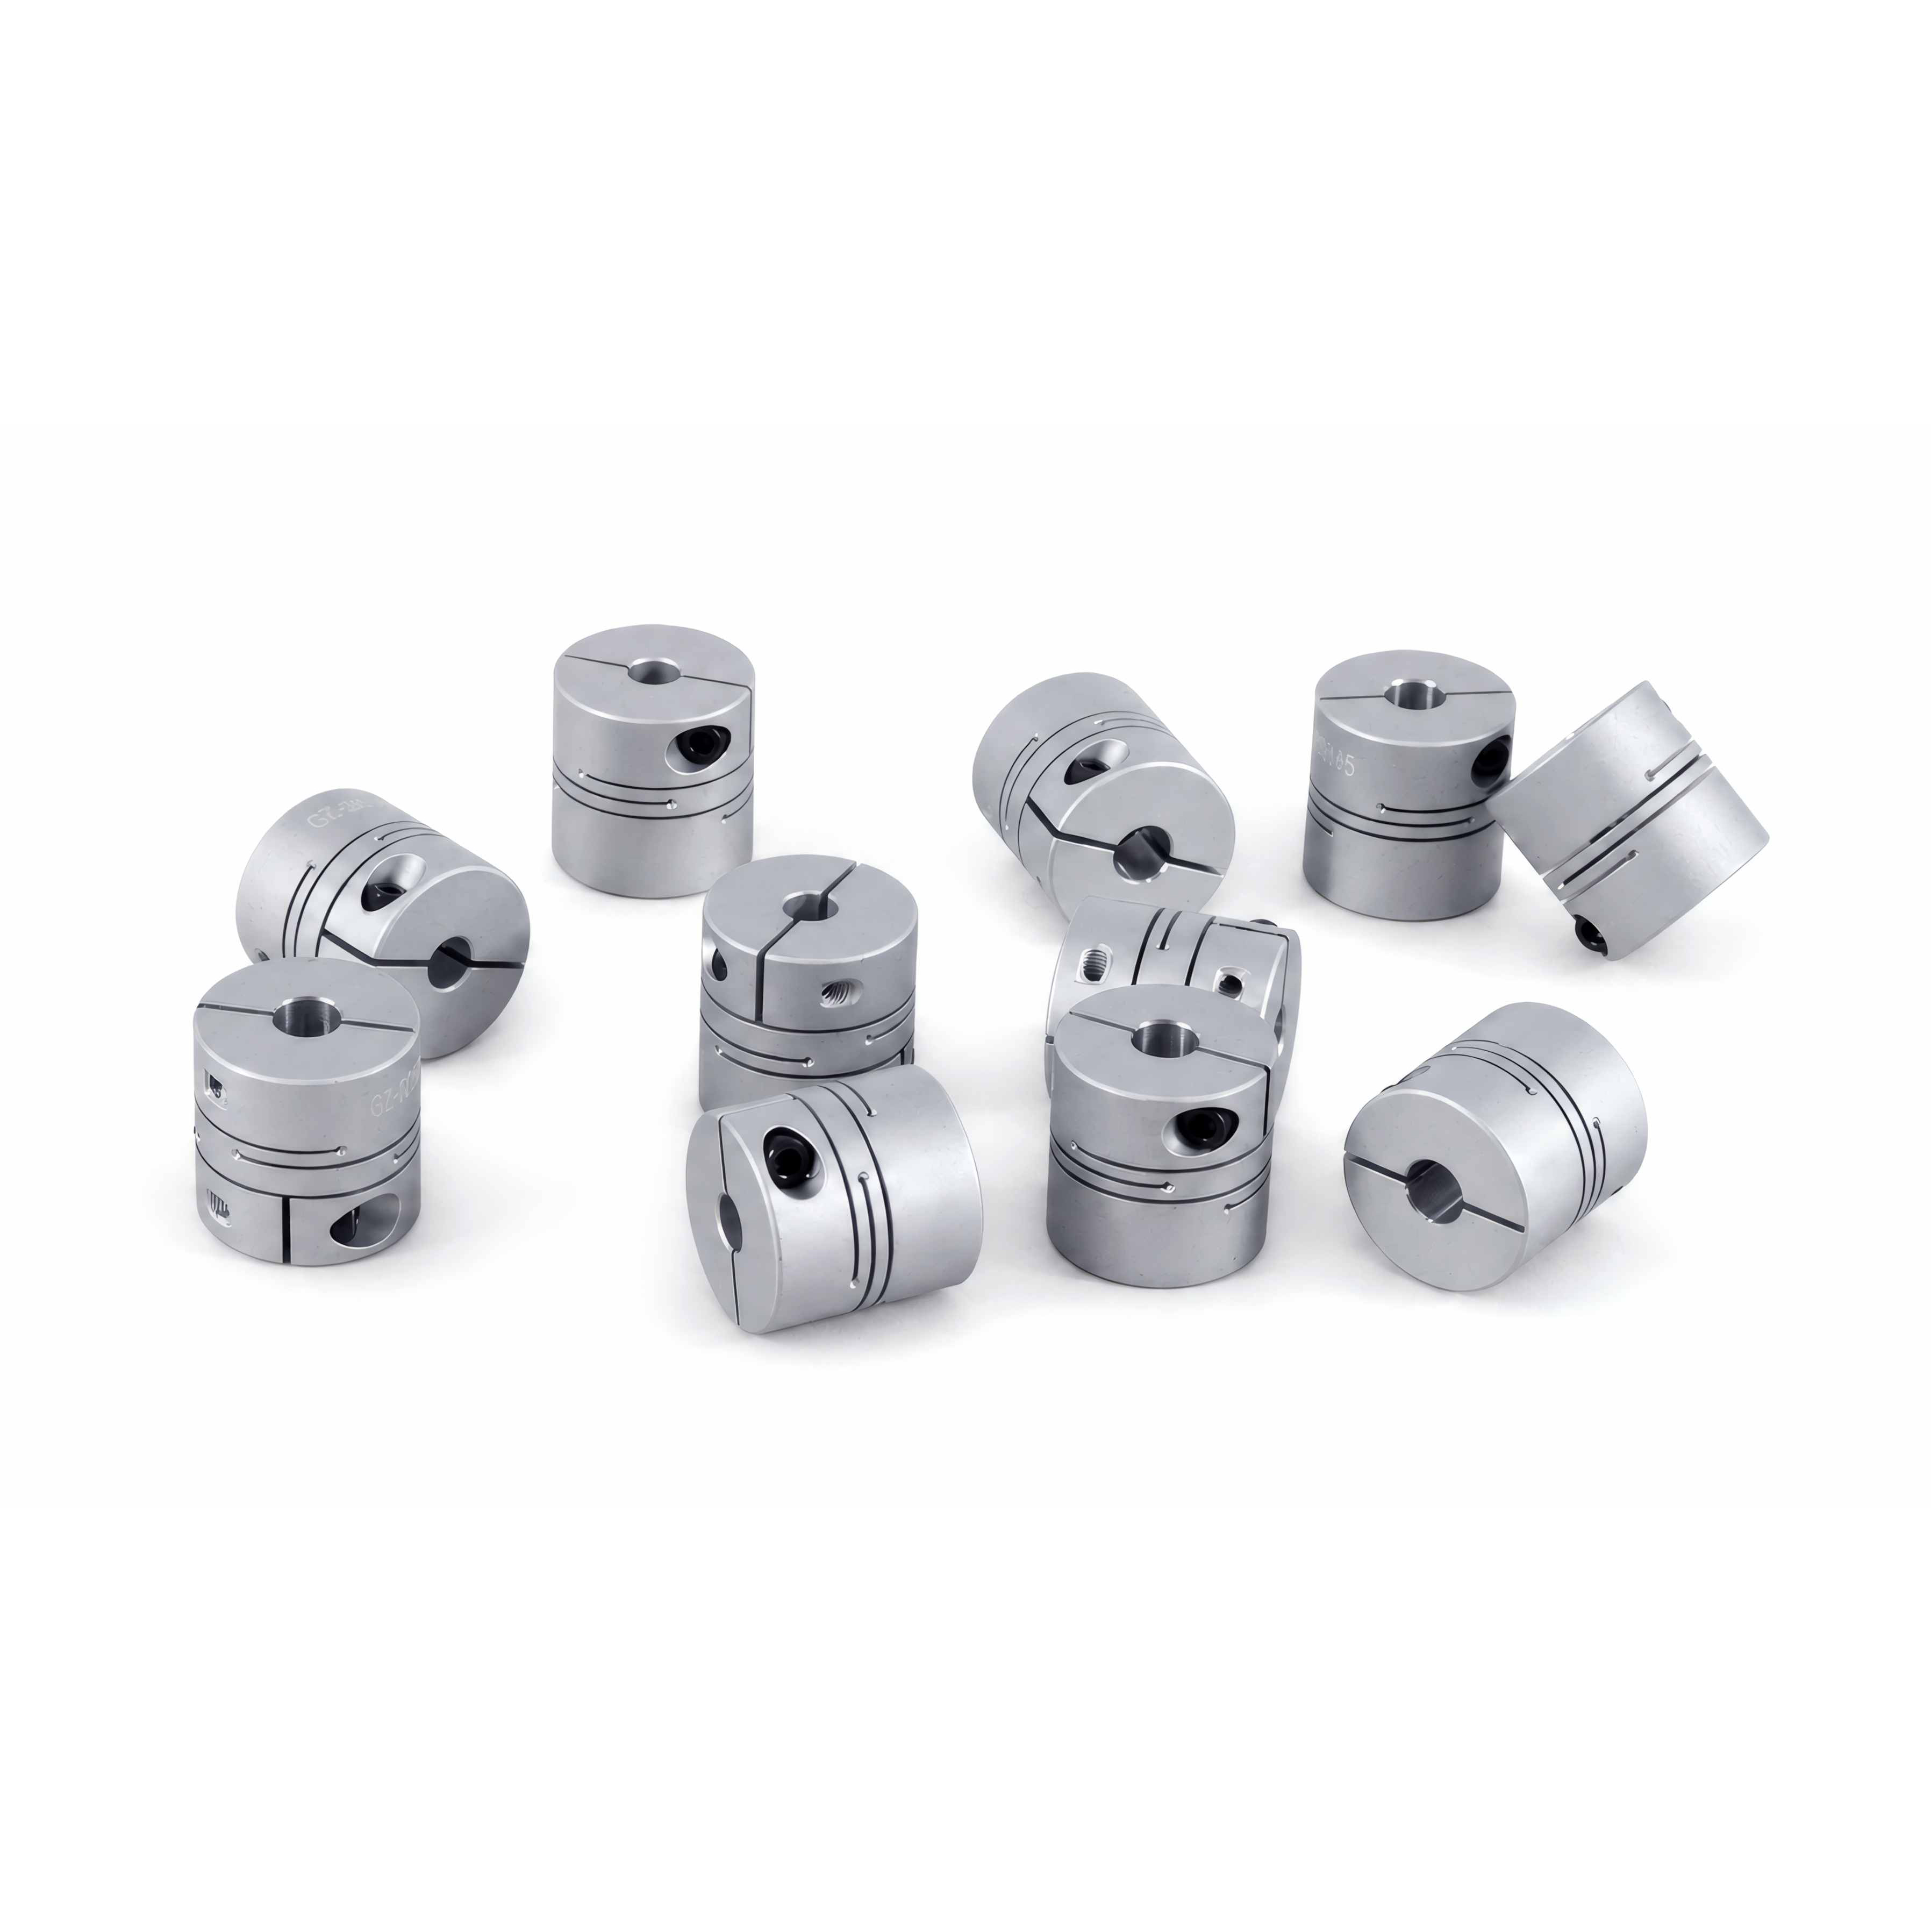
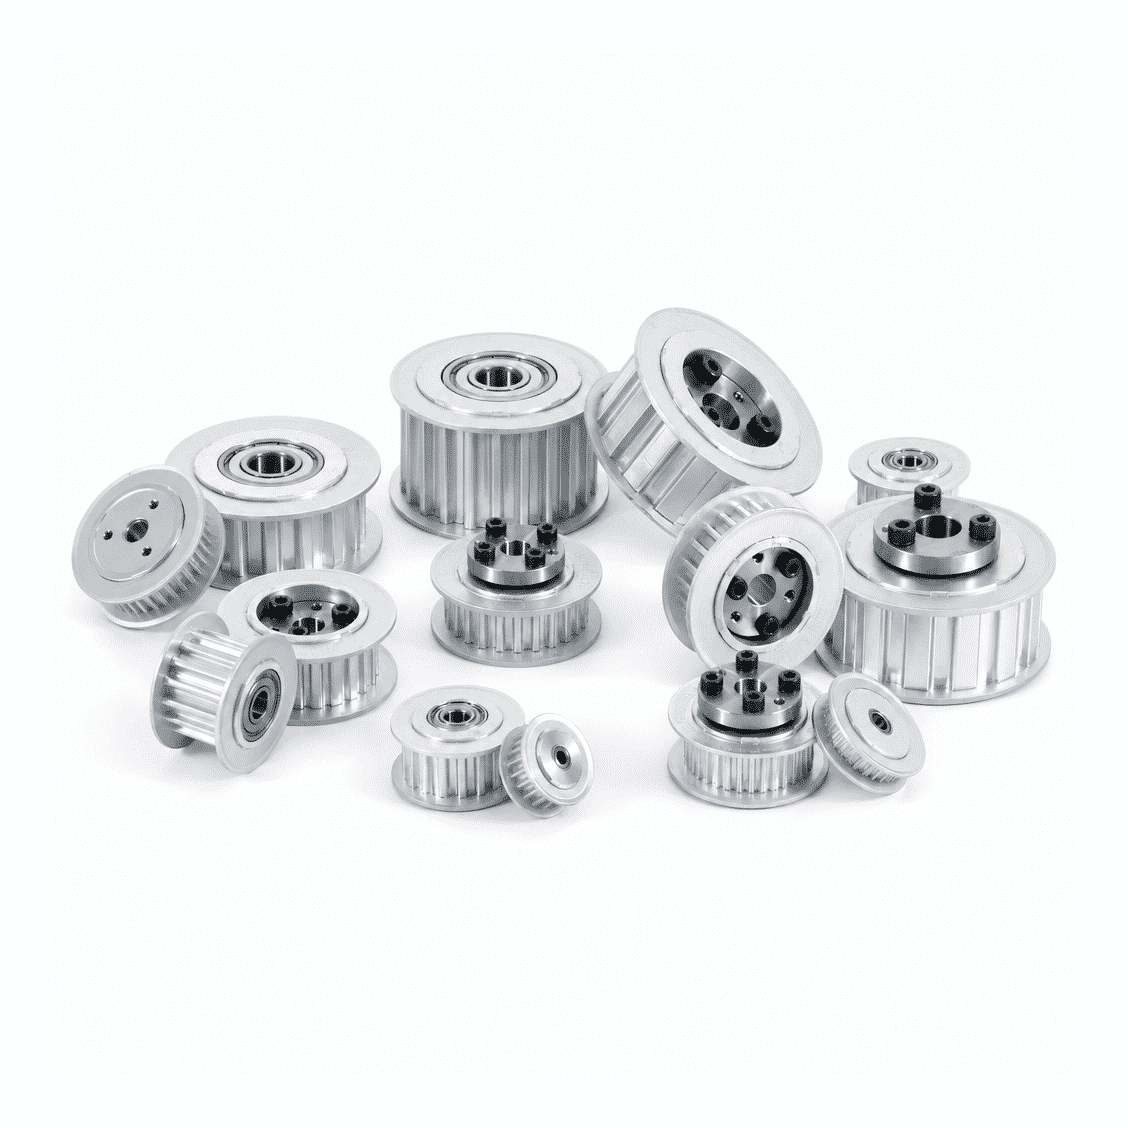
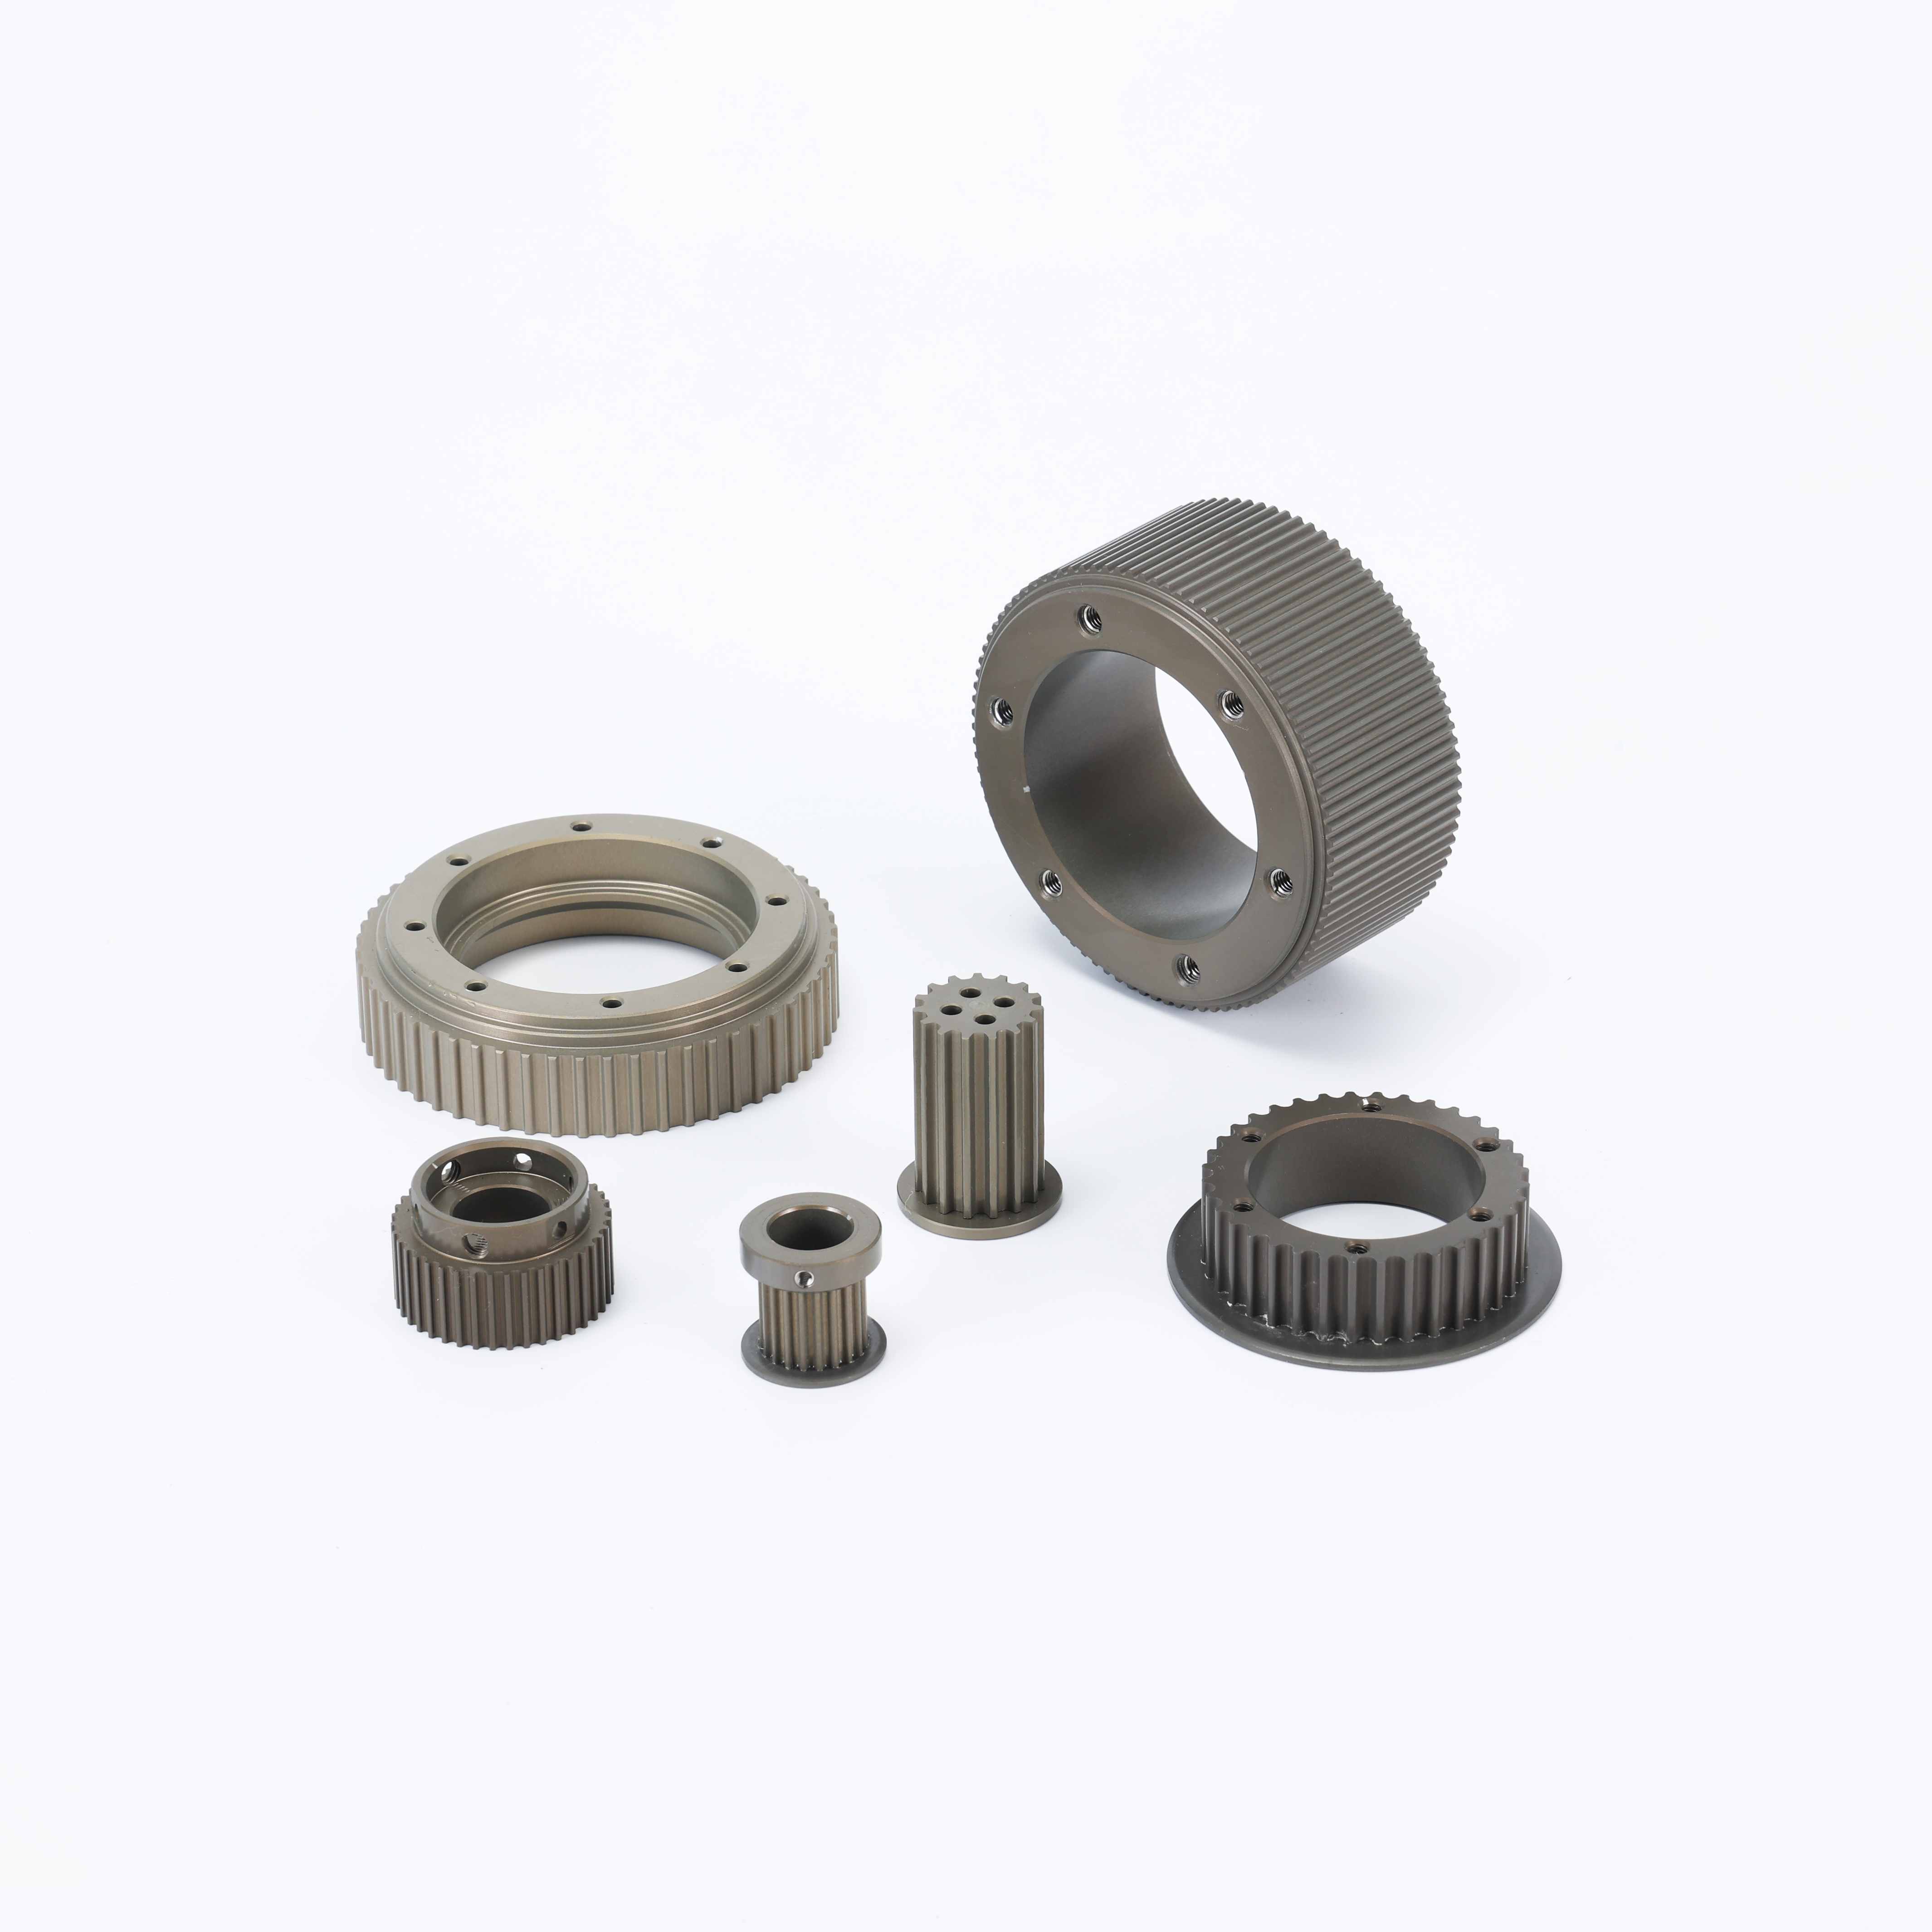
产品覆盖铝合金、不锈钢、45钢及半导体级特种材质,广泛应用于工业机器人、数控机床、半导体制造、锂电新能源、医疗仪器及食品包装等领域,精准匹配轻量高速、重载高扭、防腐洁净等多样化工业传动需求。
查看更多
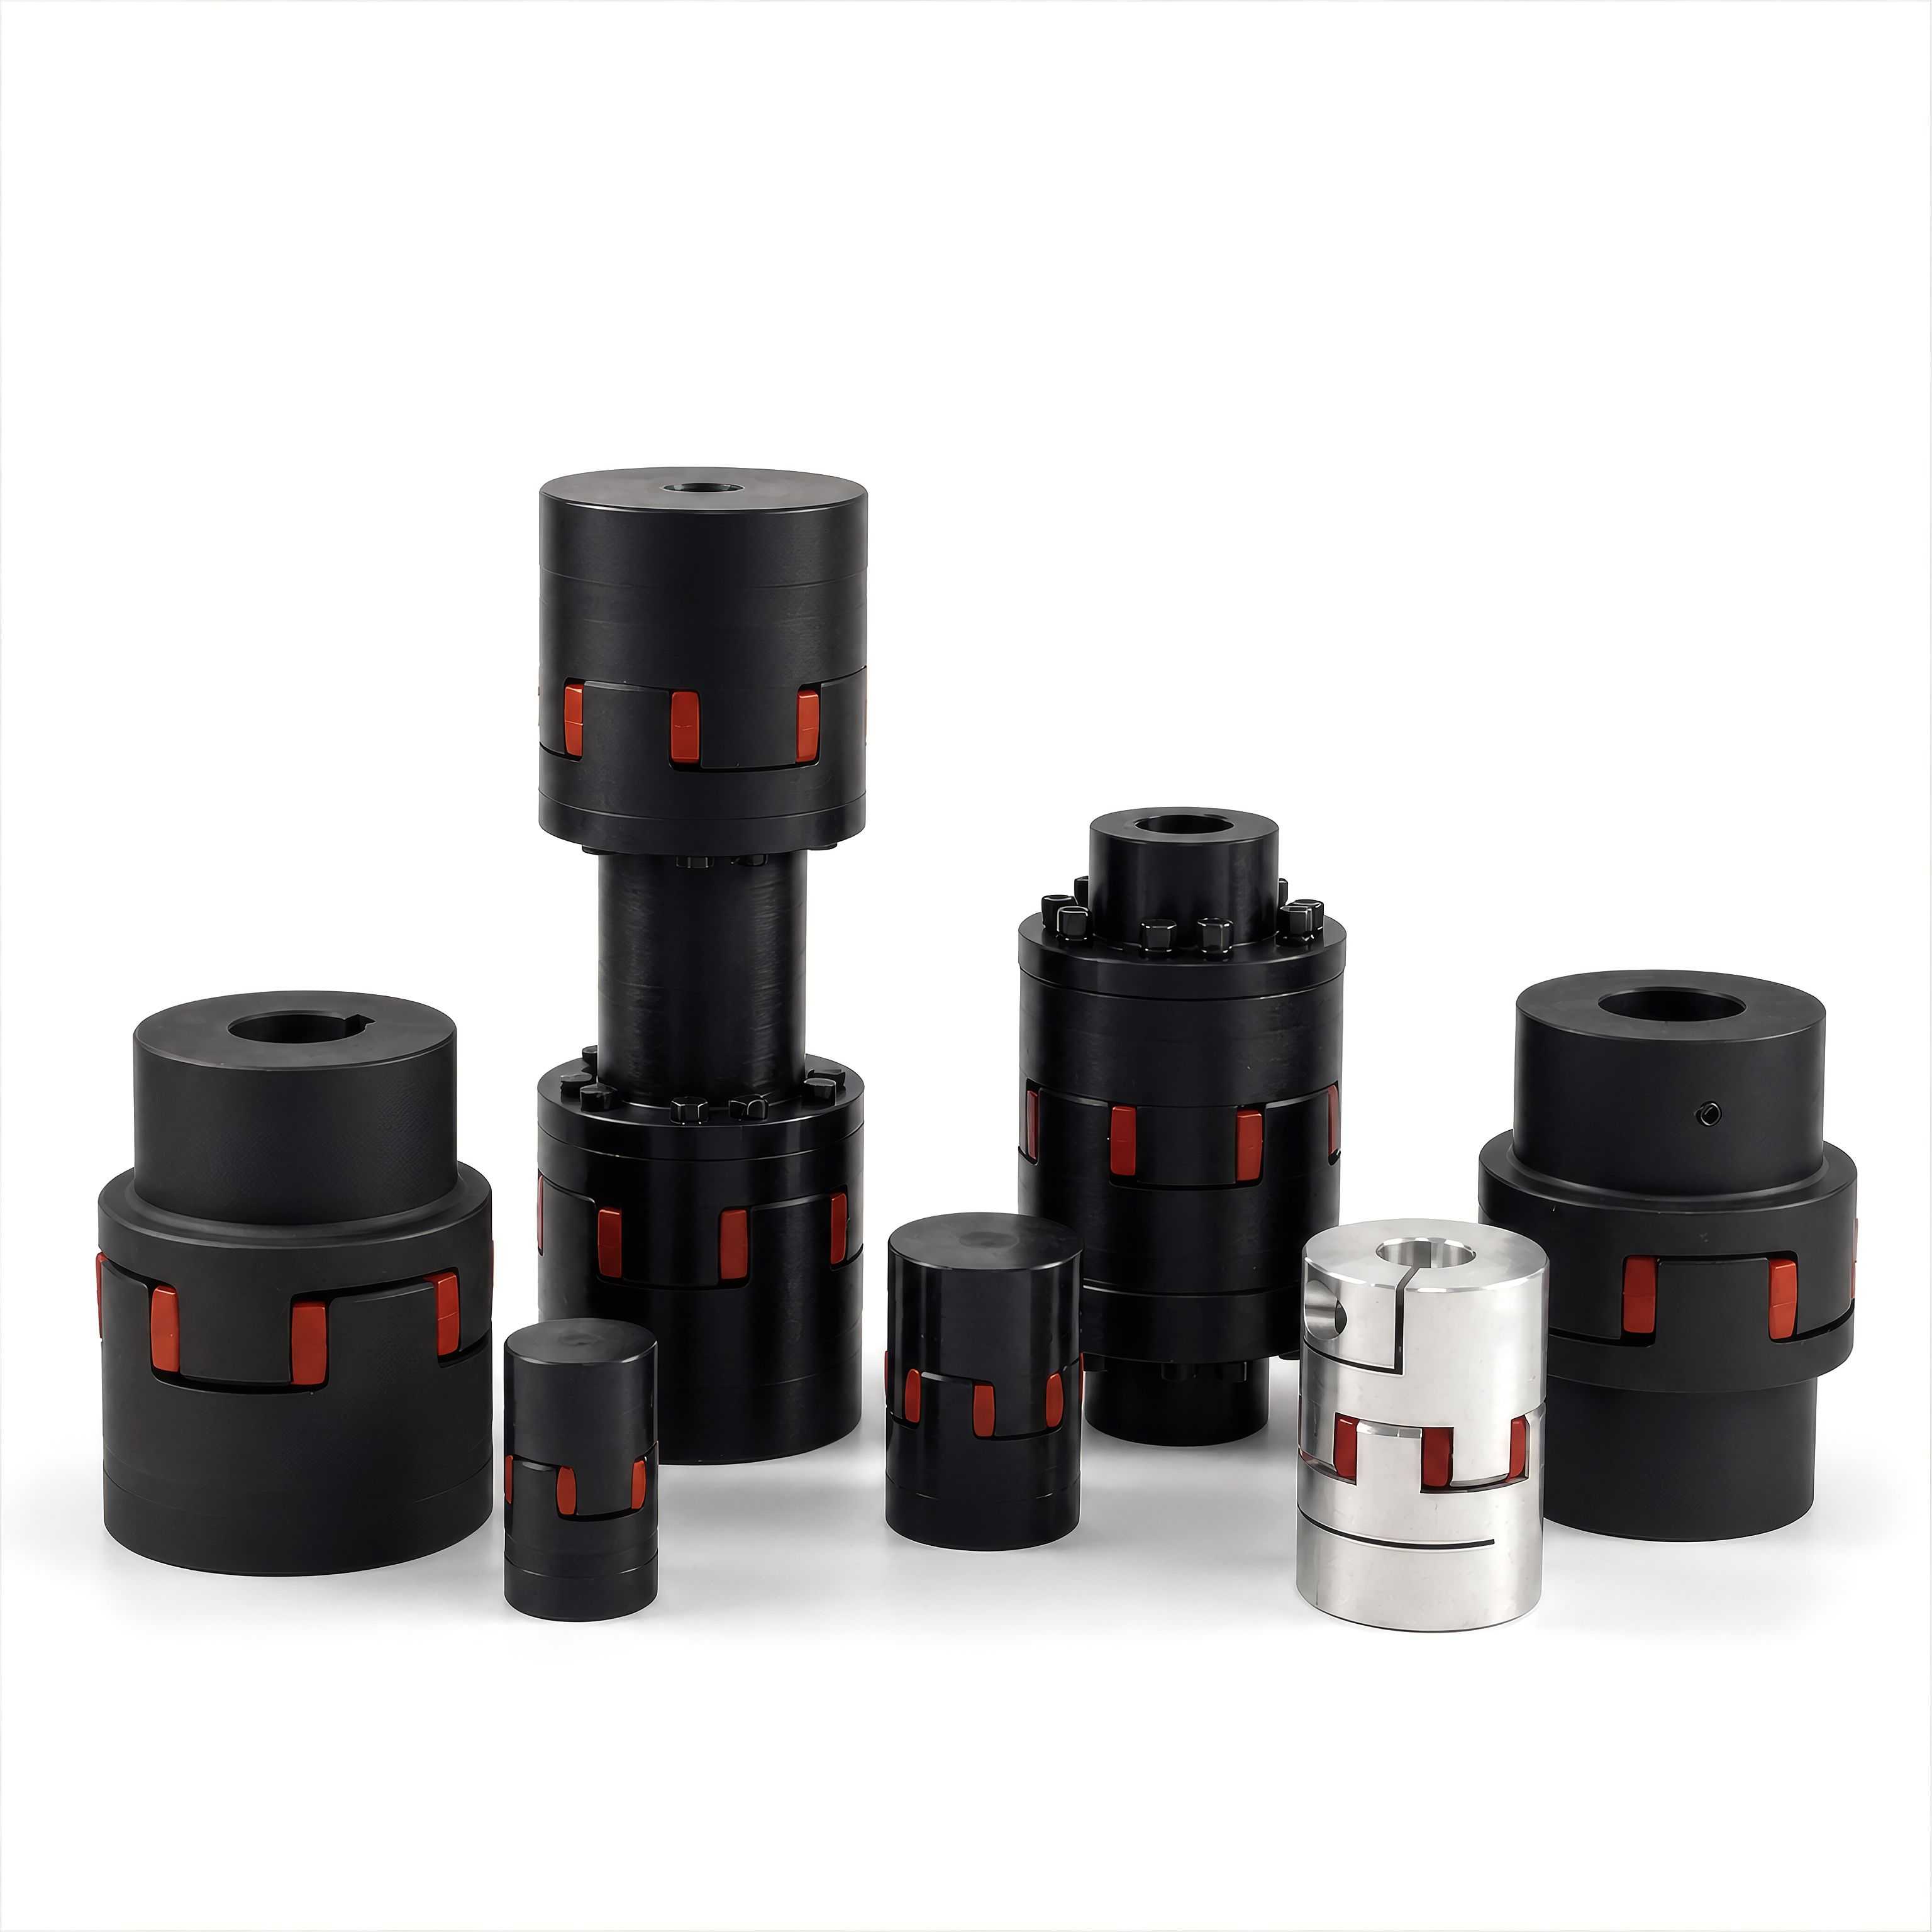
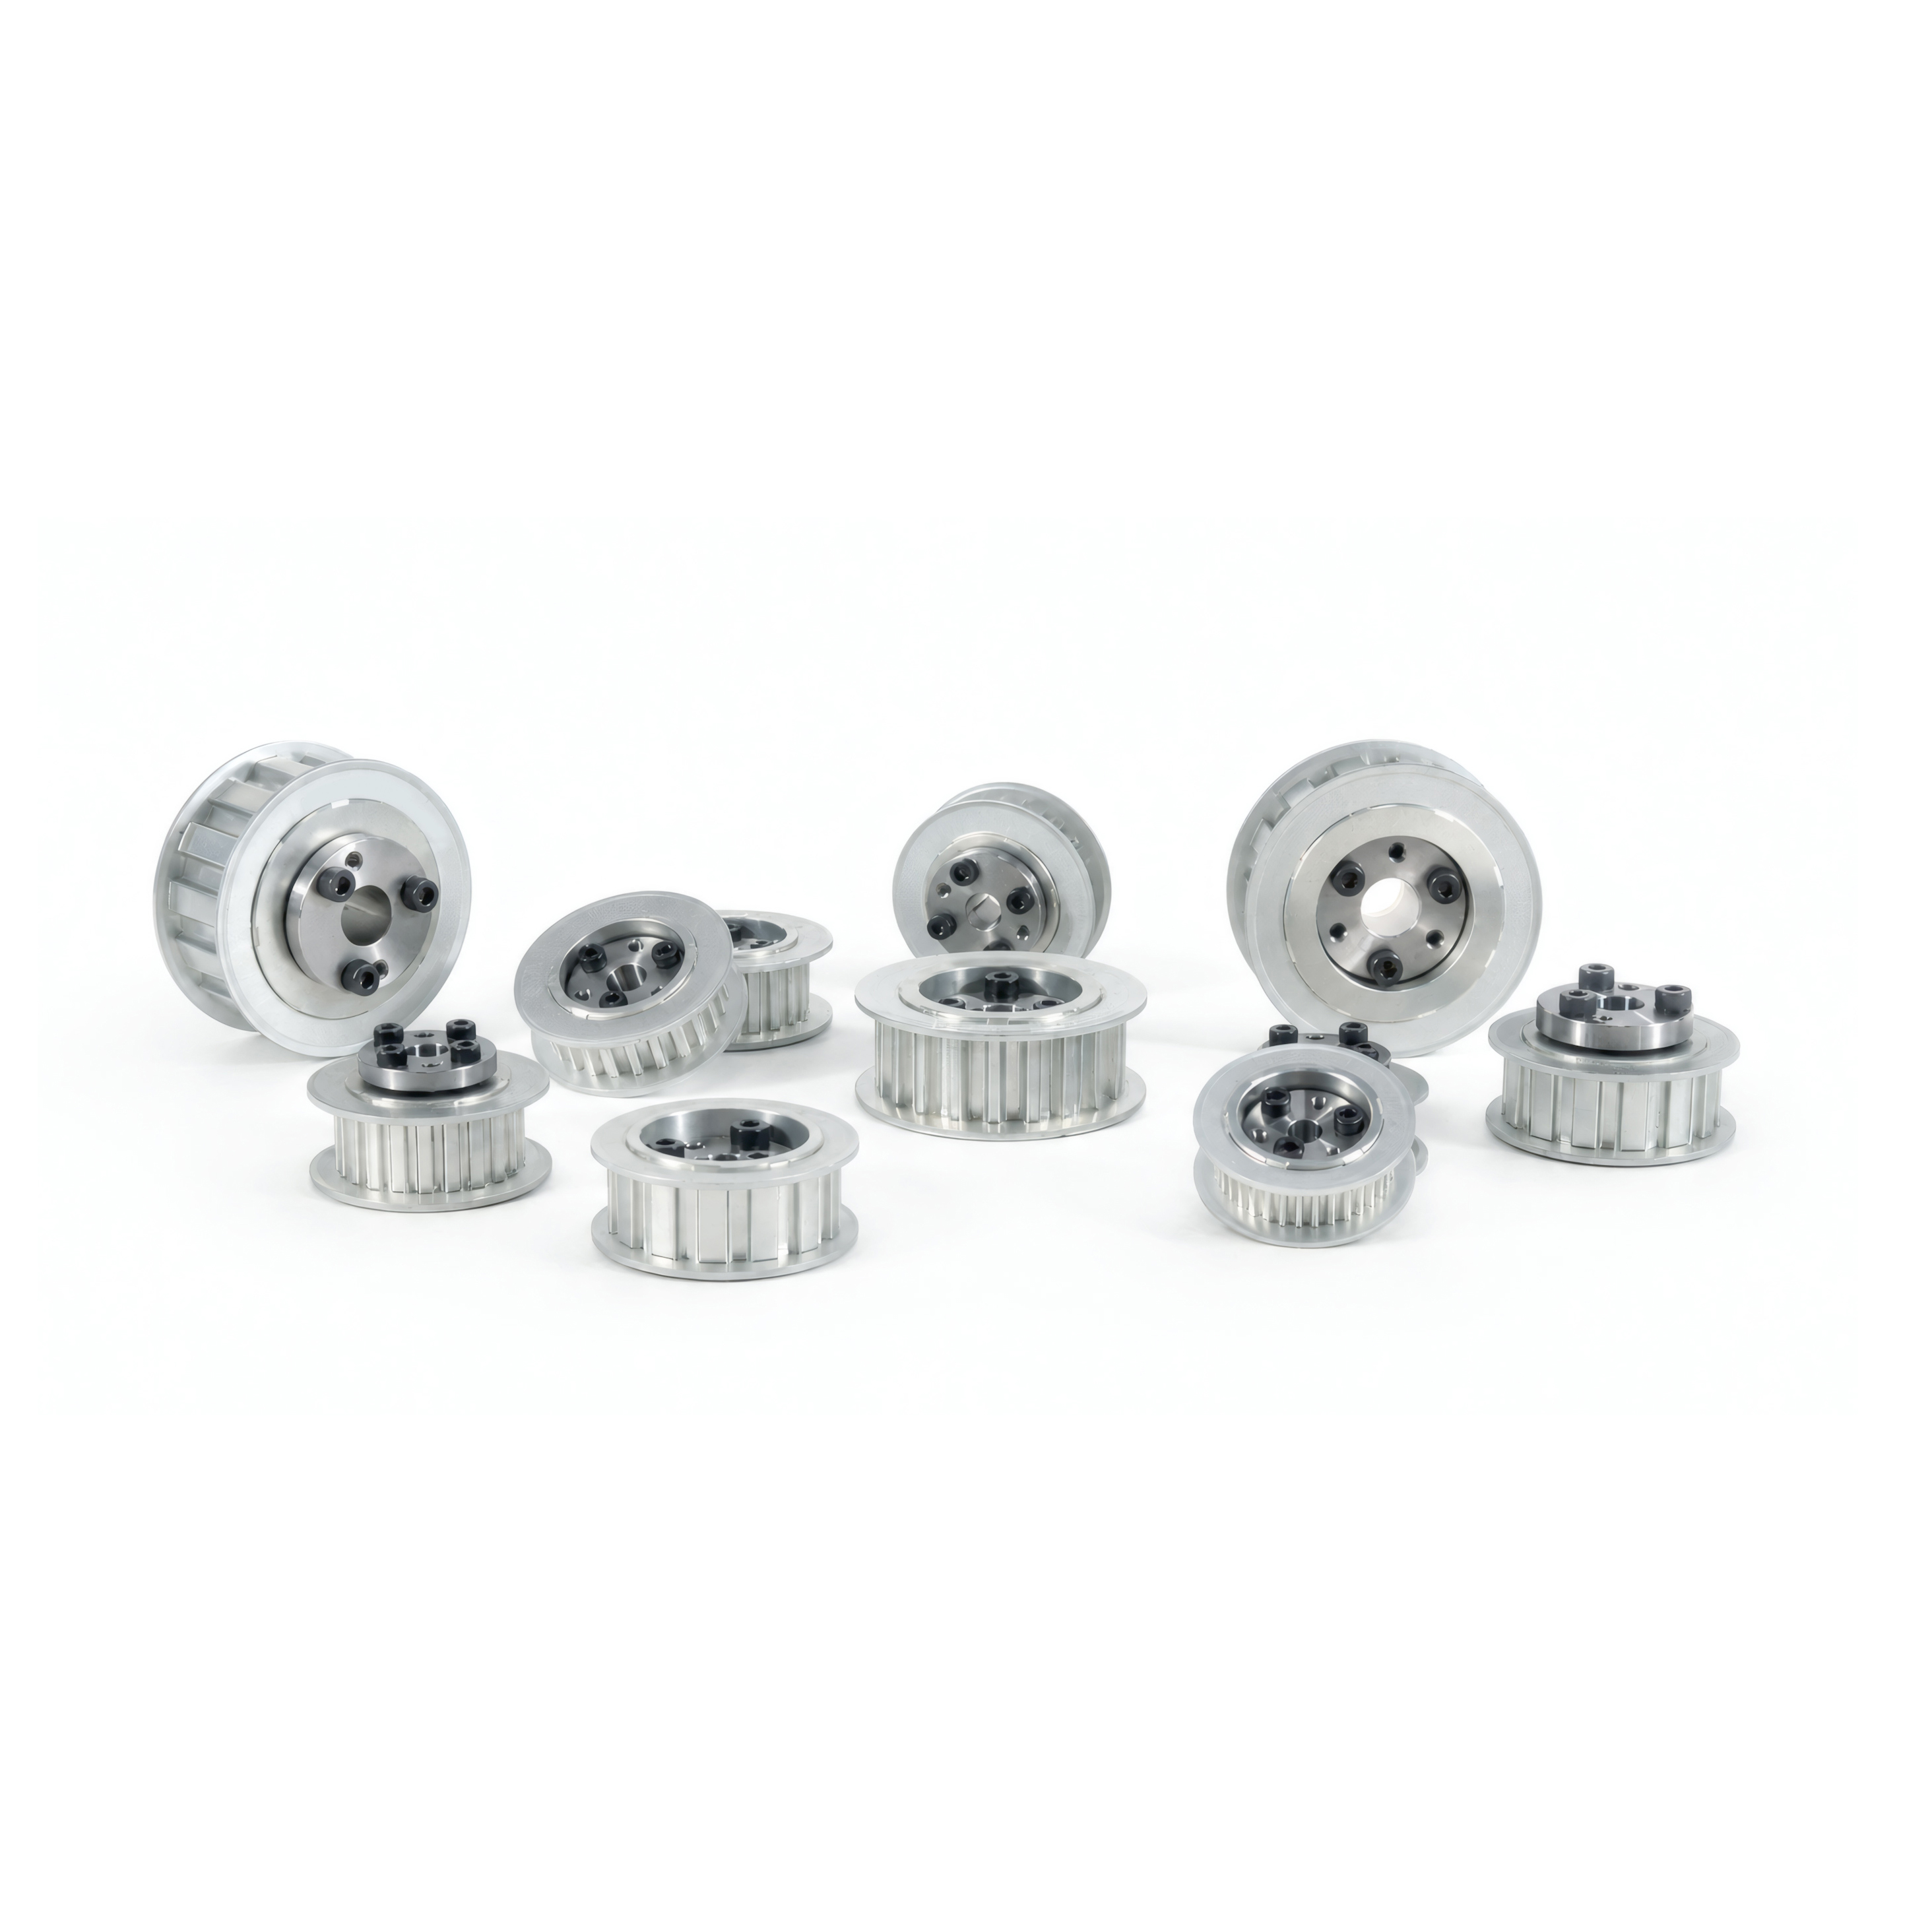
基于严苛工业标准,构建完善的联轴器、同步带轮、链轮齿轮、带轮锥套及非标定制系列产品
精密传动与锁紧控制解决方案,赋能工业自动化升级。
产品覆盖铝合金、不锈钢、45钢及半导体级特种材质,广泛应用于工业机器人、数控机床、半导体制造、锂电新能源、医疗仪器及食品包装等领域,精准匹配轻量高速、重载高扭、防腐洁净等多样化工业传动需求。
查看更多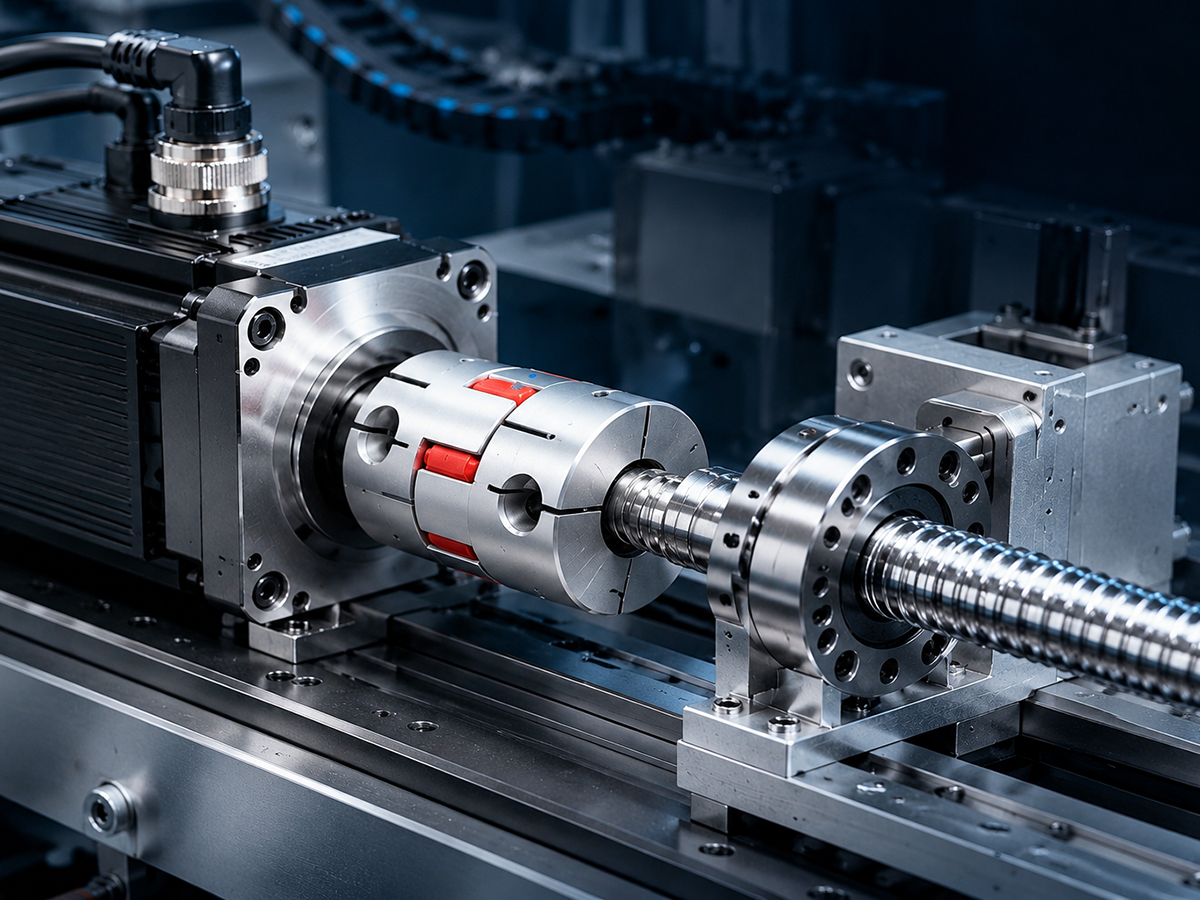
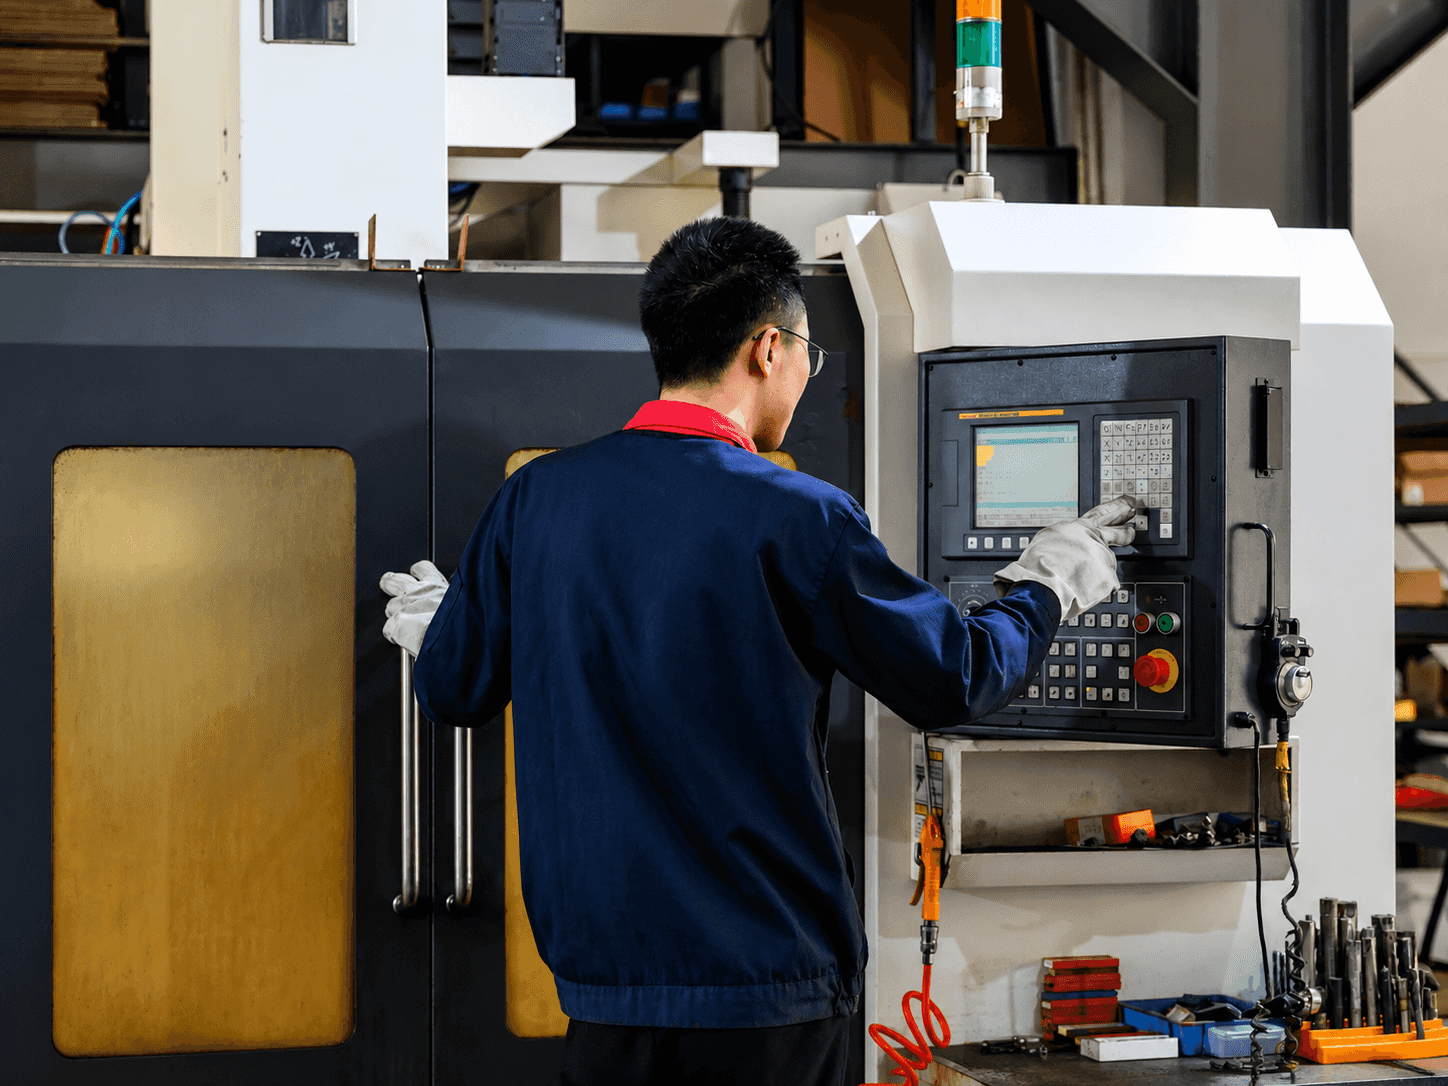
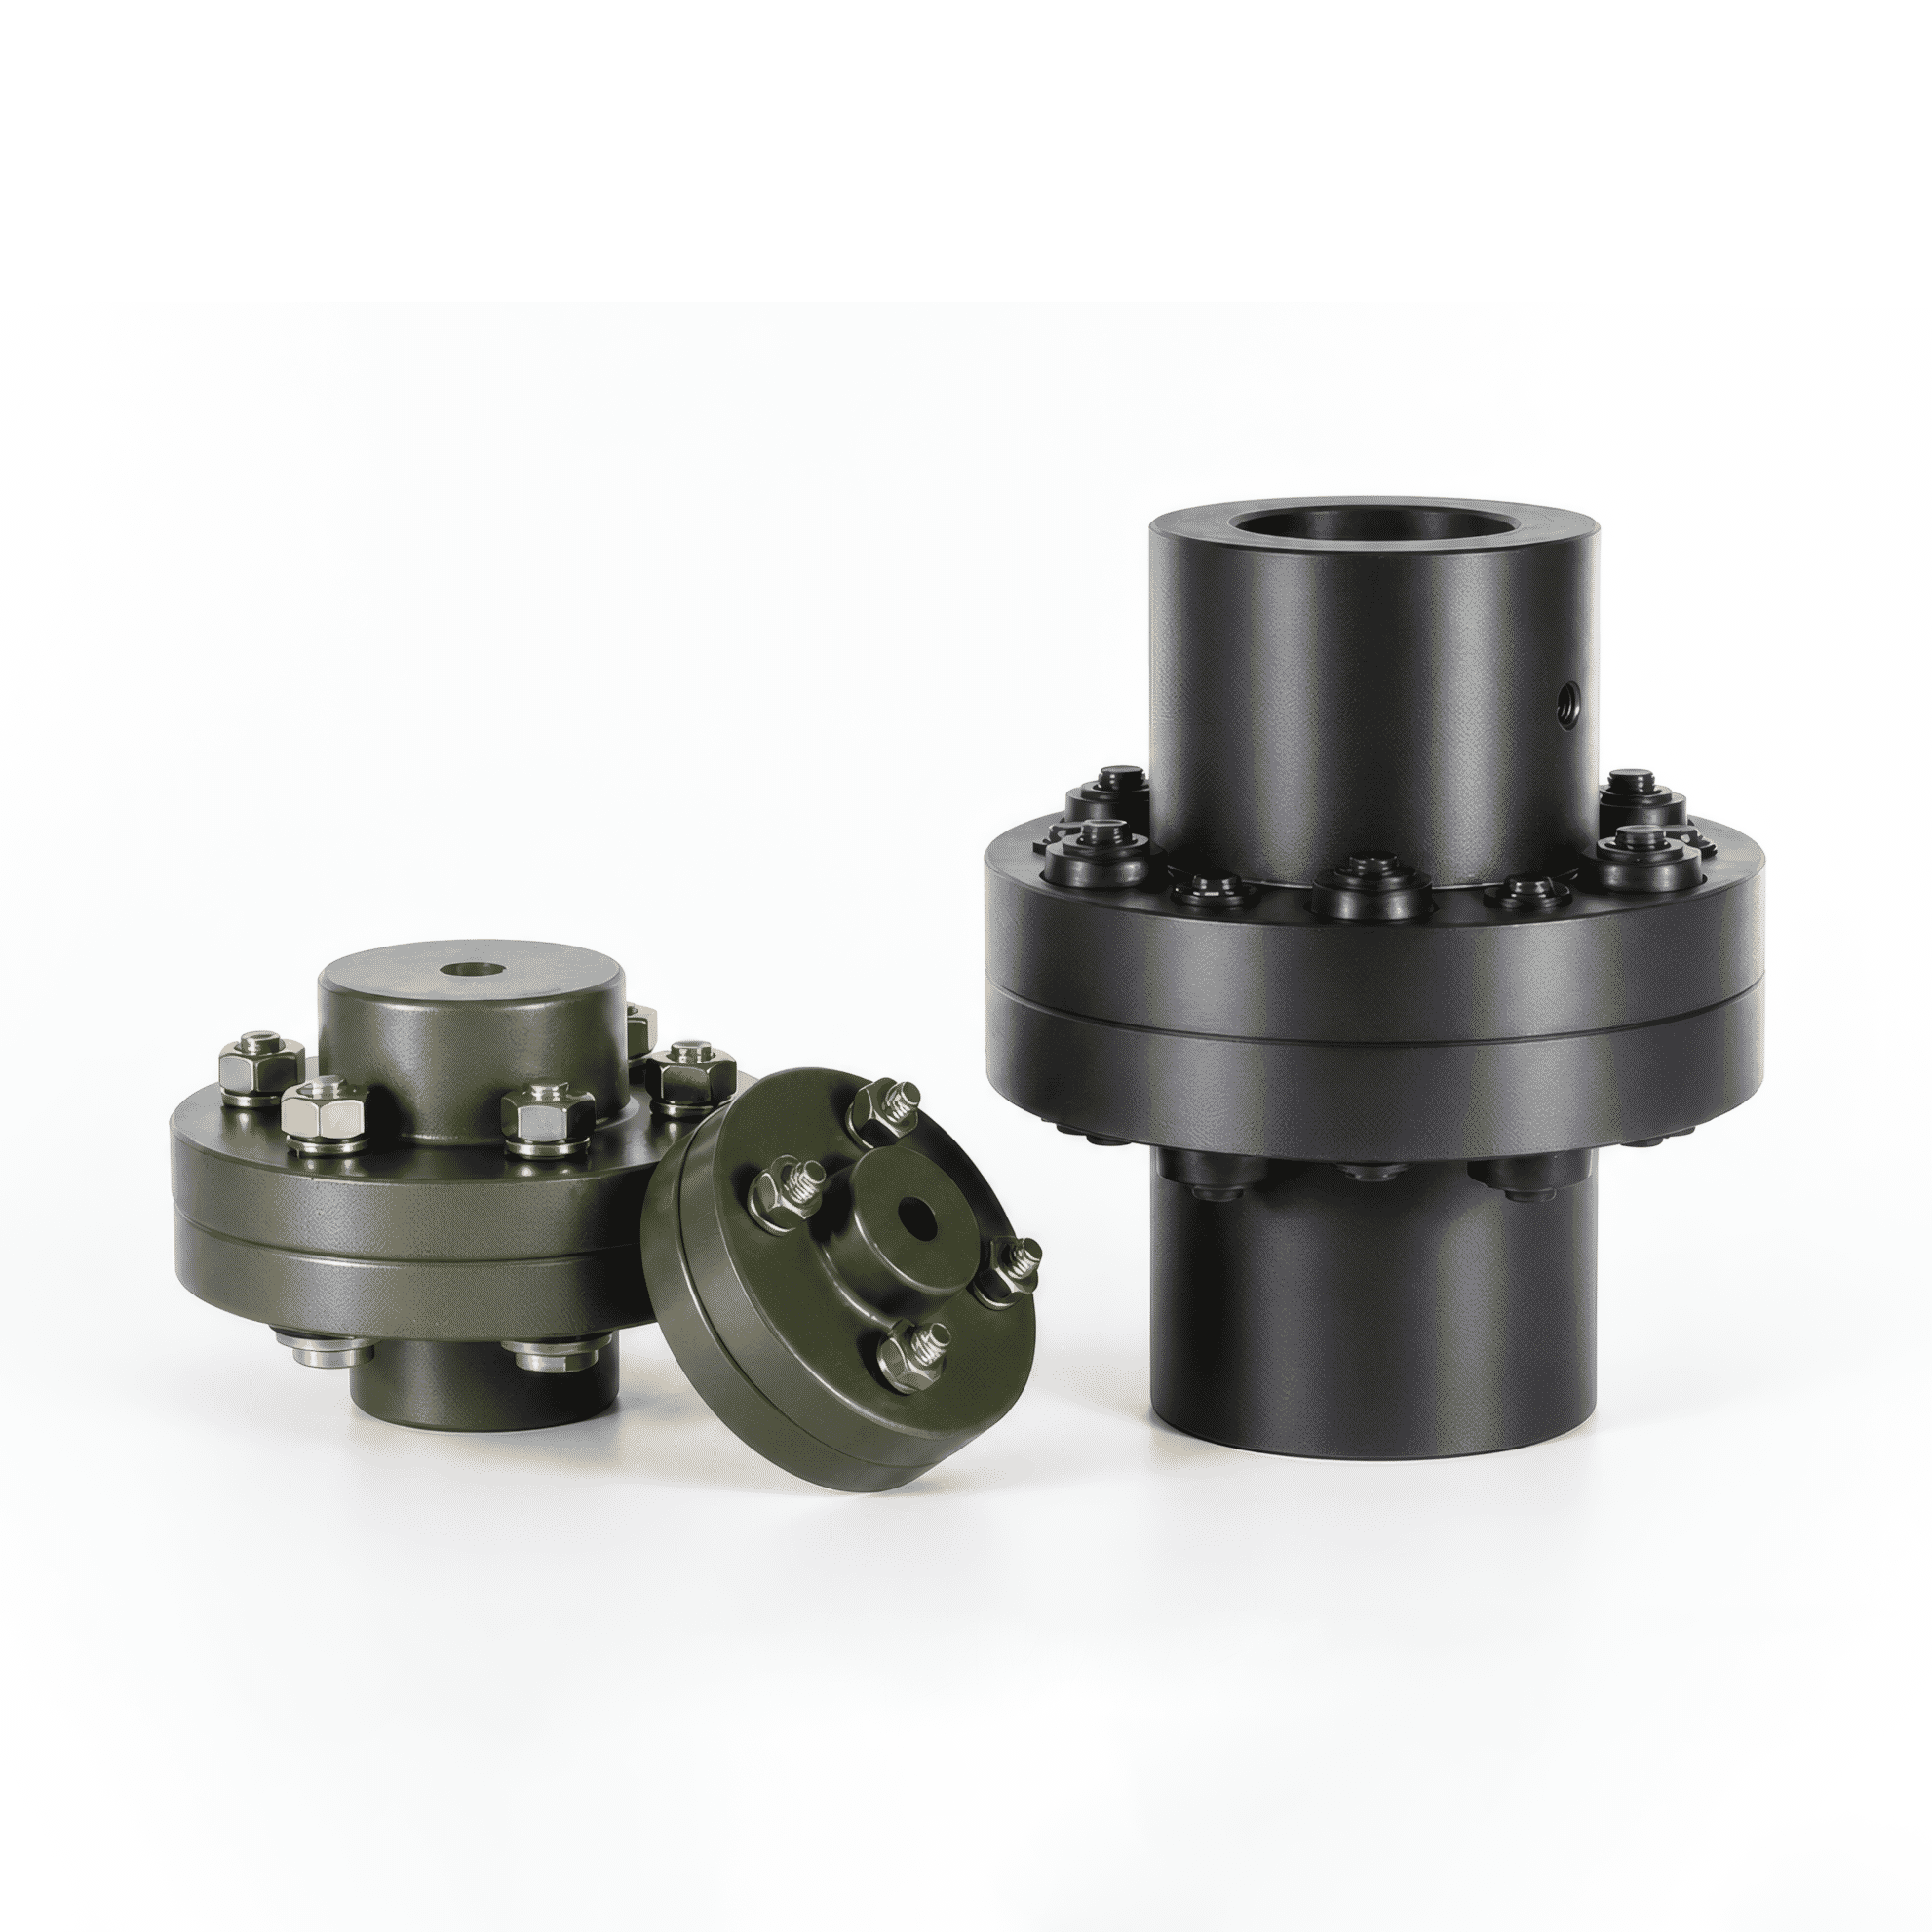
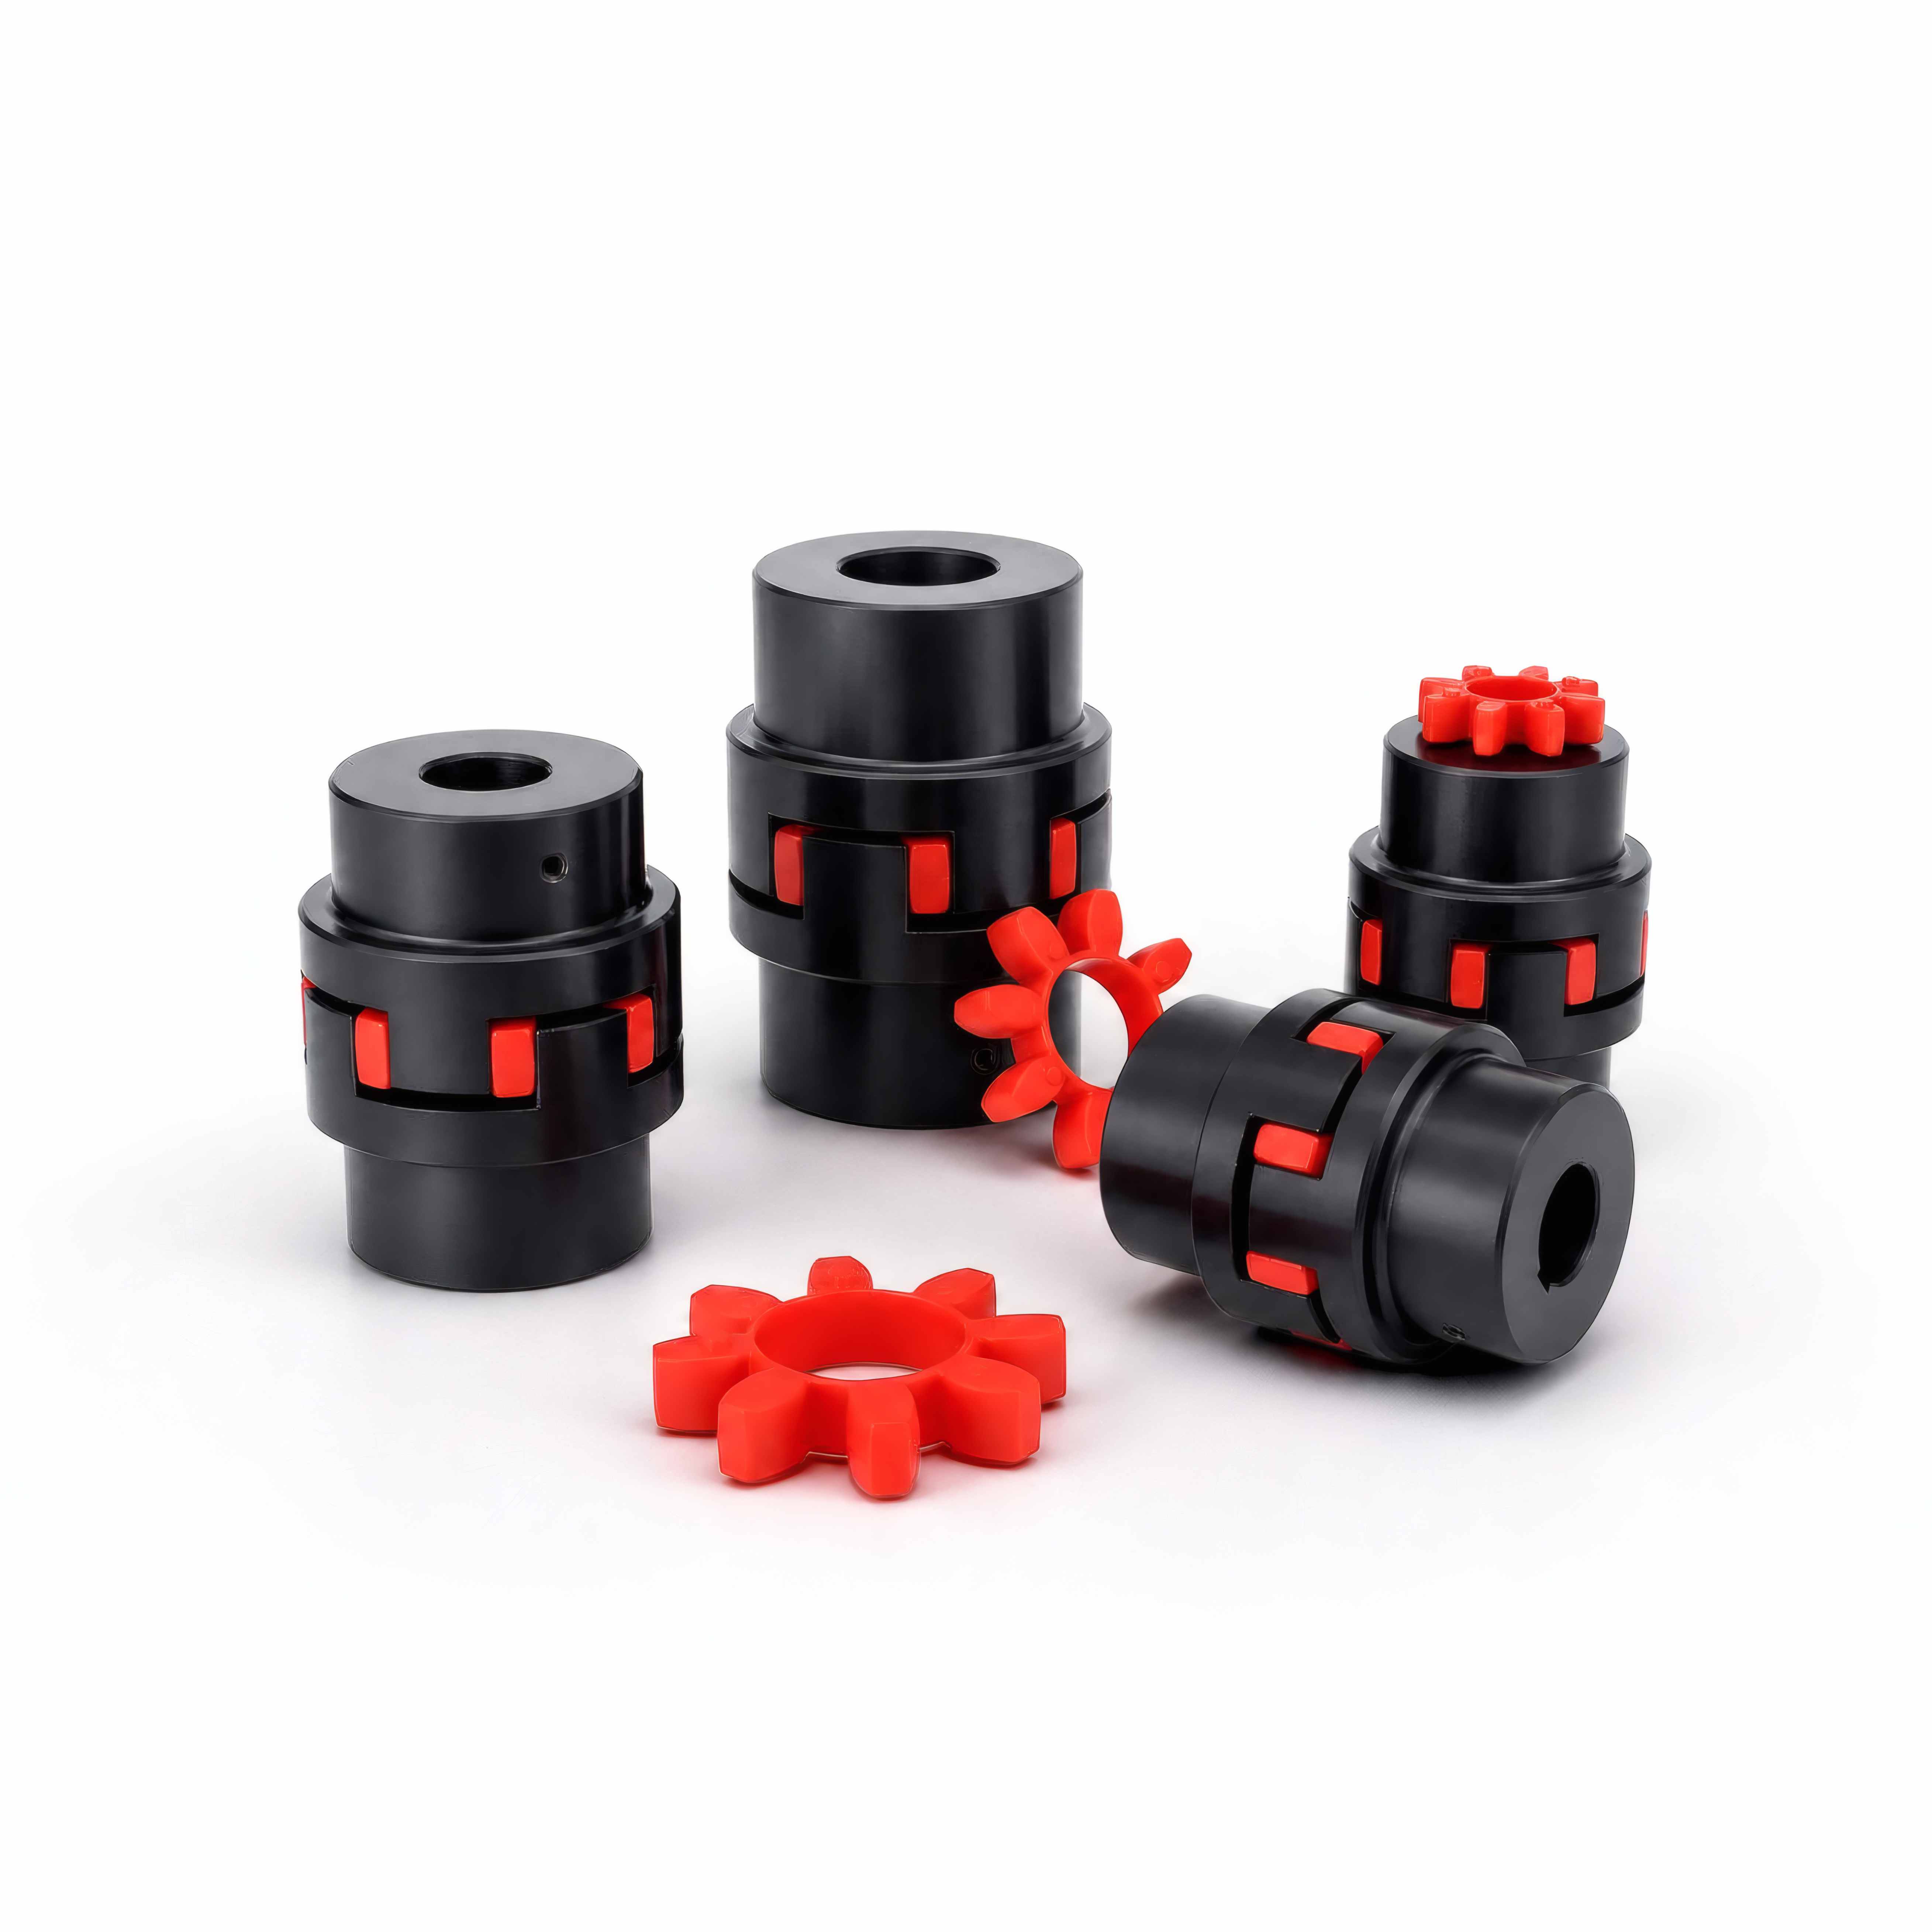
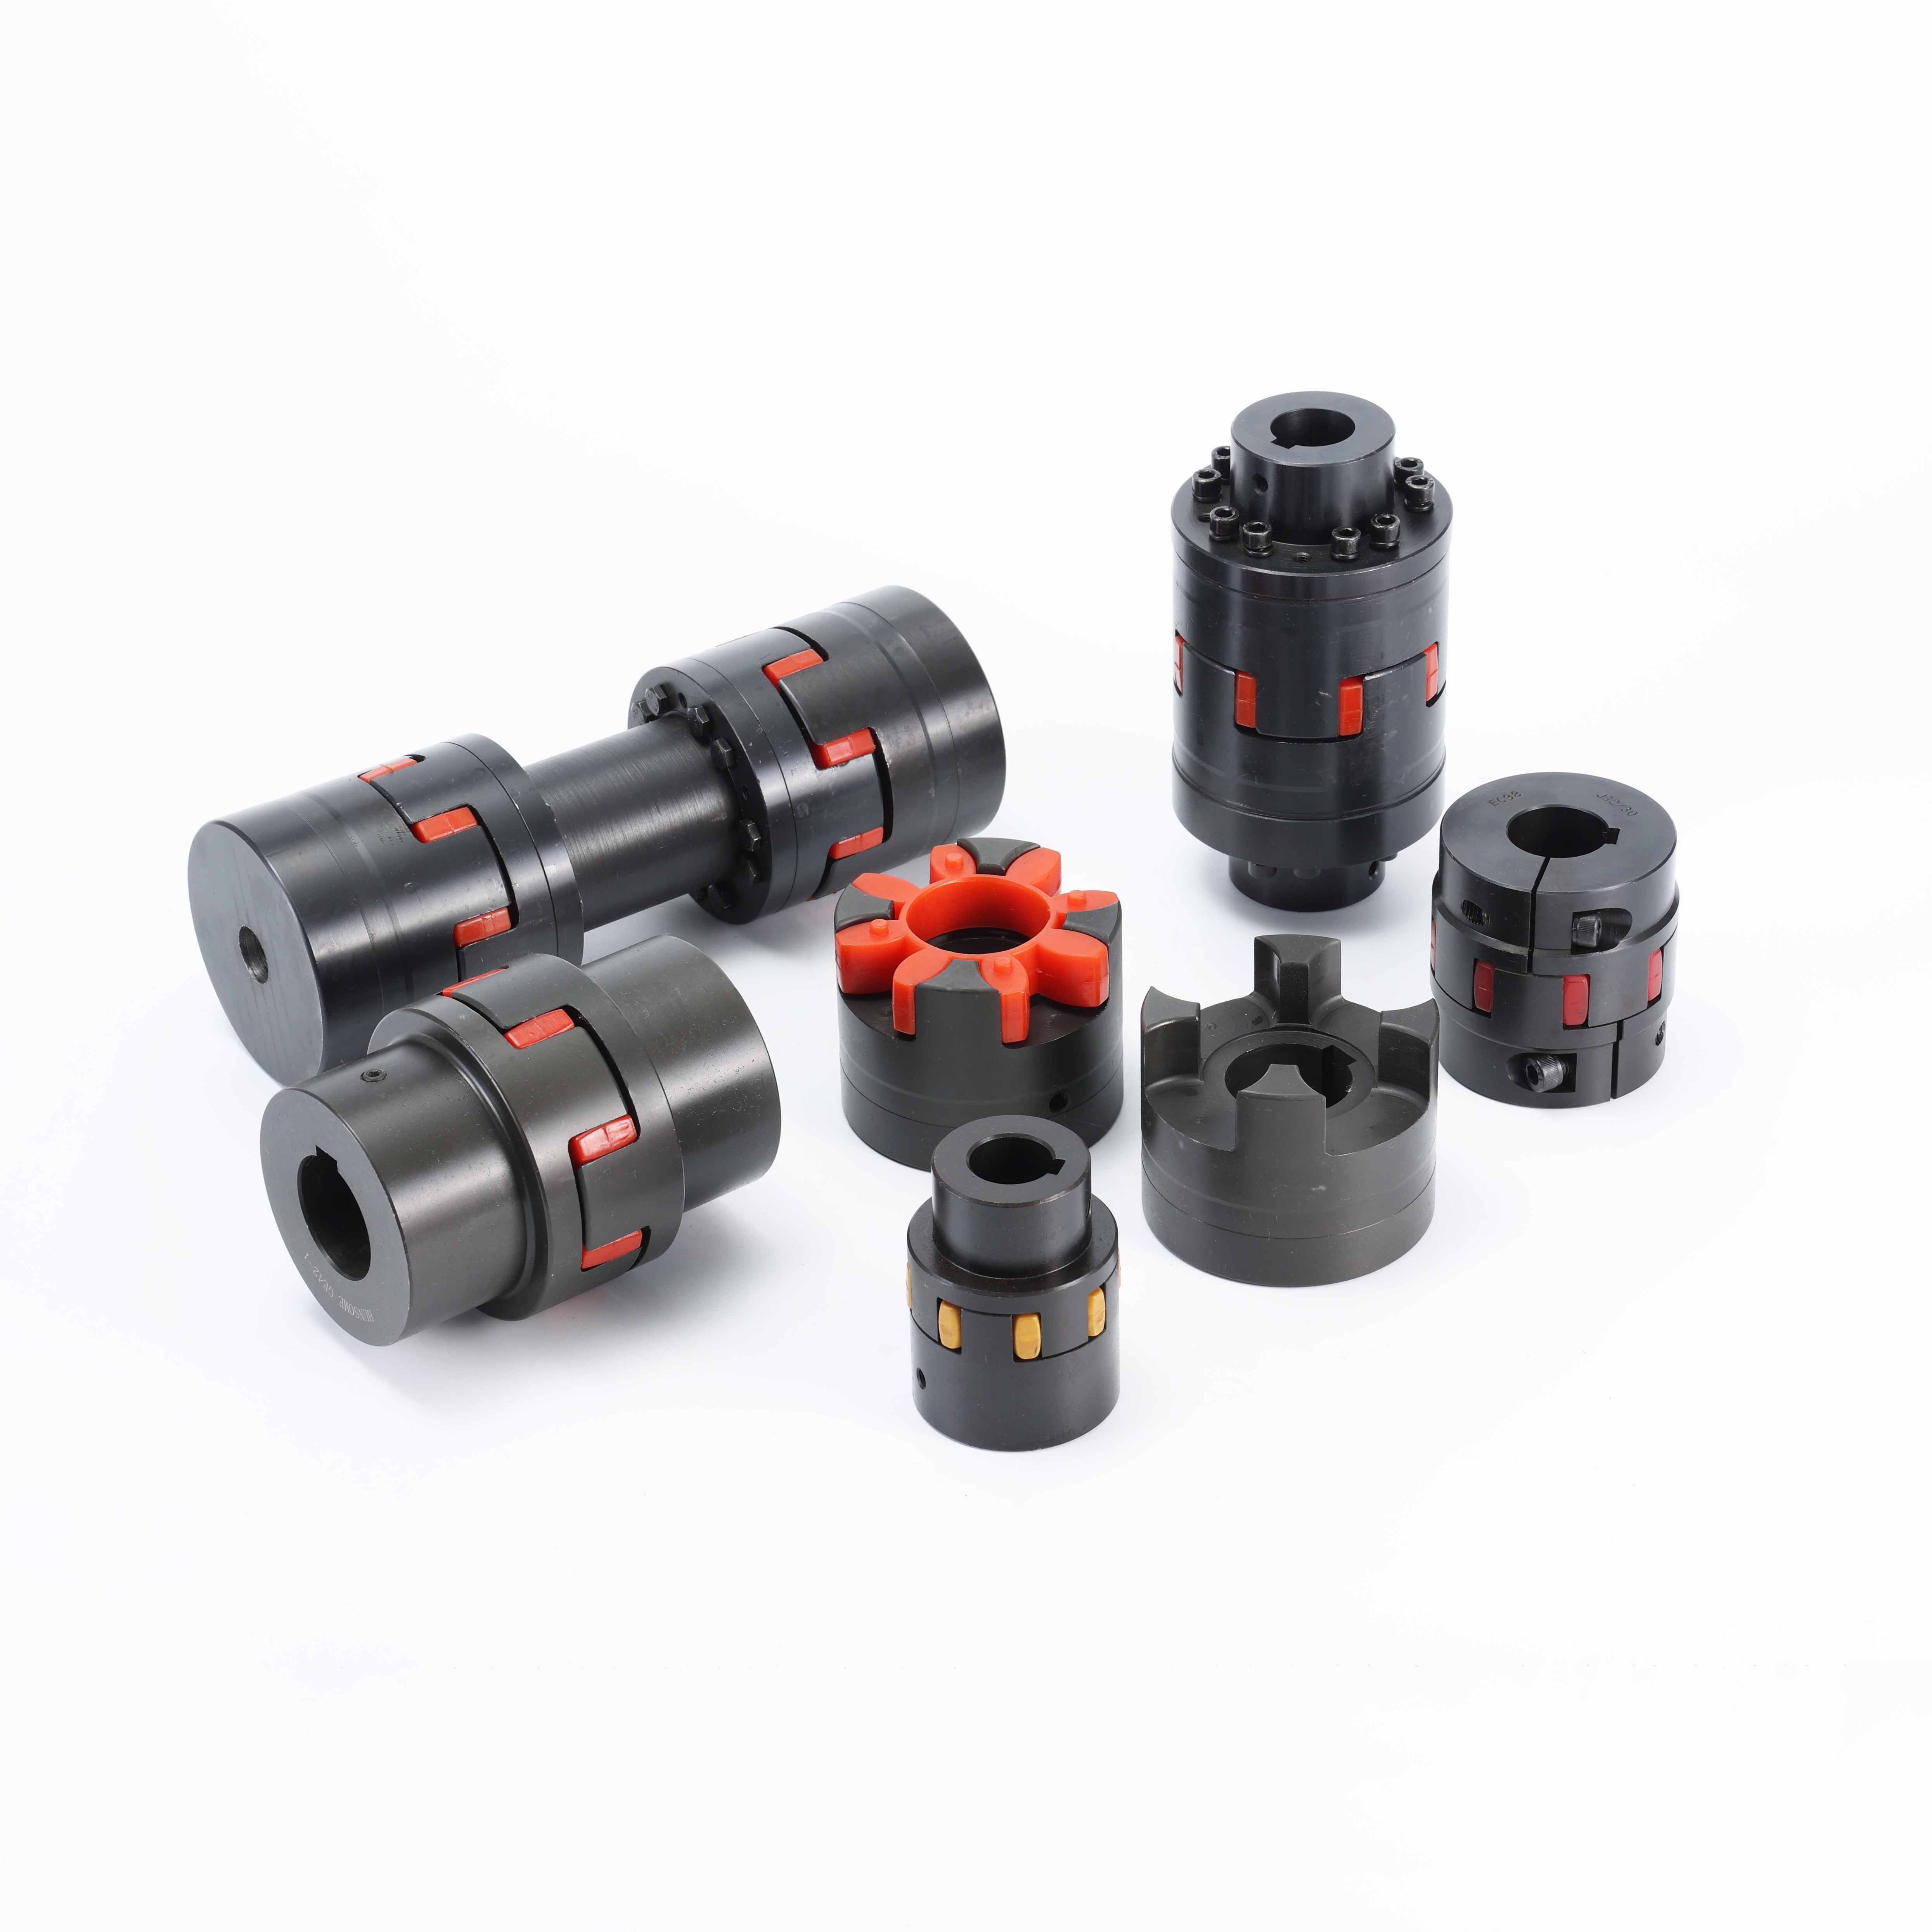
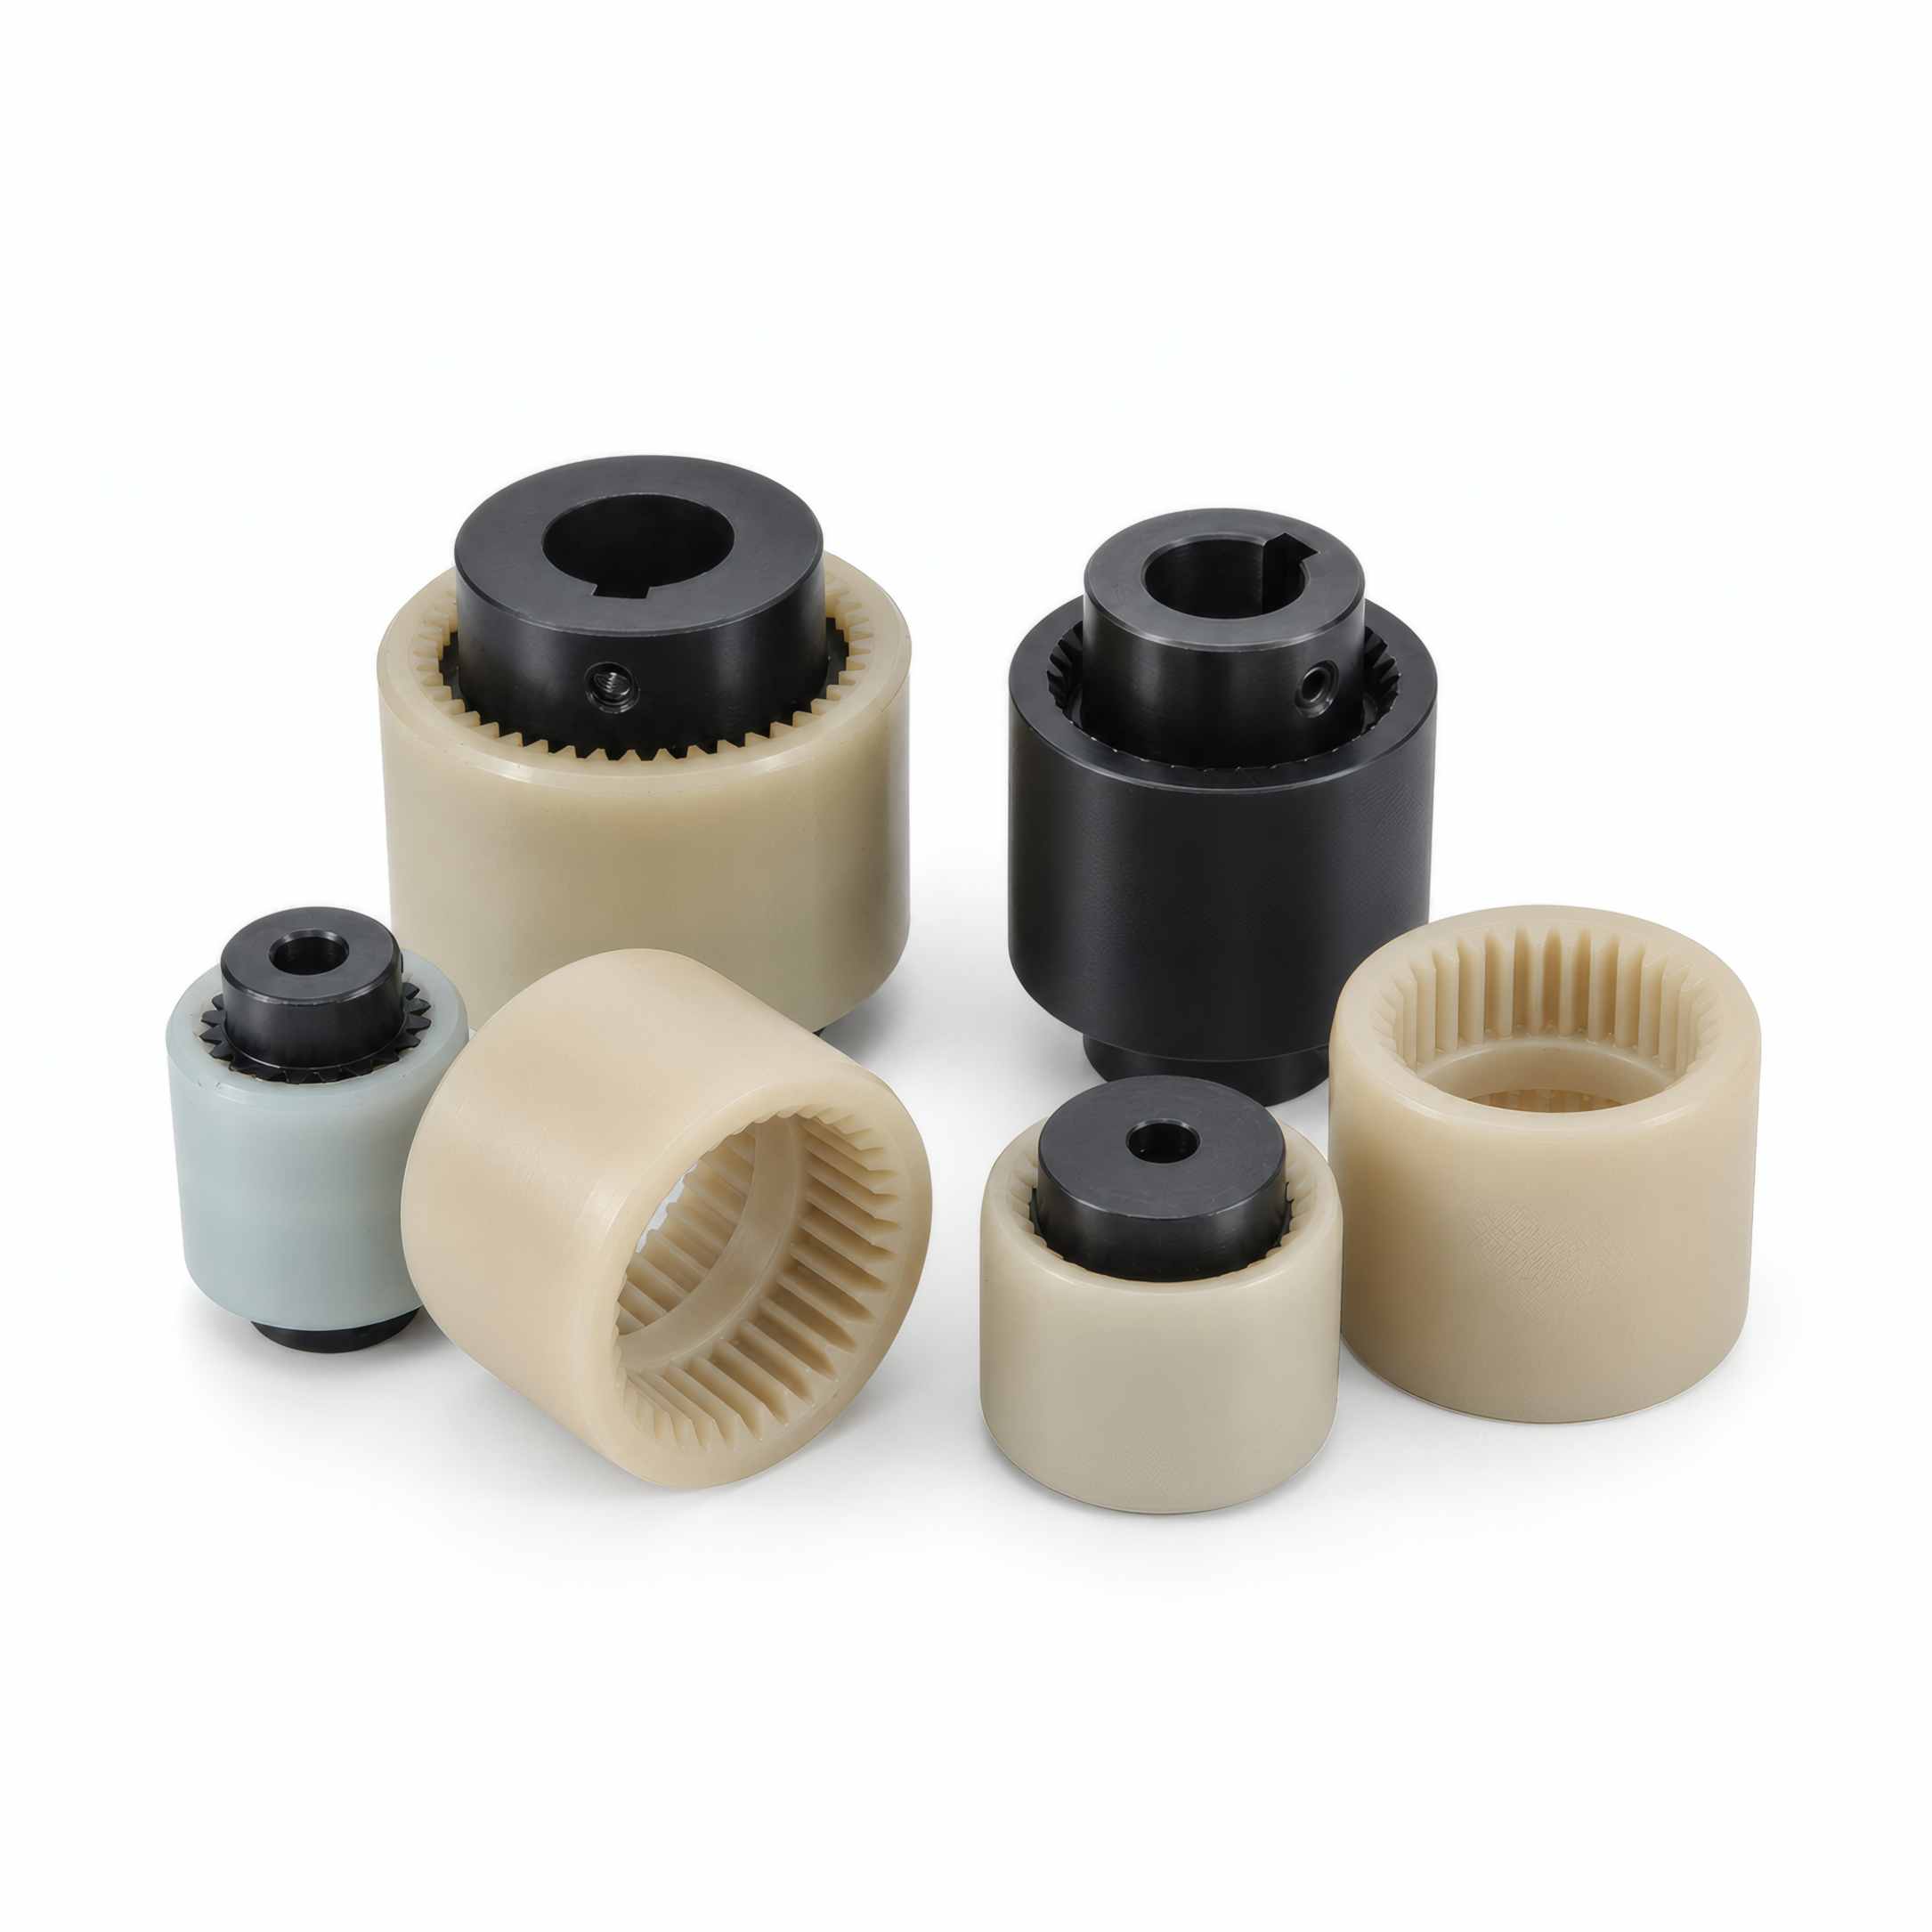
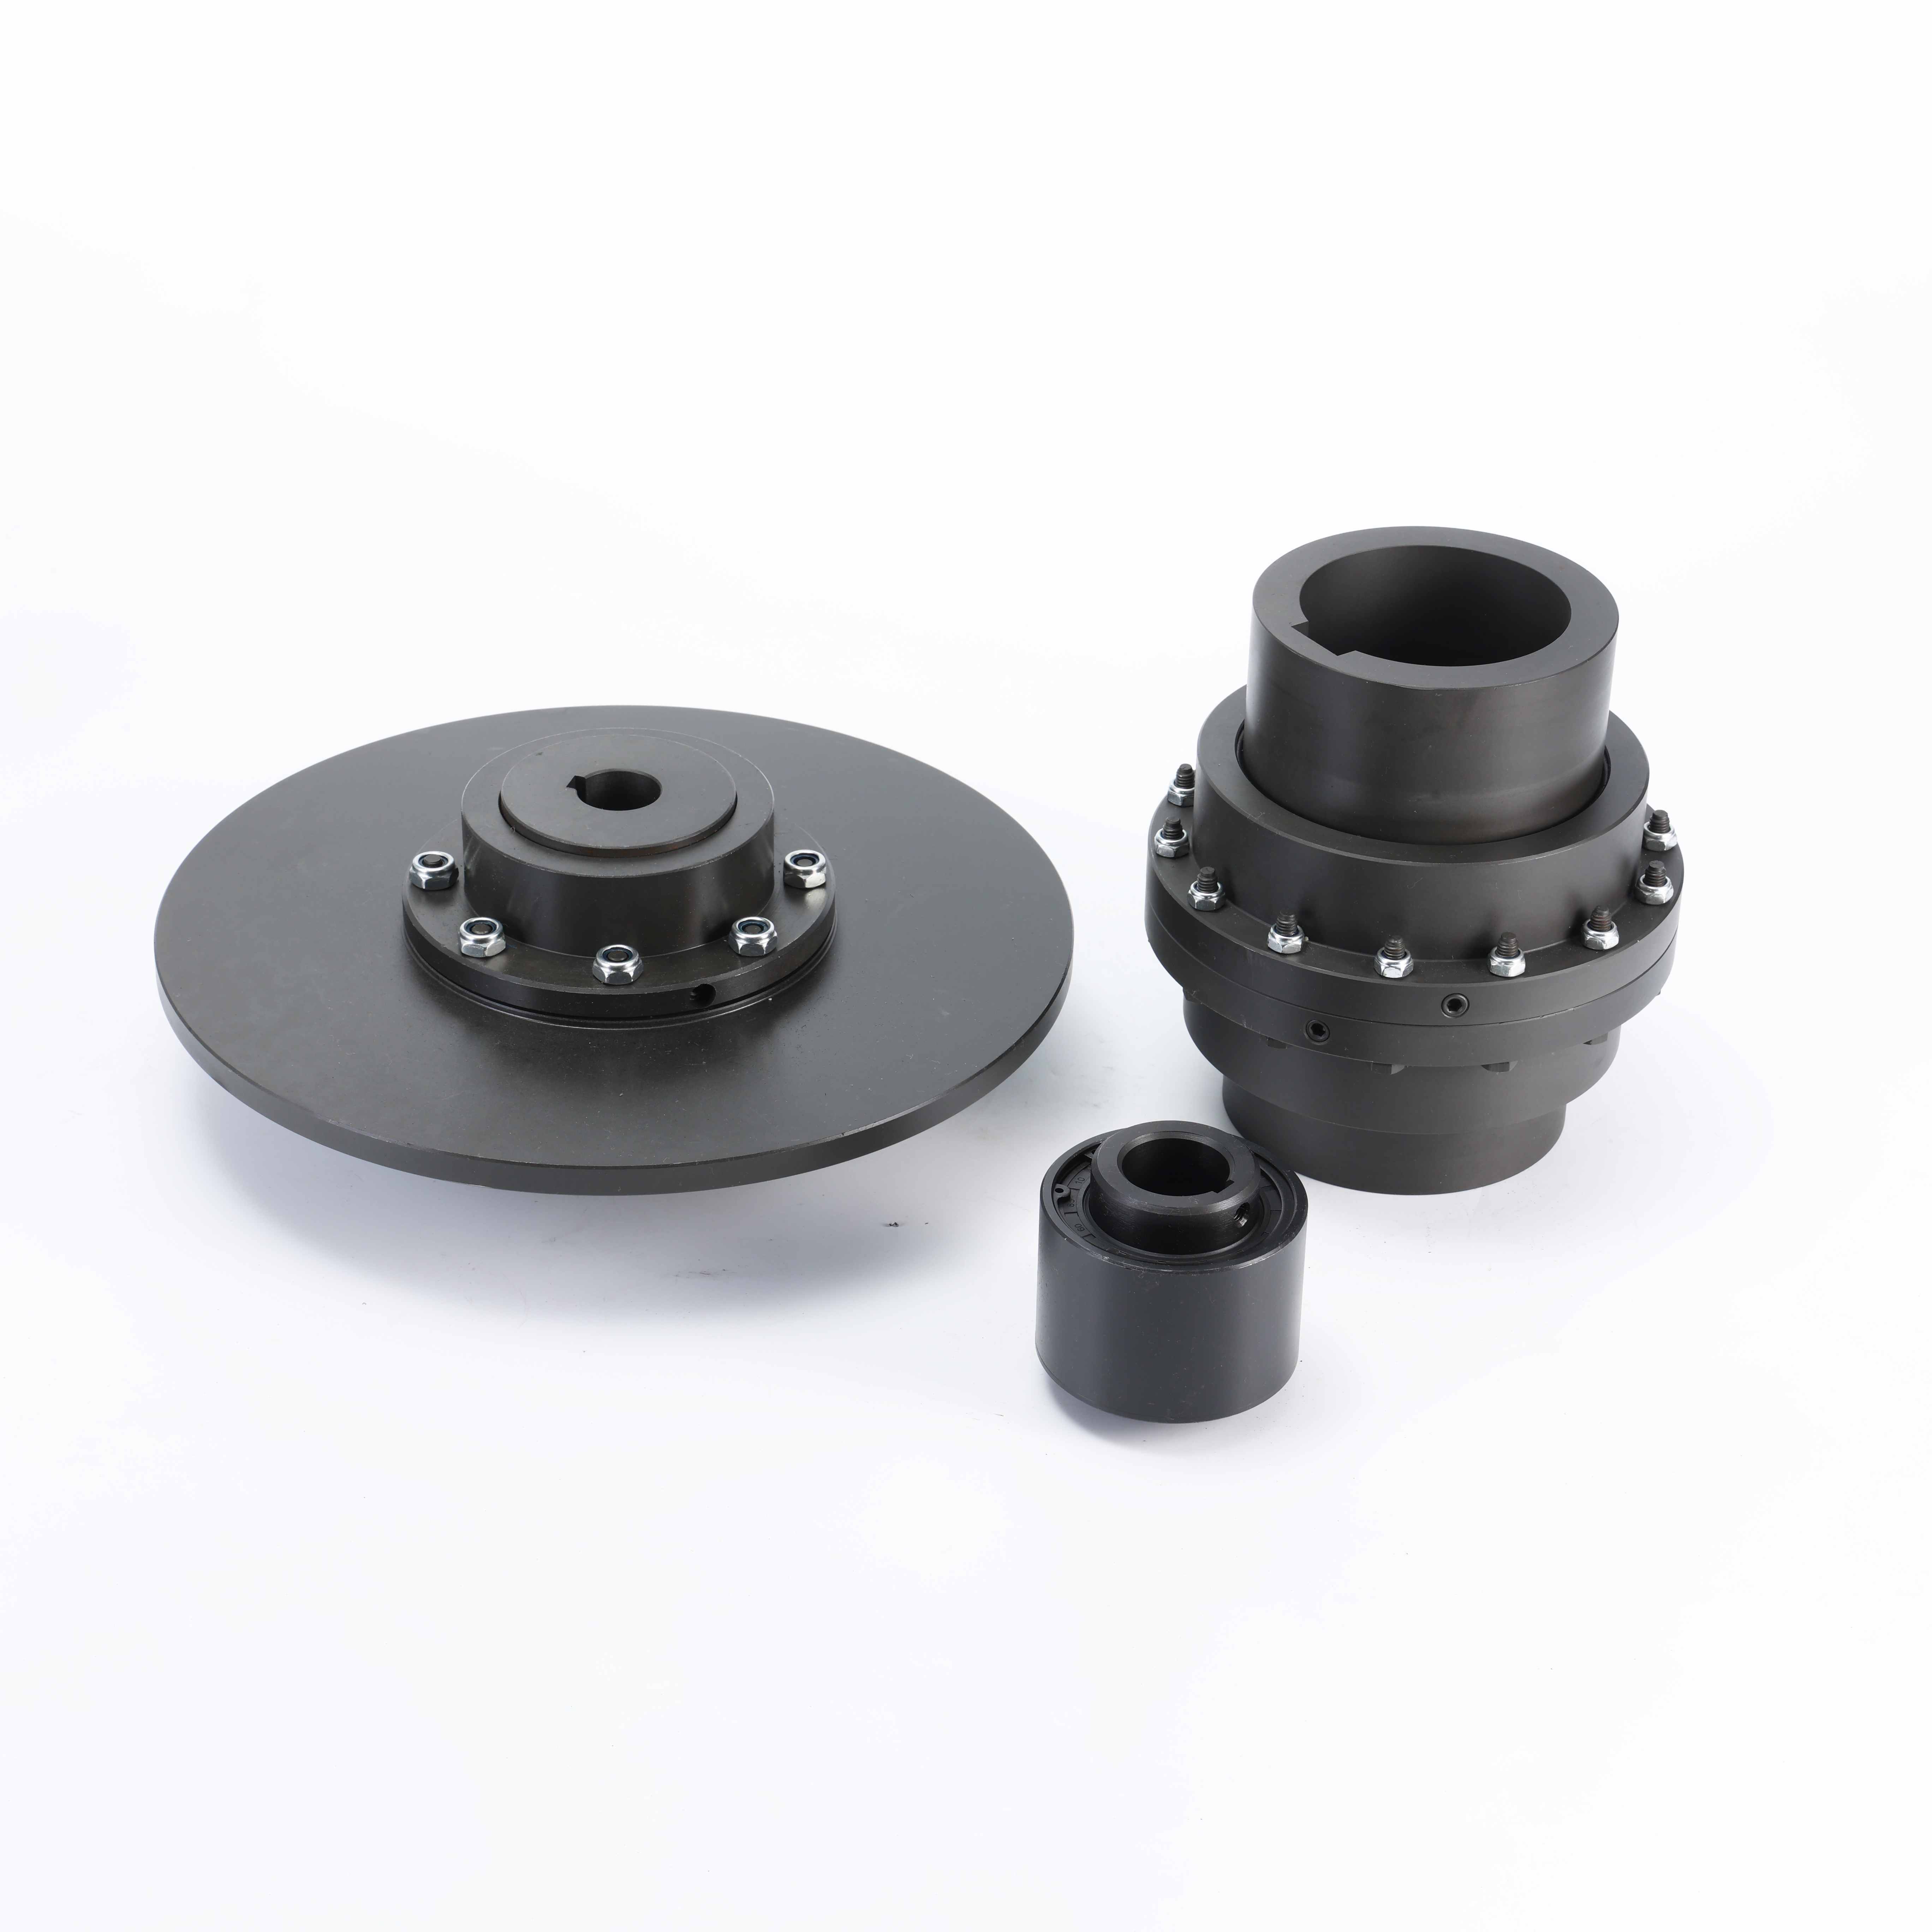
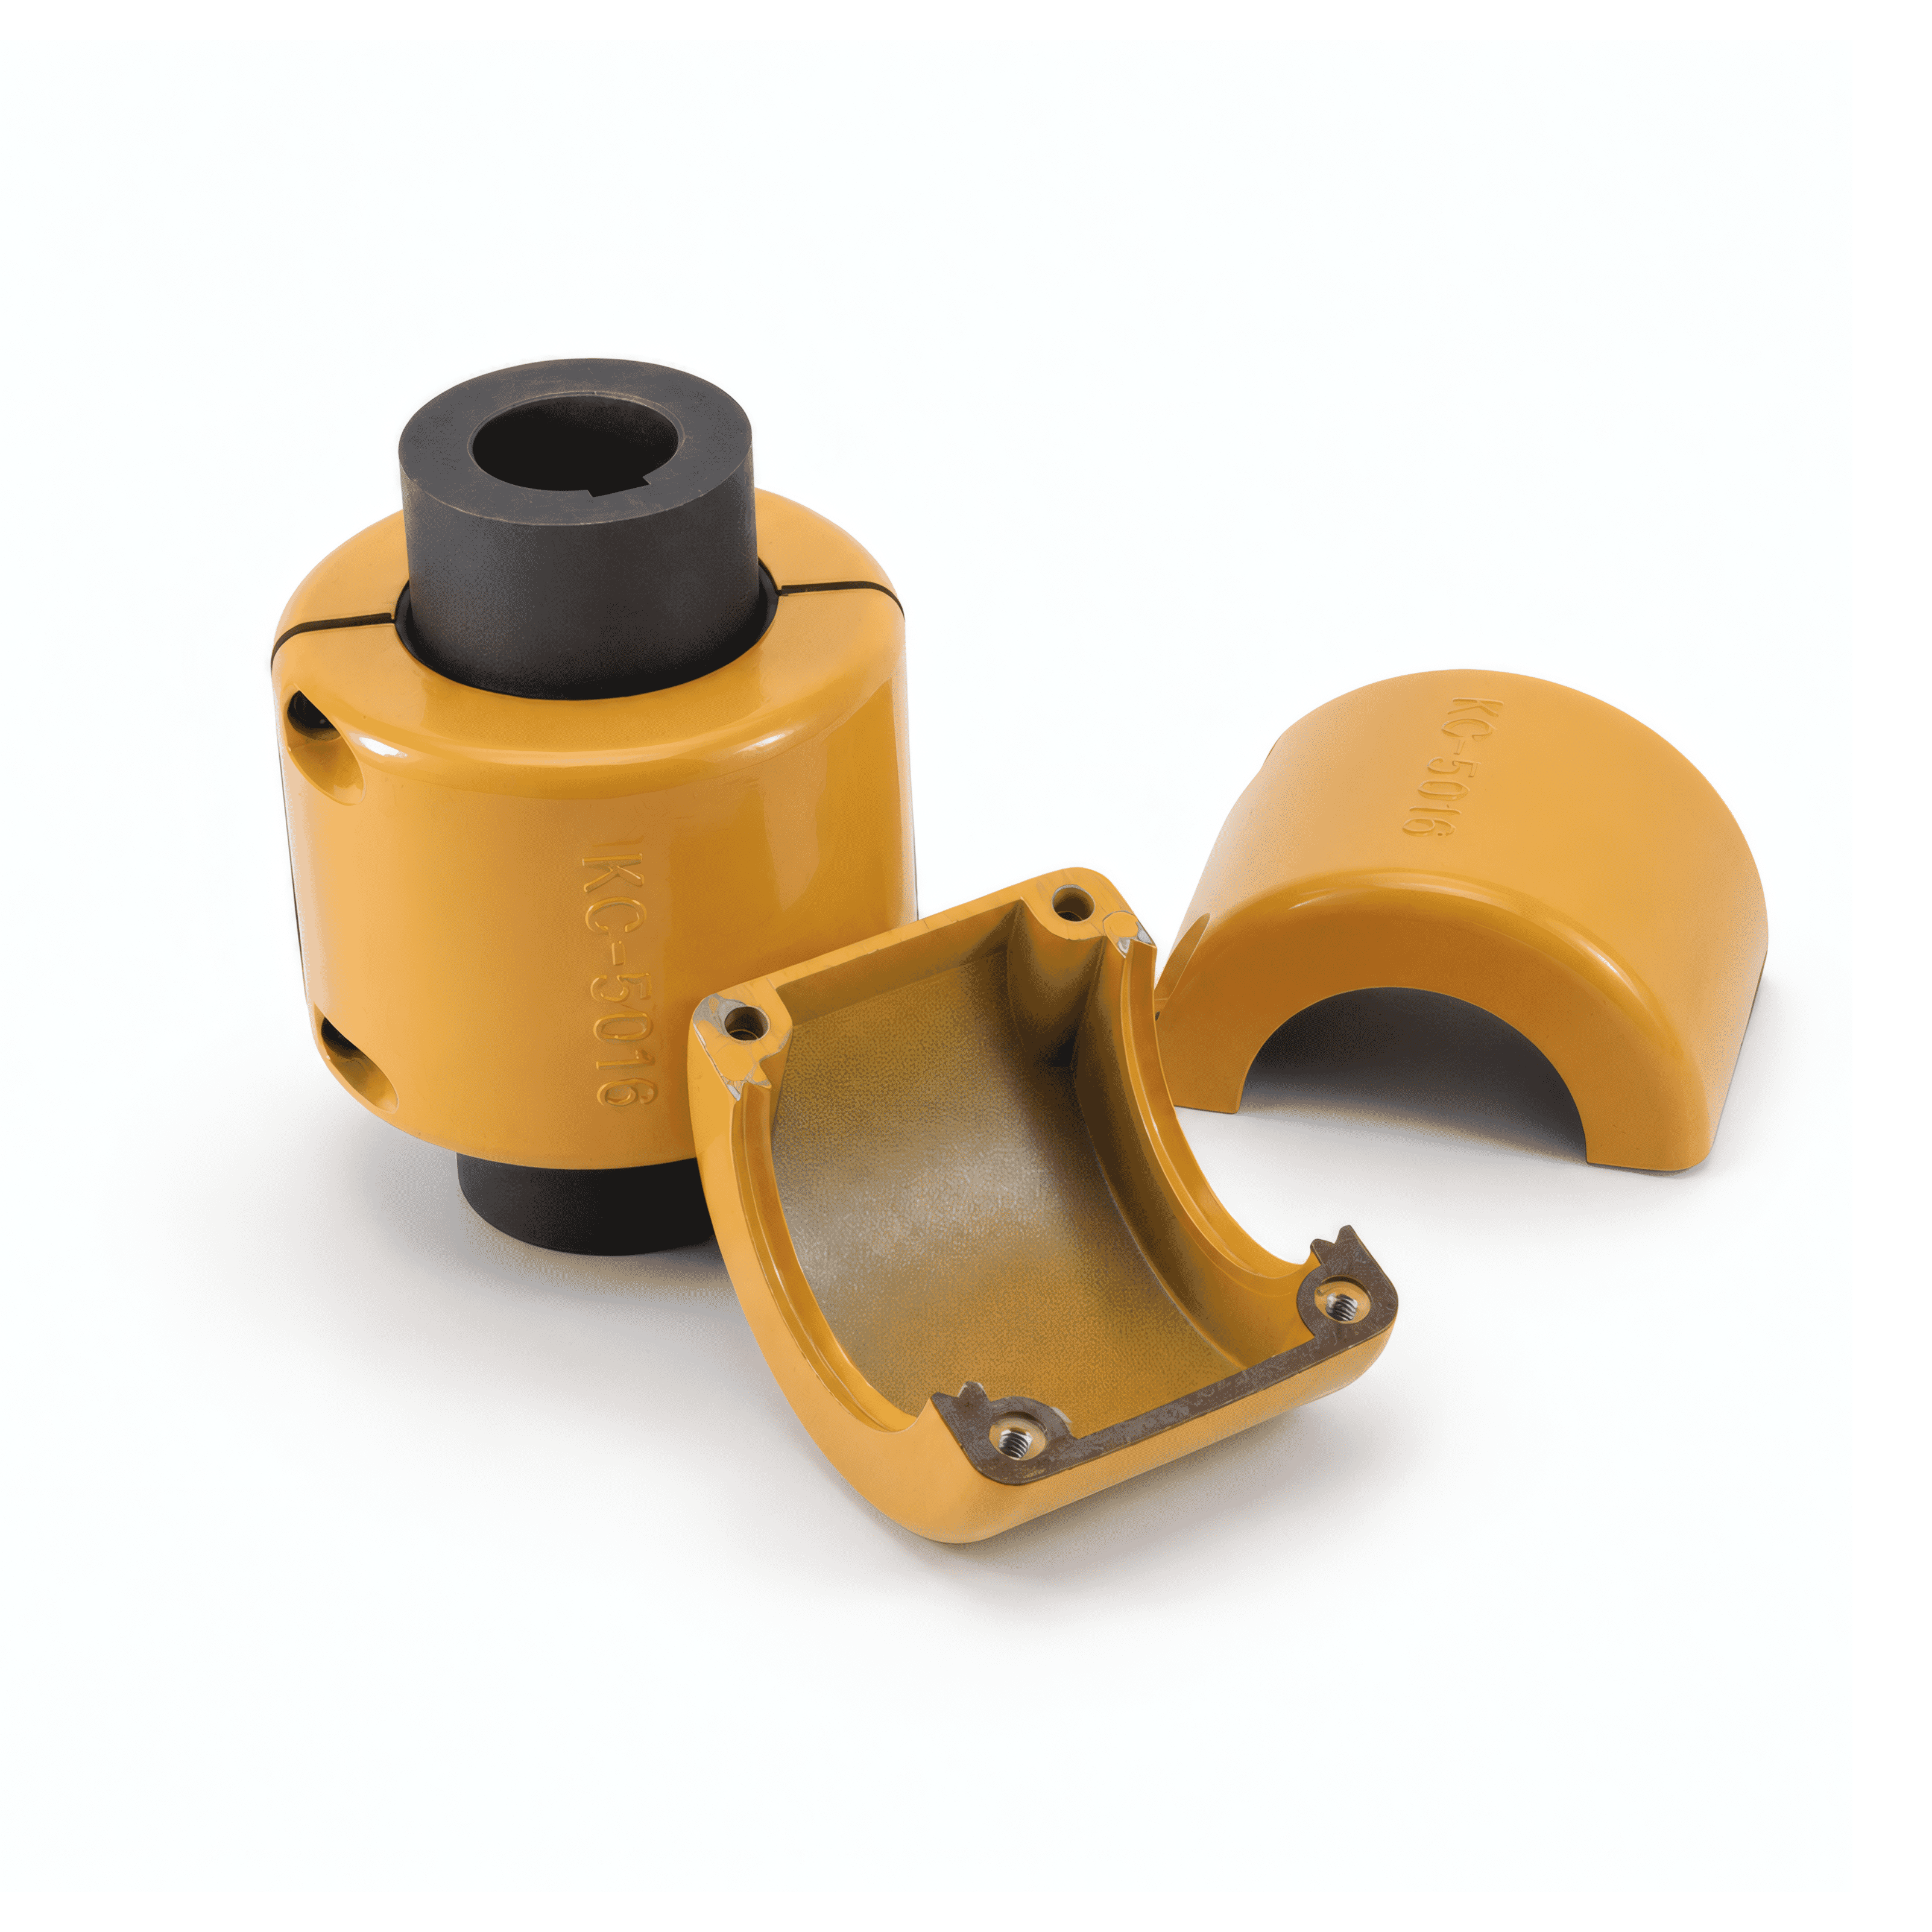
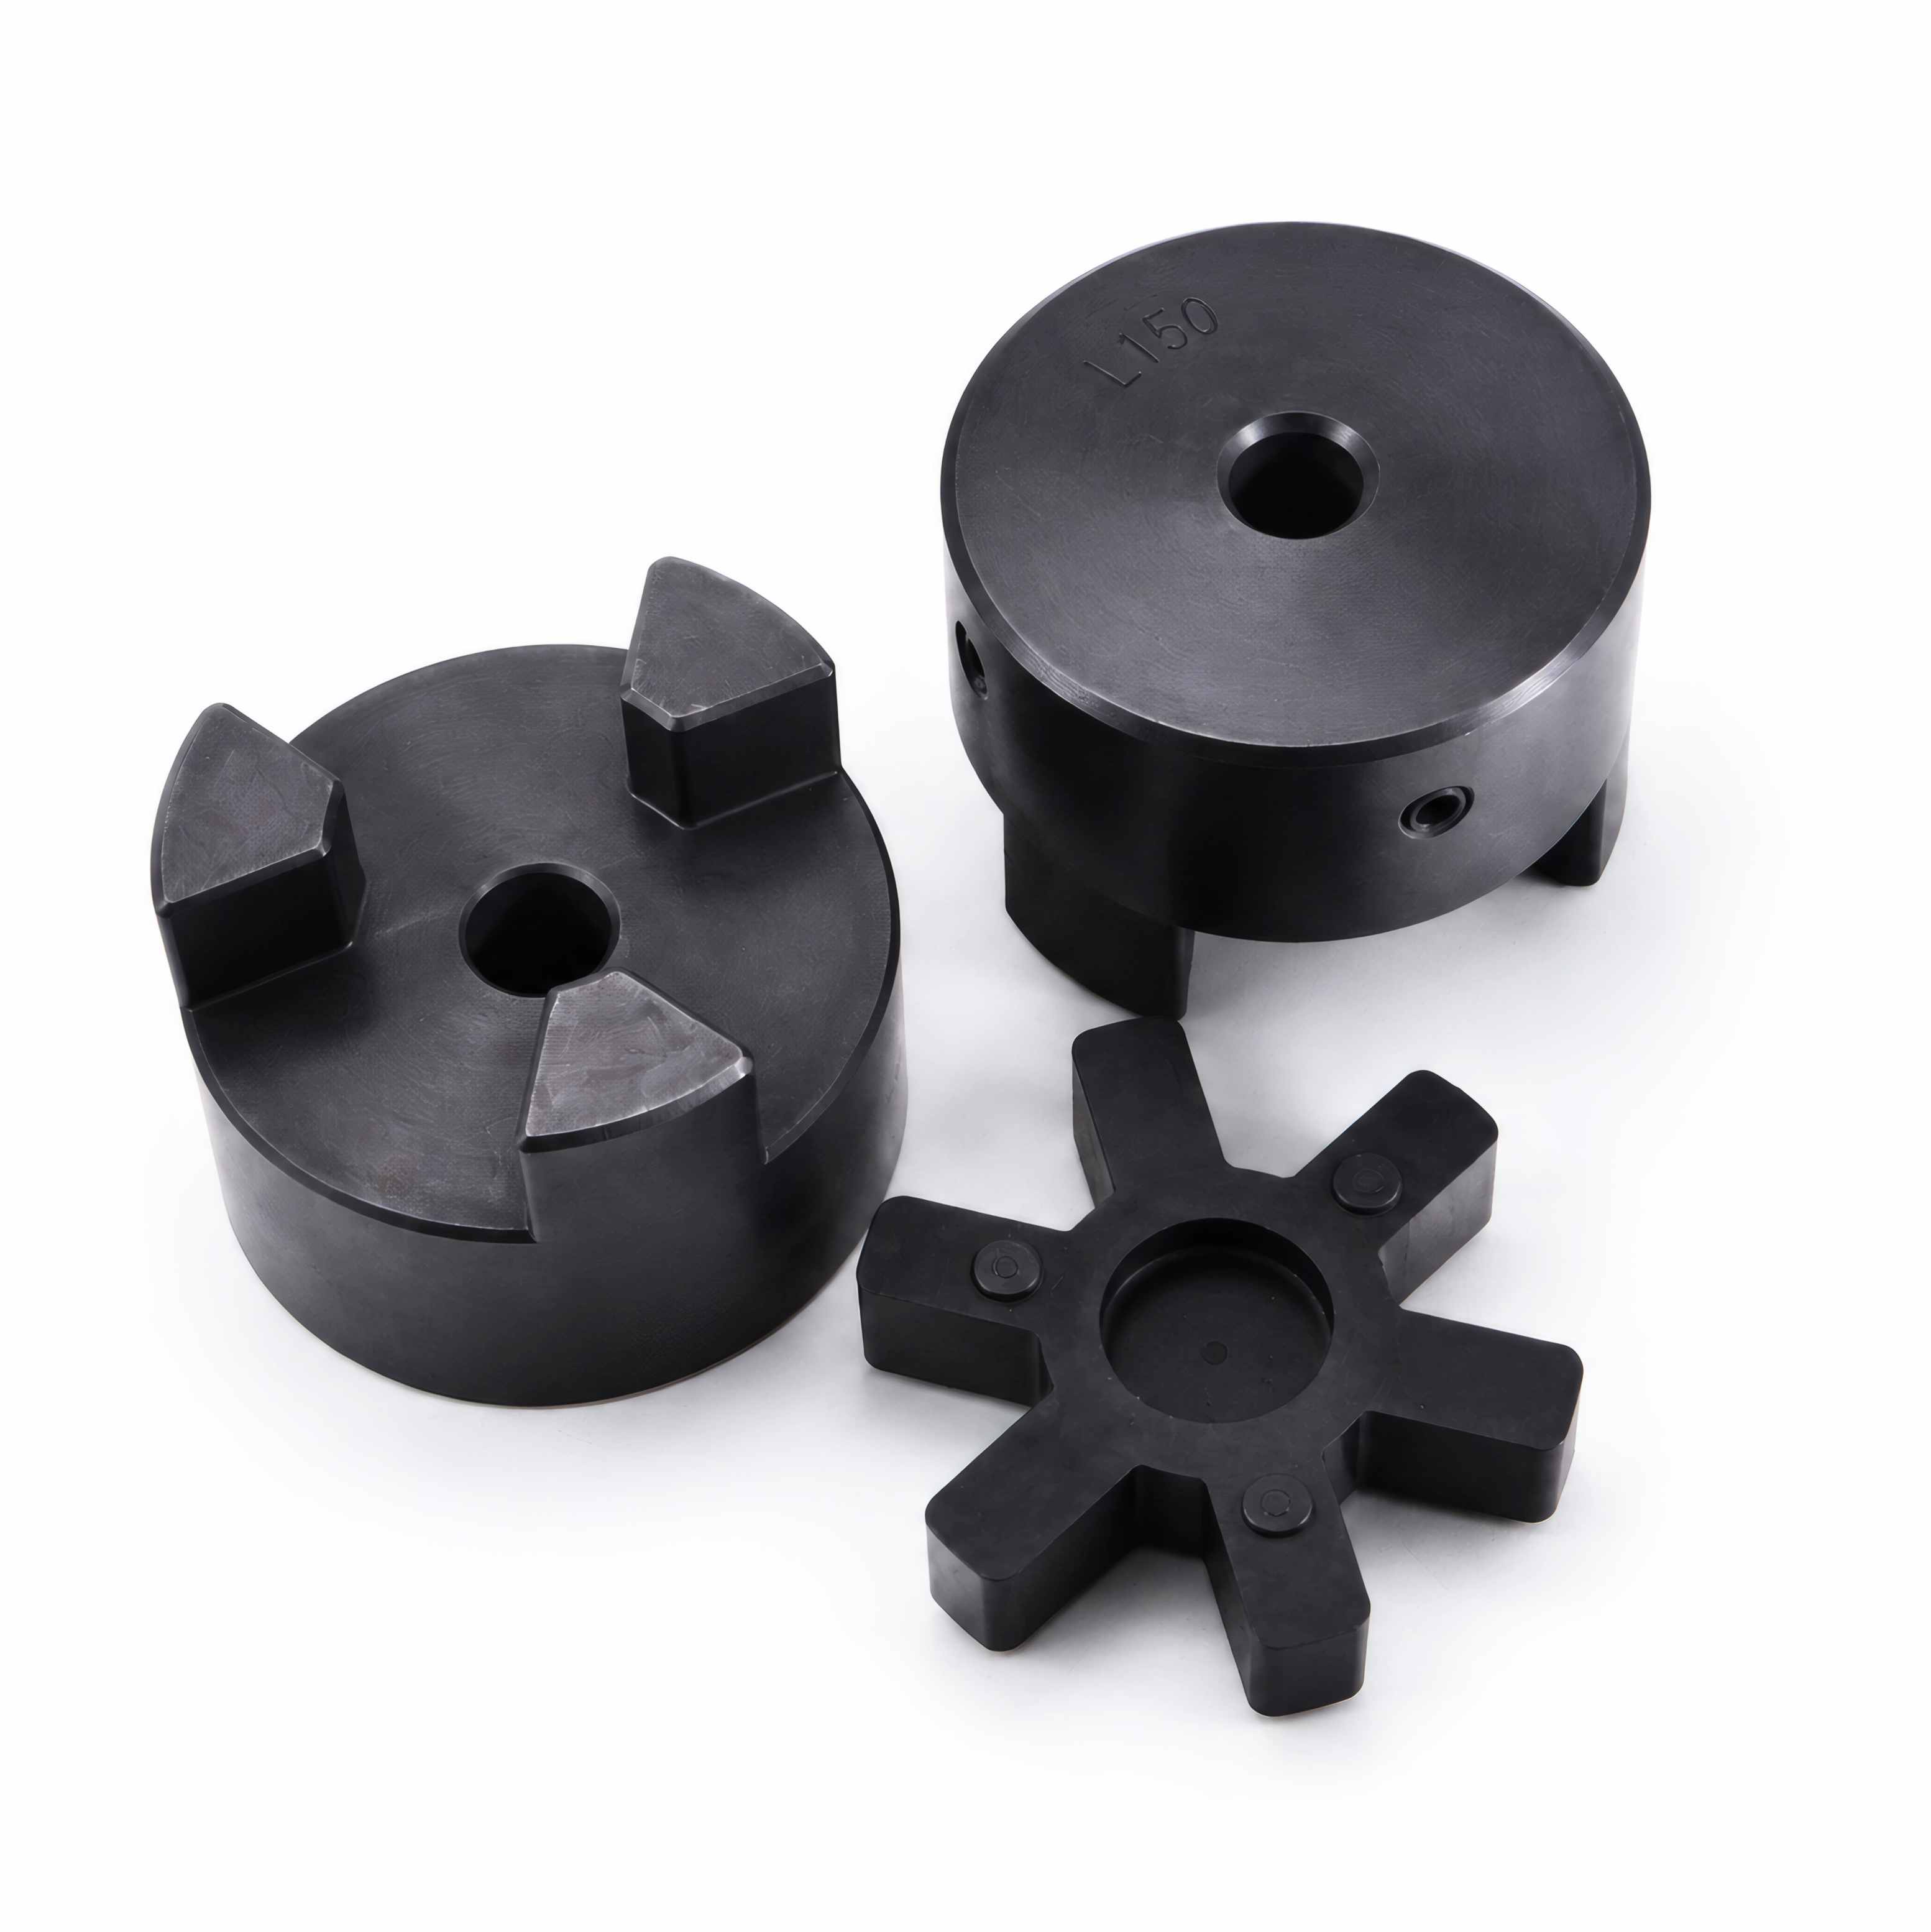
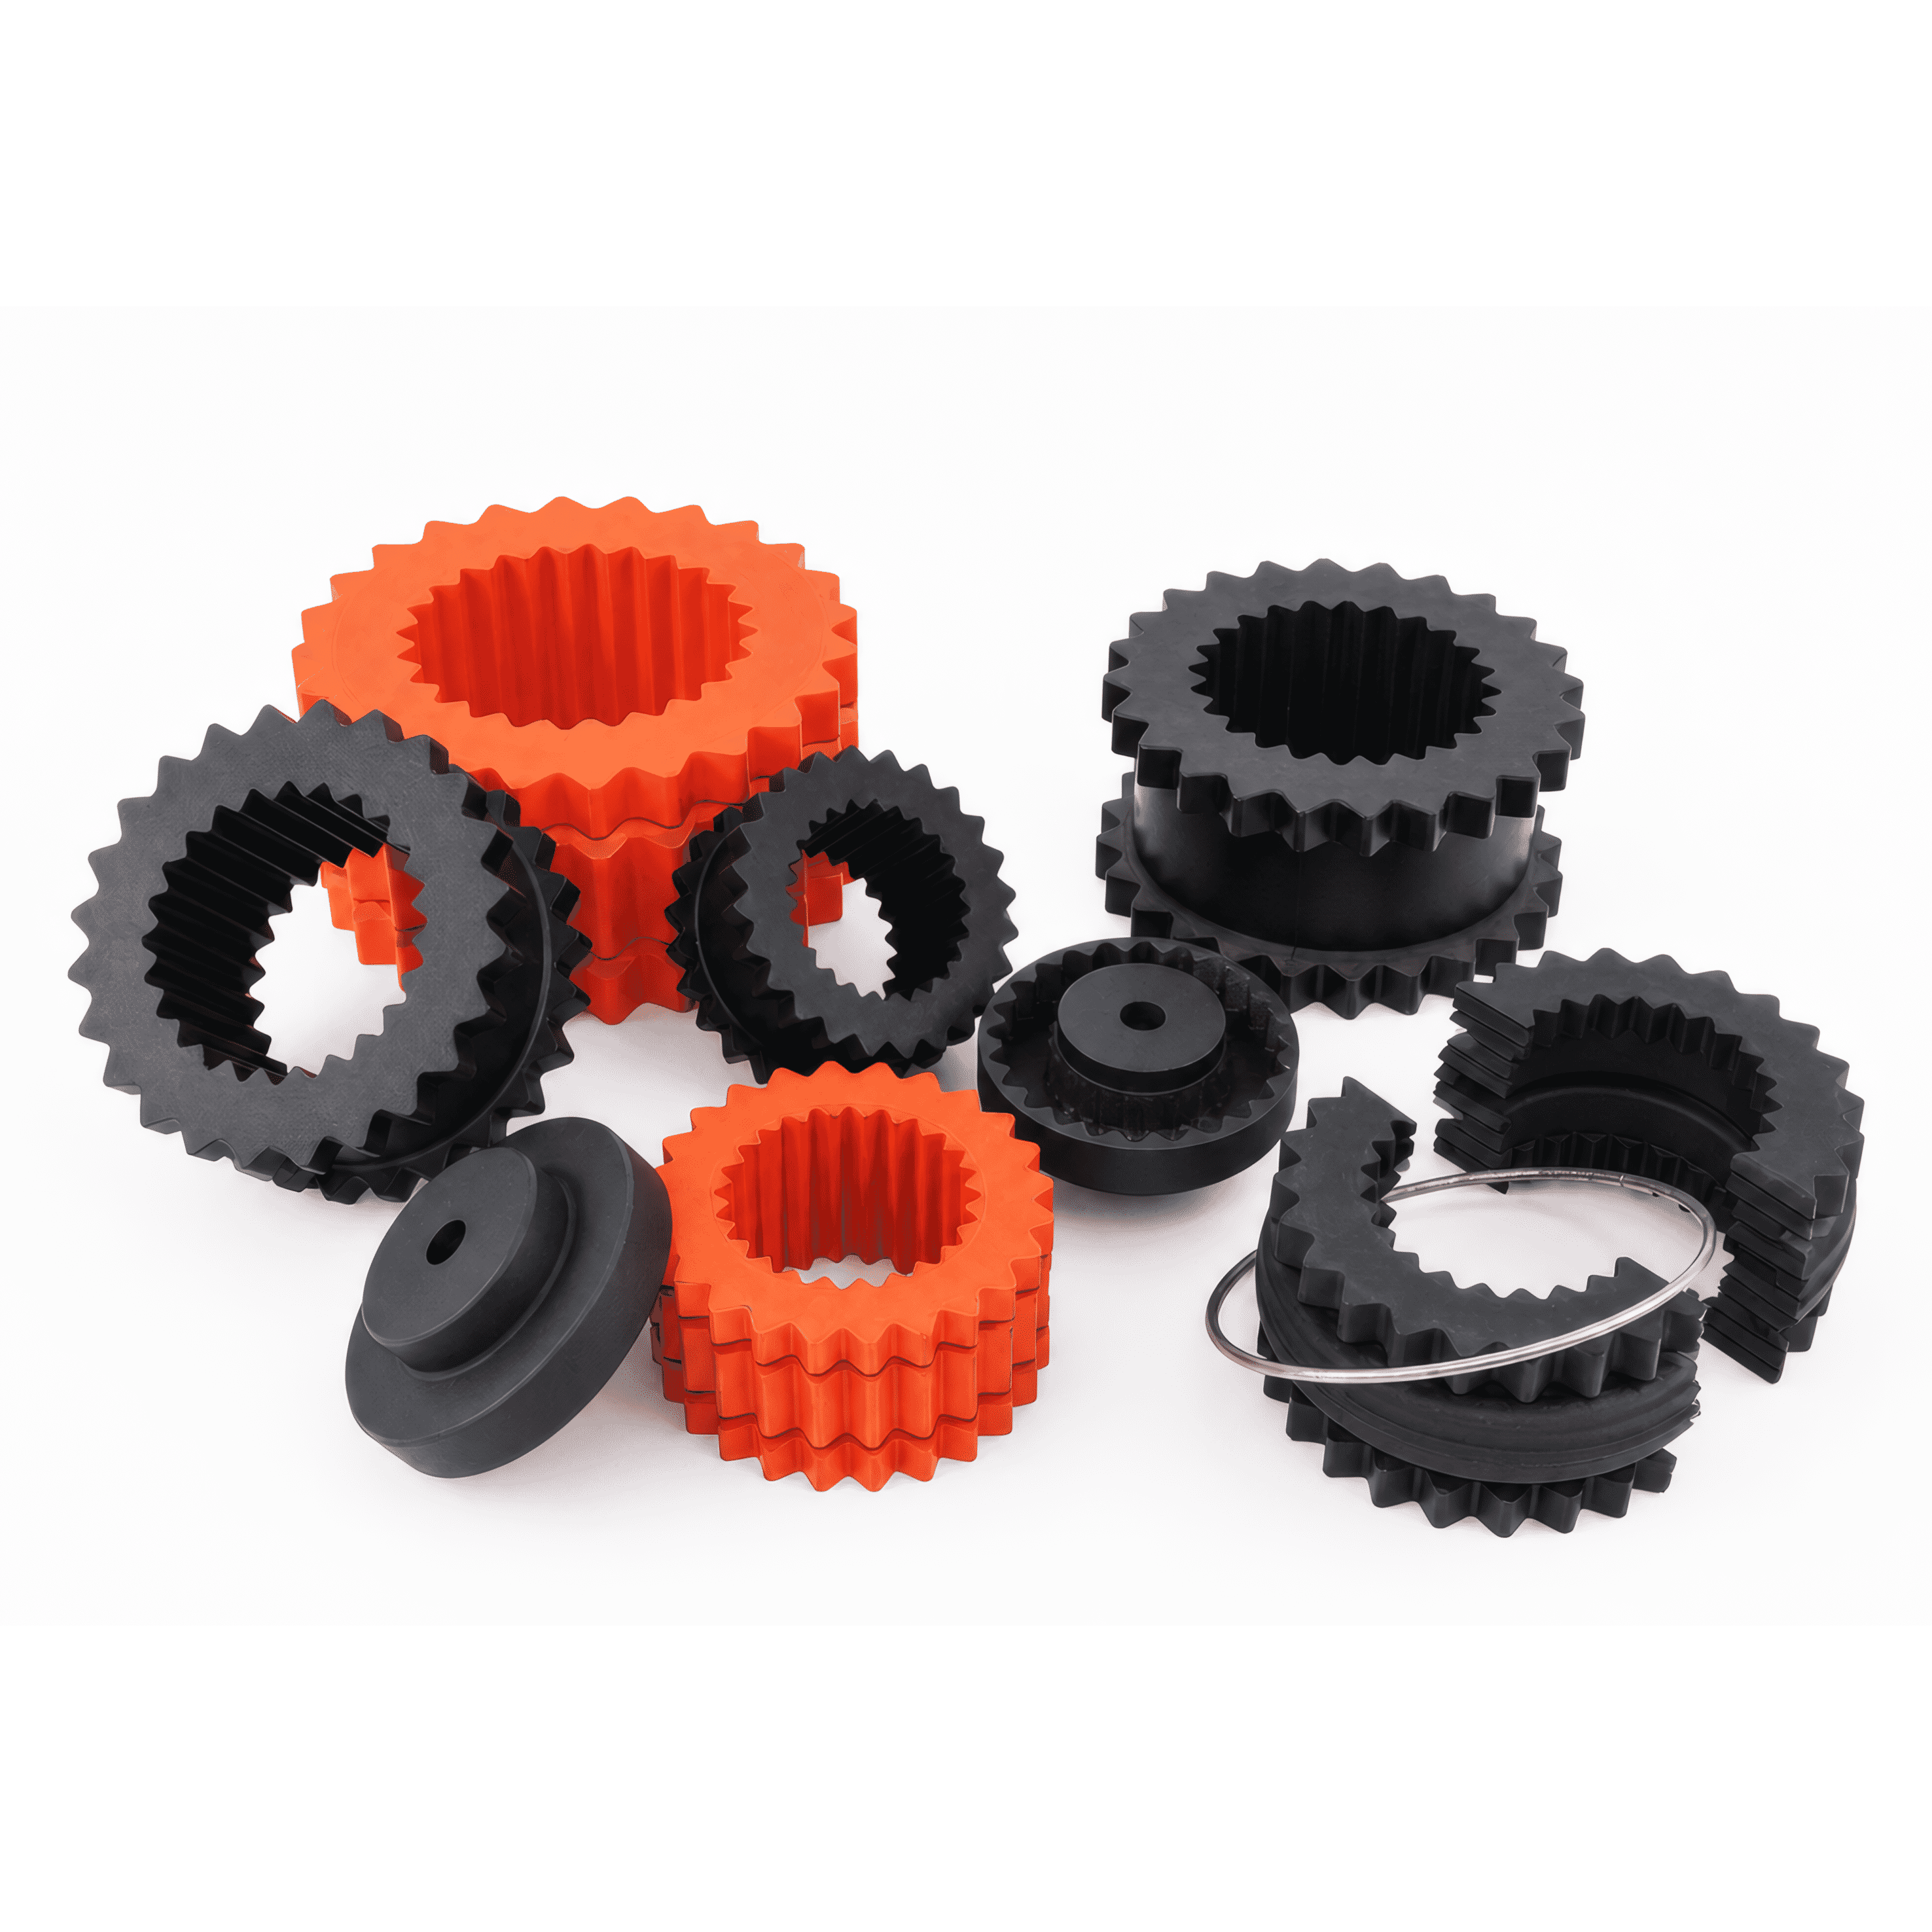
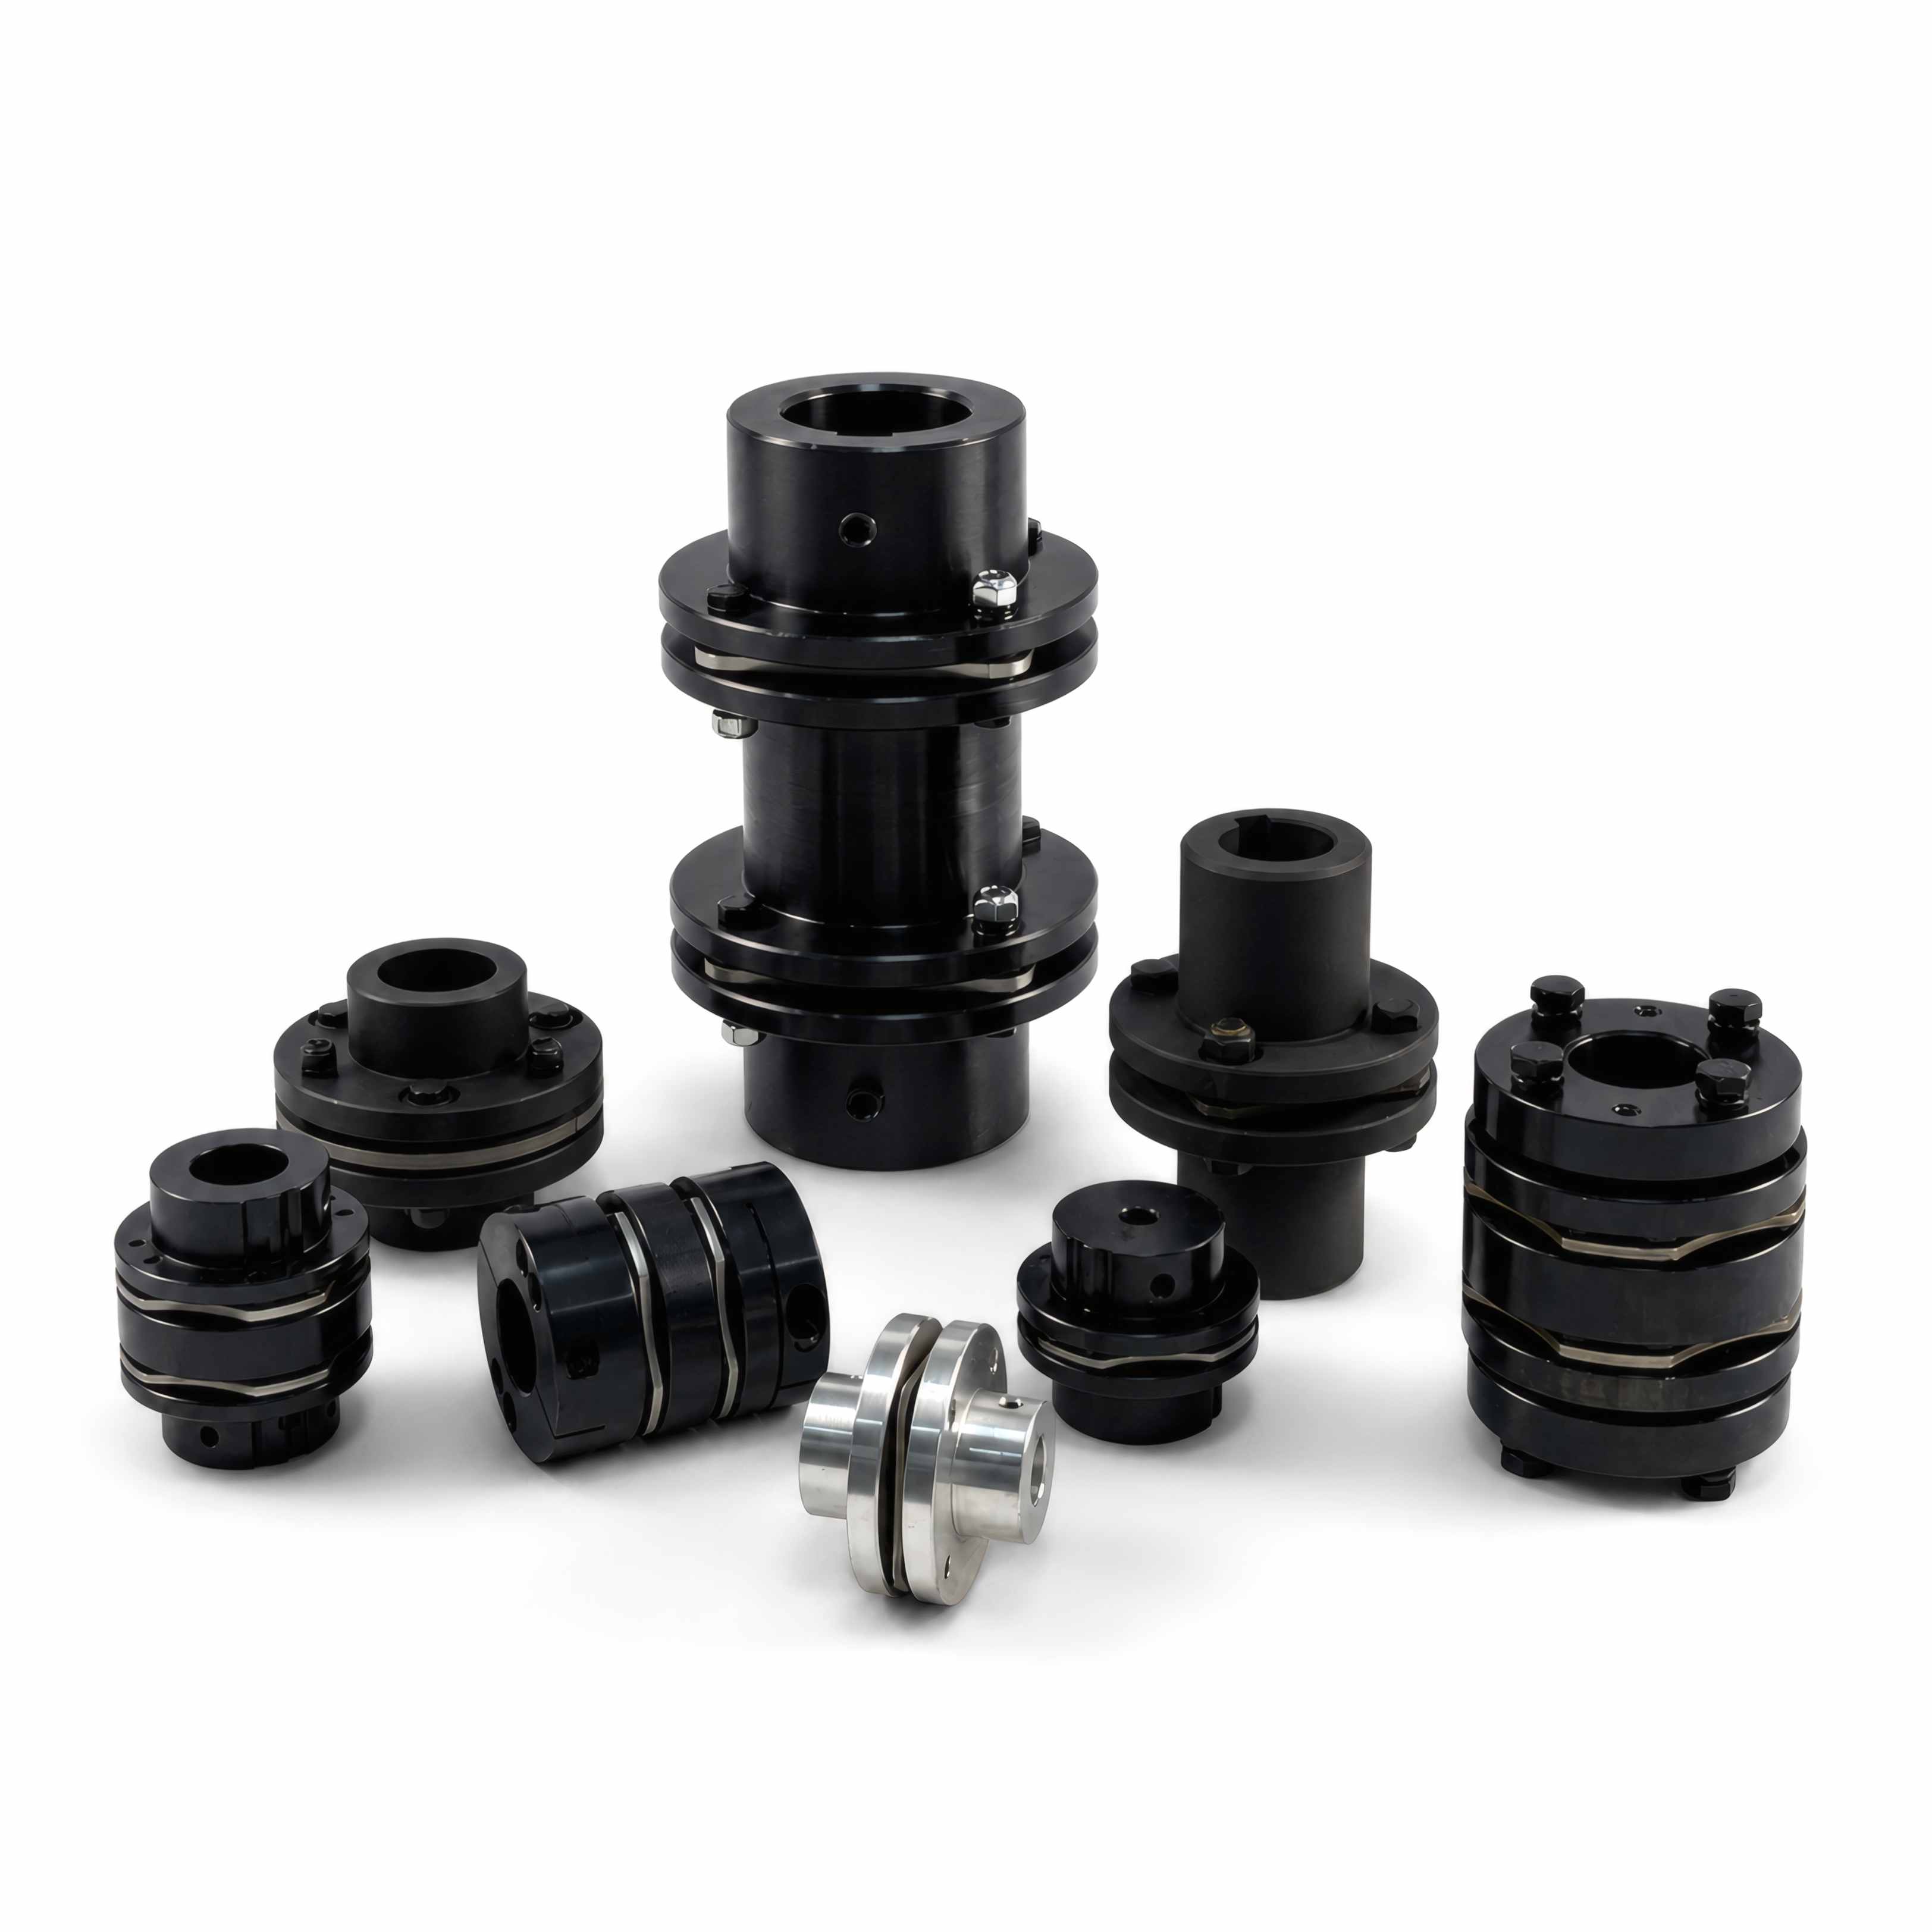
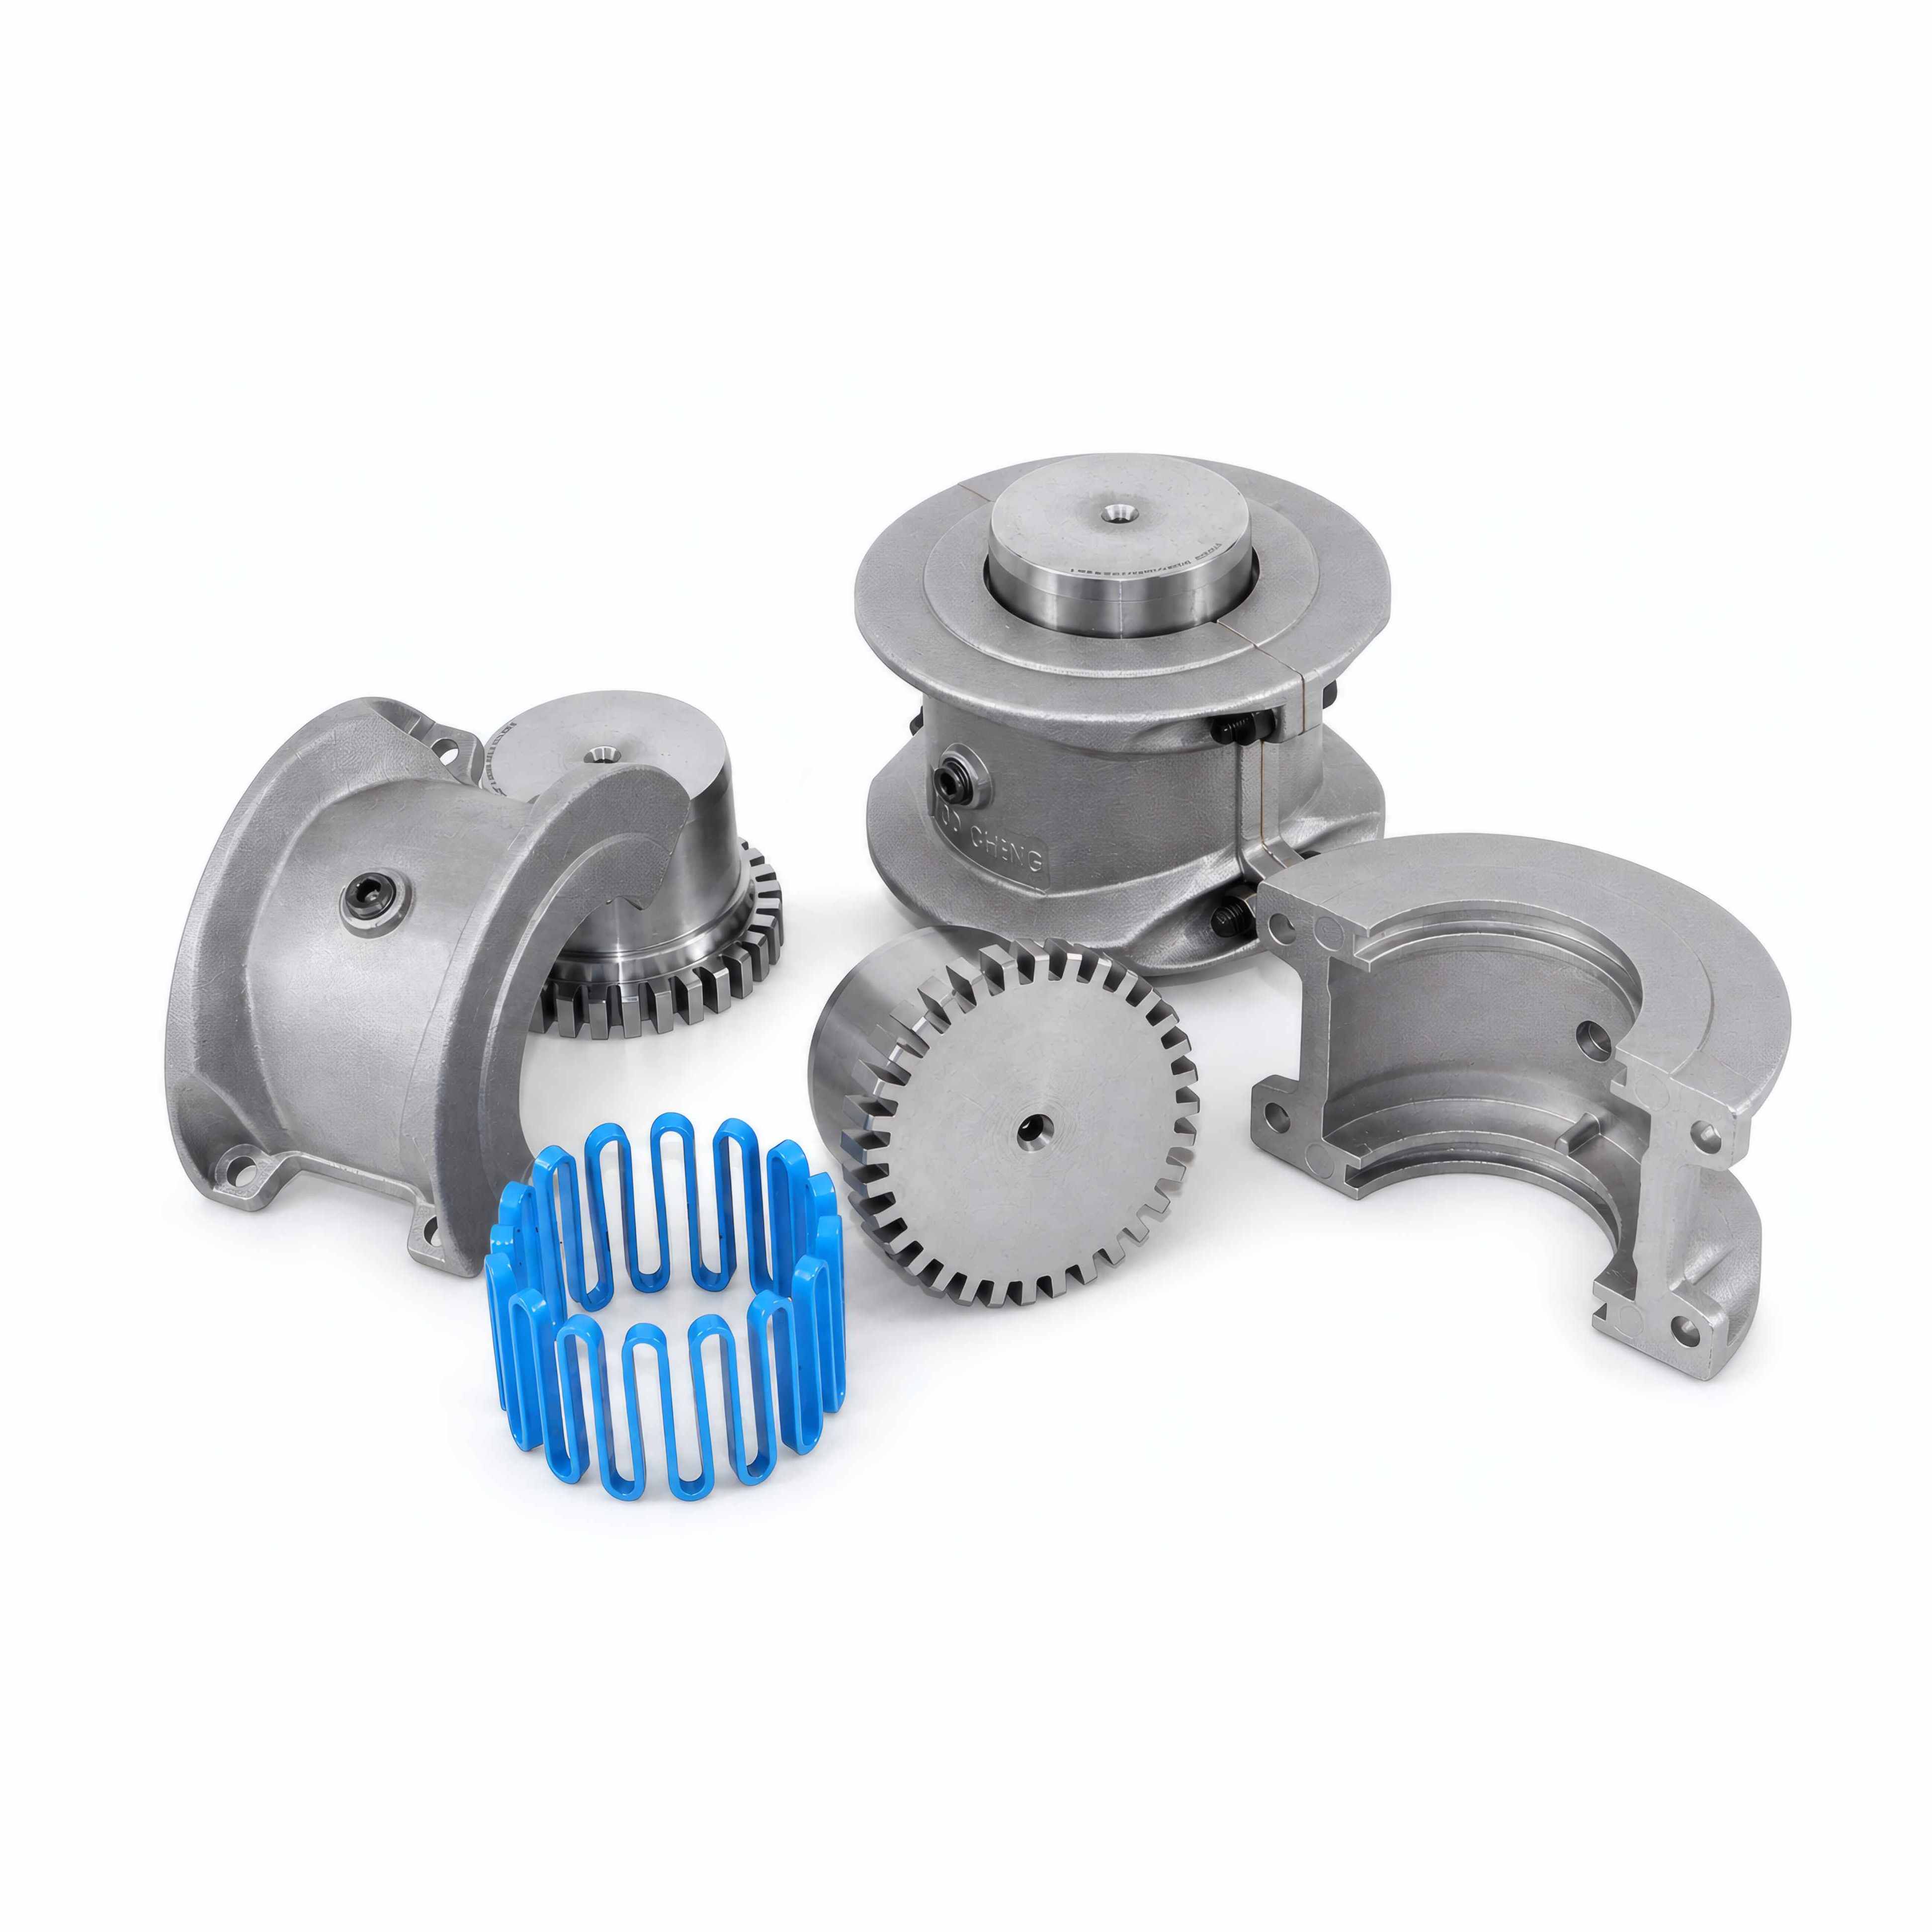
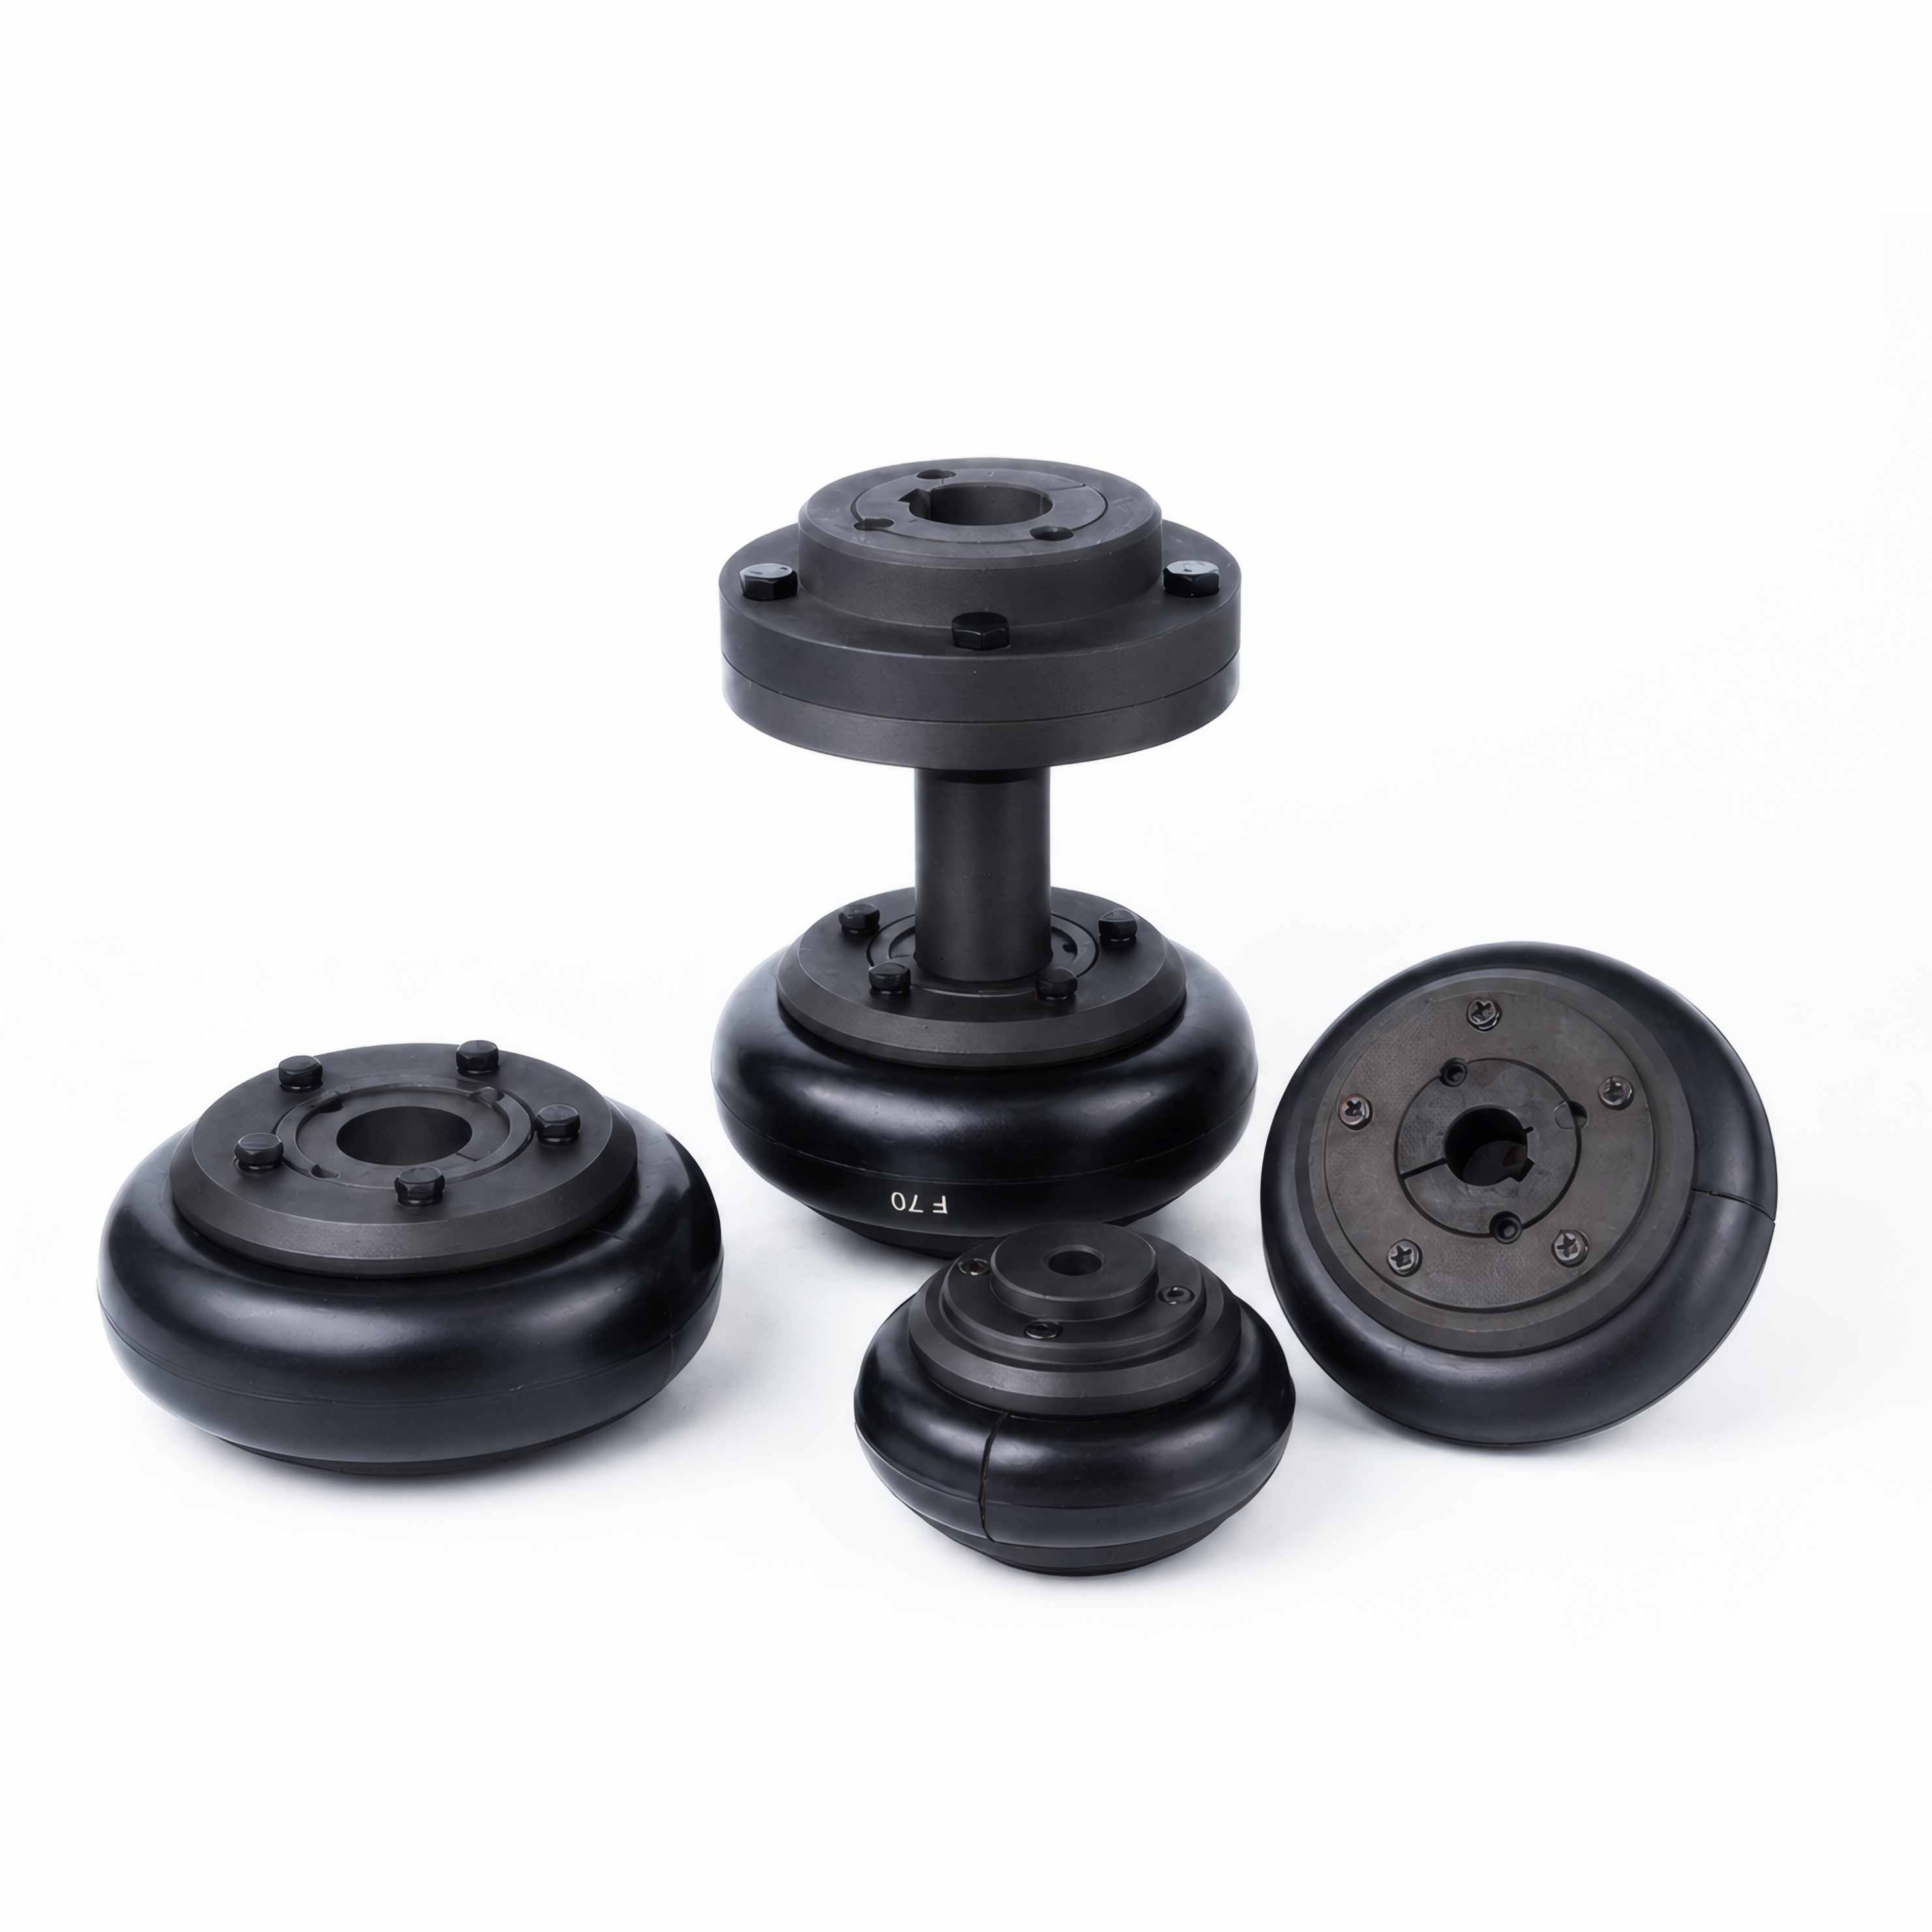
从高频高速的自动化流水线,到高负荷连续运转的重型装备,联轴器产品深度融入工业制造核心环节。全面服务于工业机器人、数控机床、半导体制造、新能源锂电、医疗仪器及食品包装等高端行业,有效解决轴系对中误差、冲击震动与复杂环境下的传动难题。
查看更多
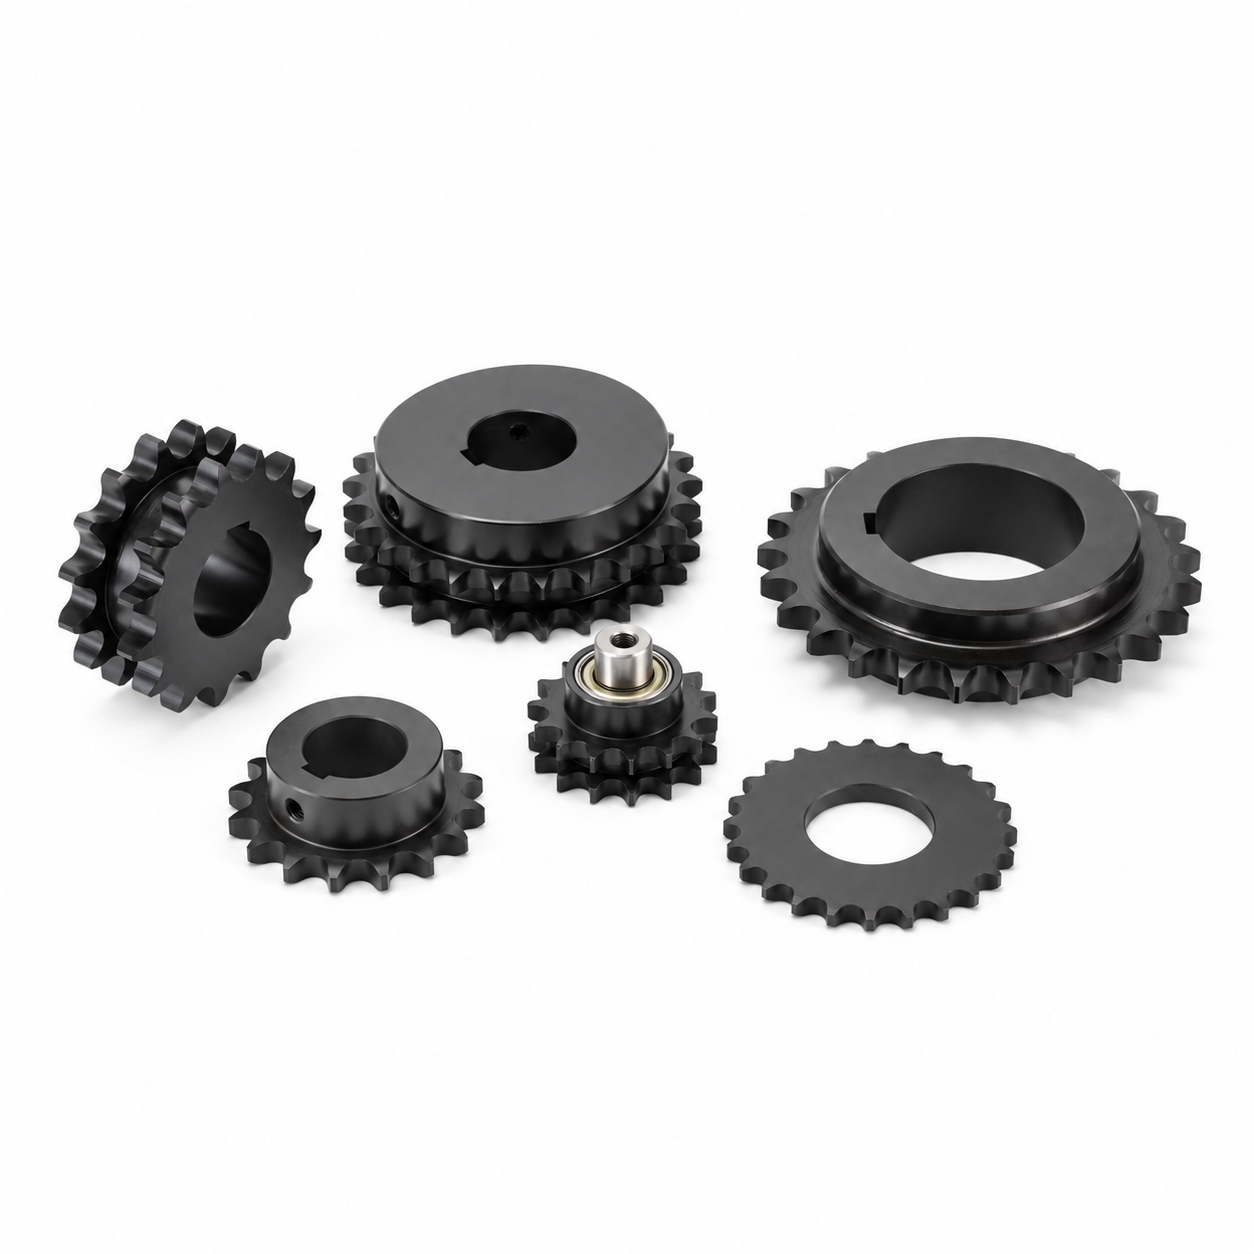
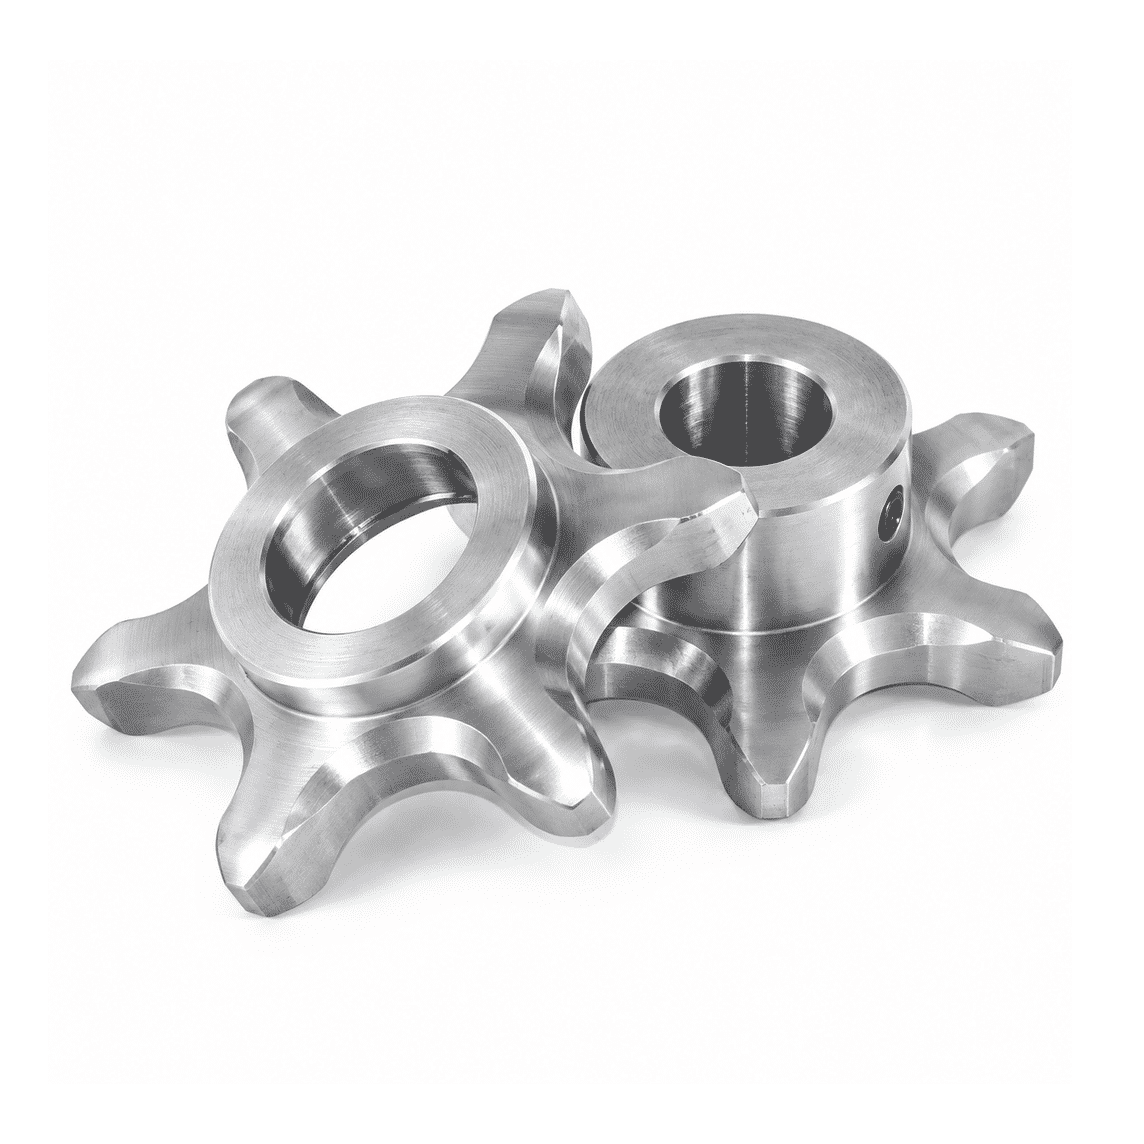
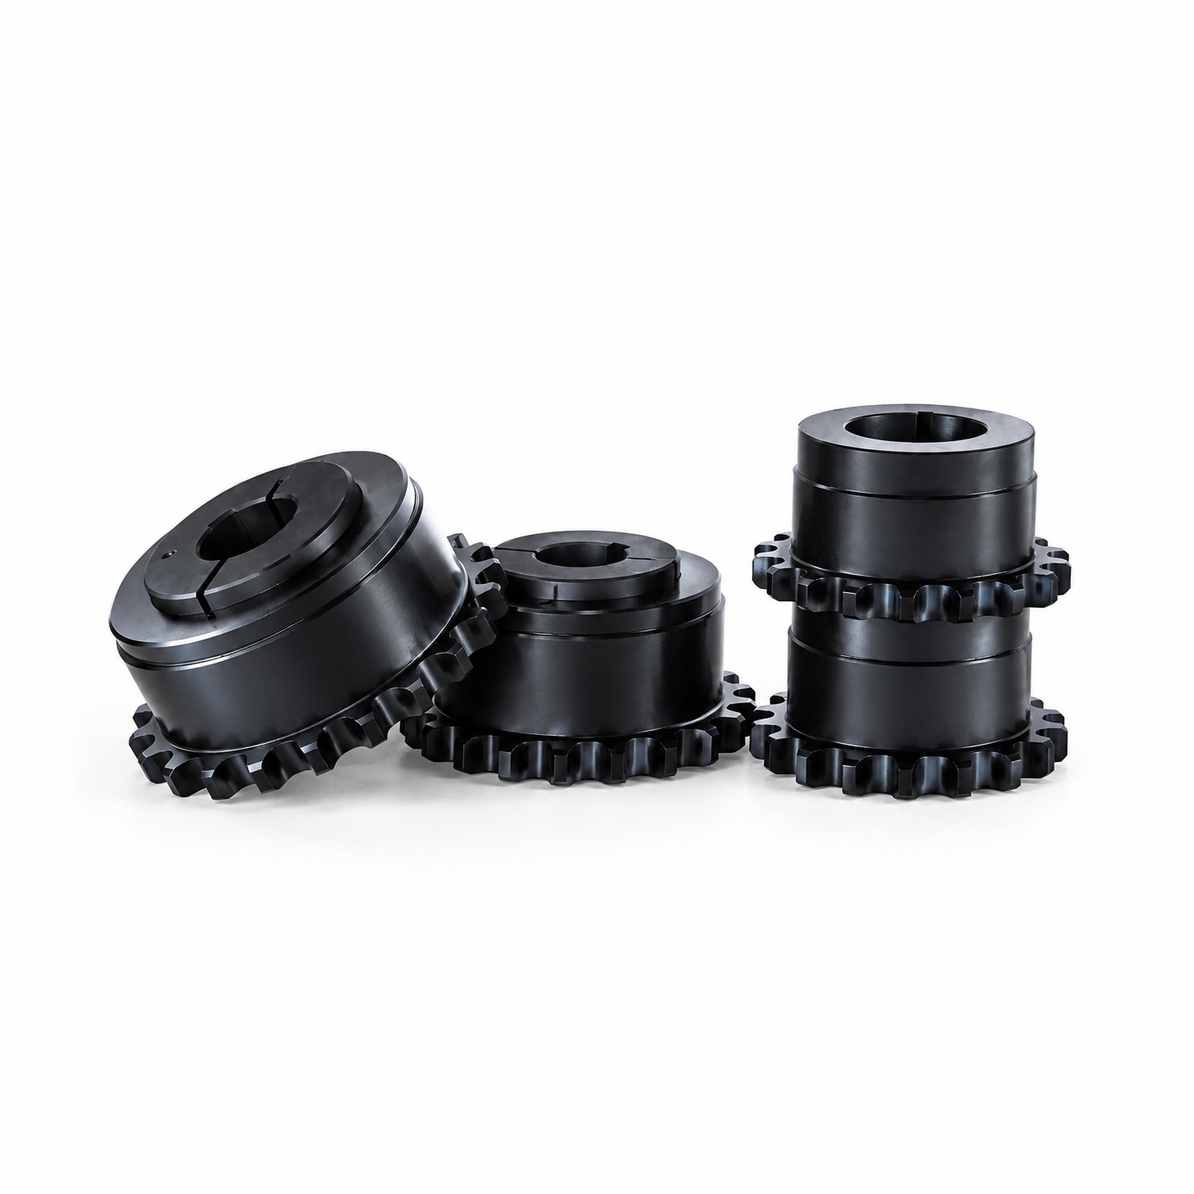
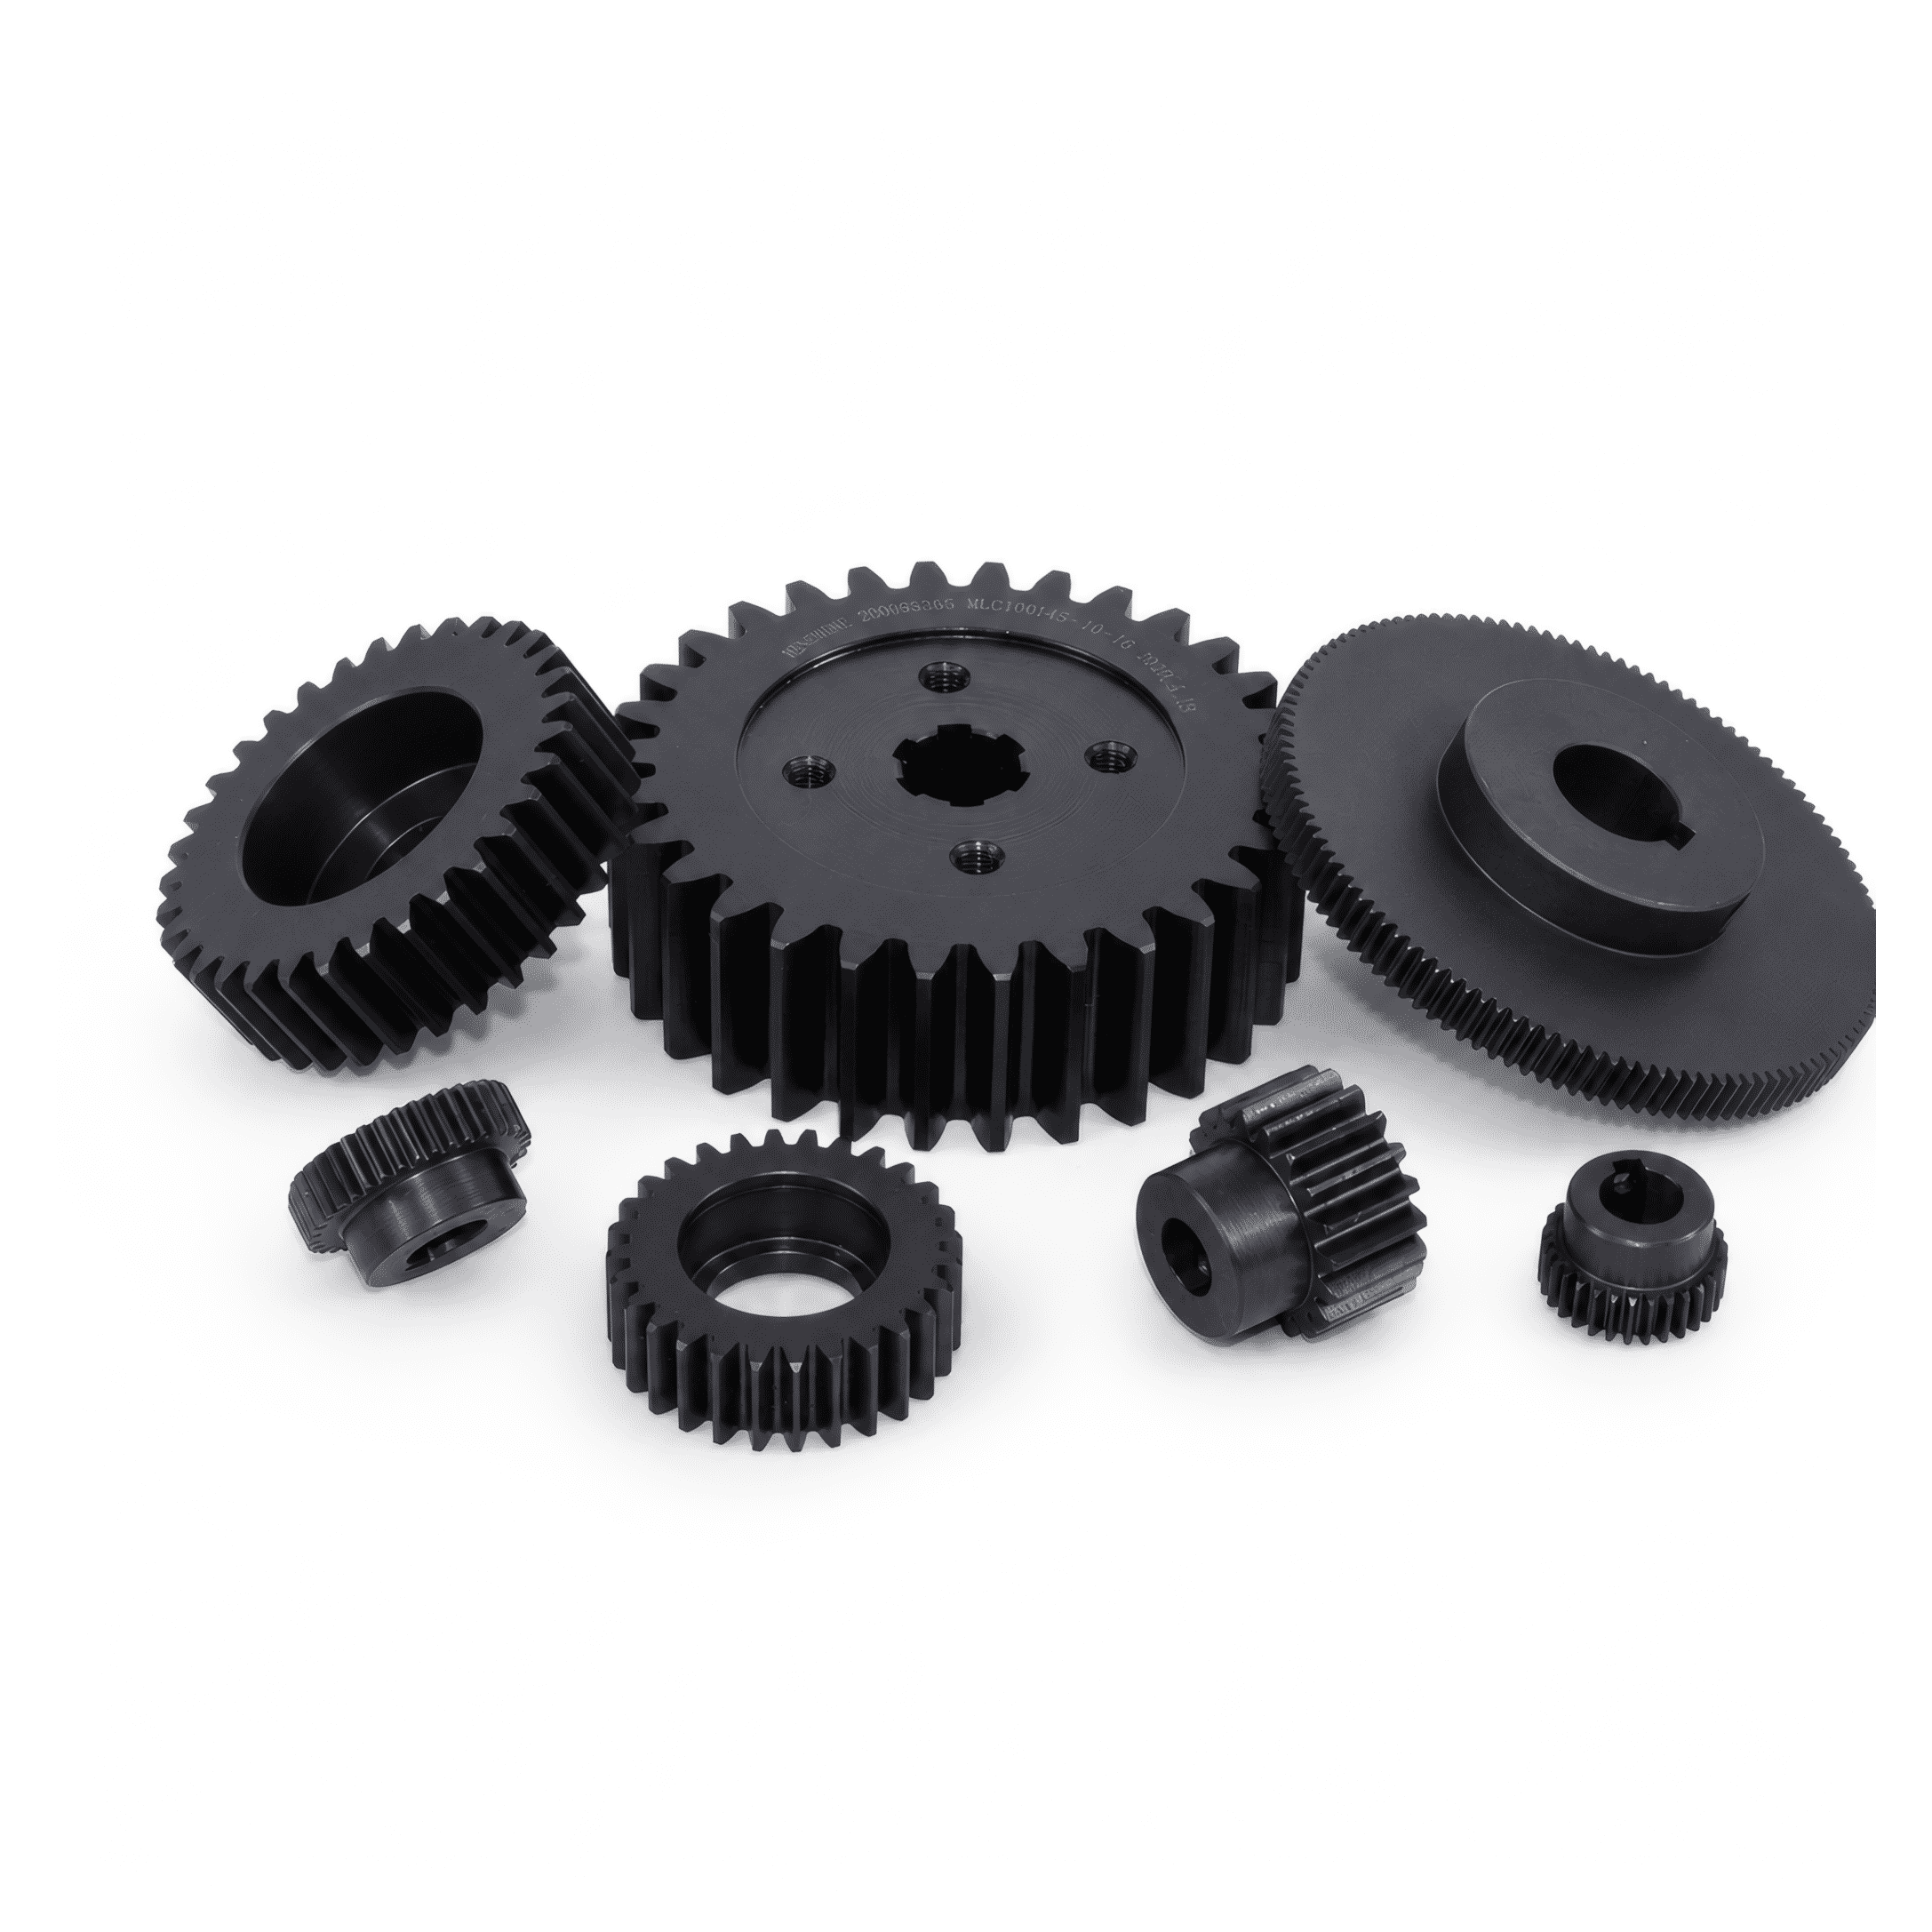
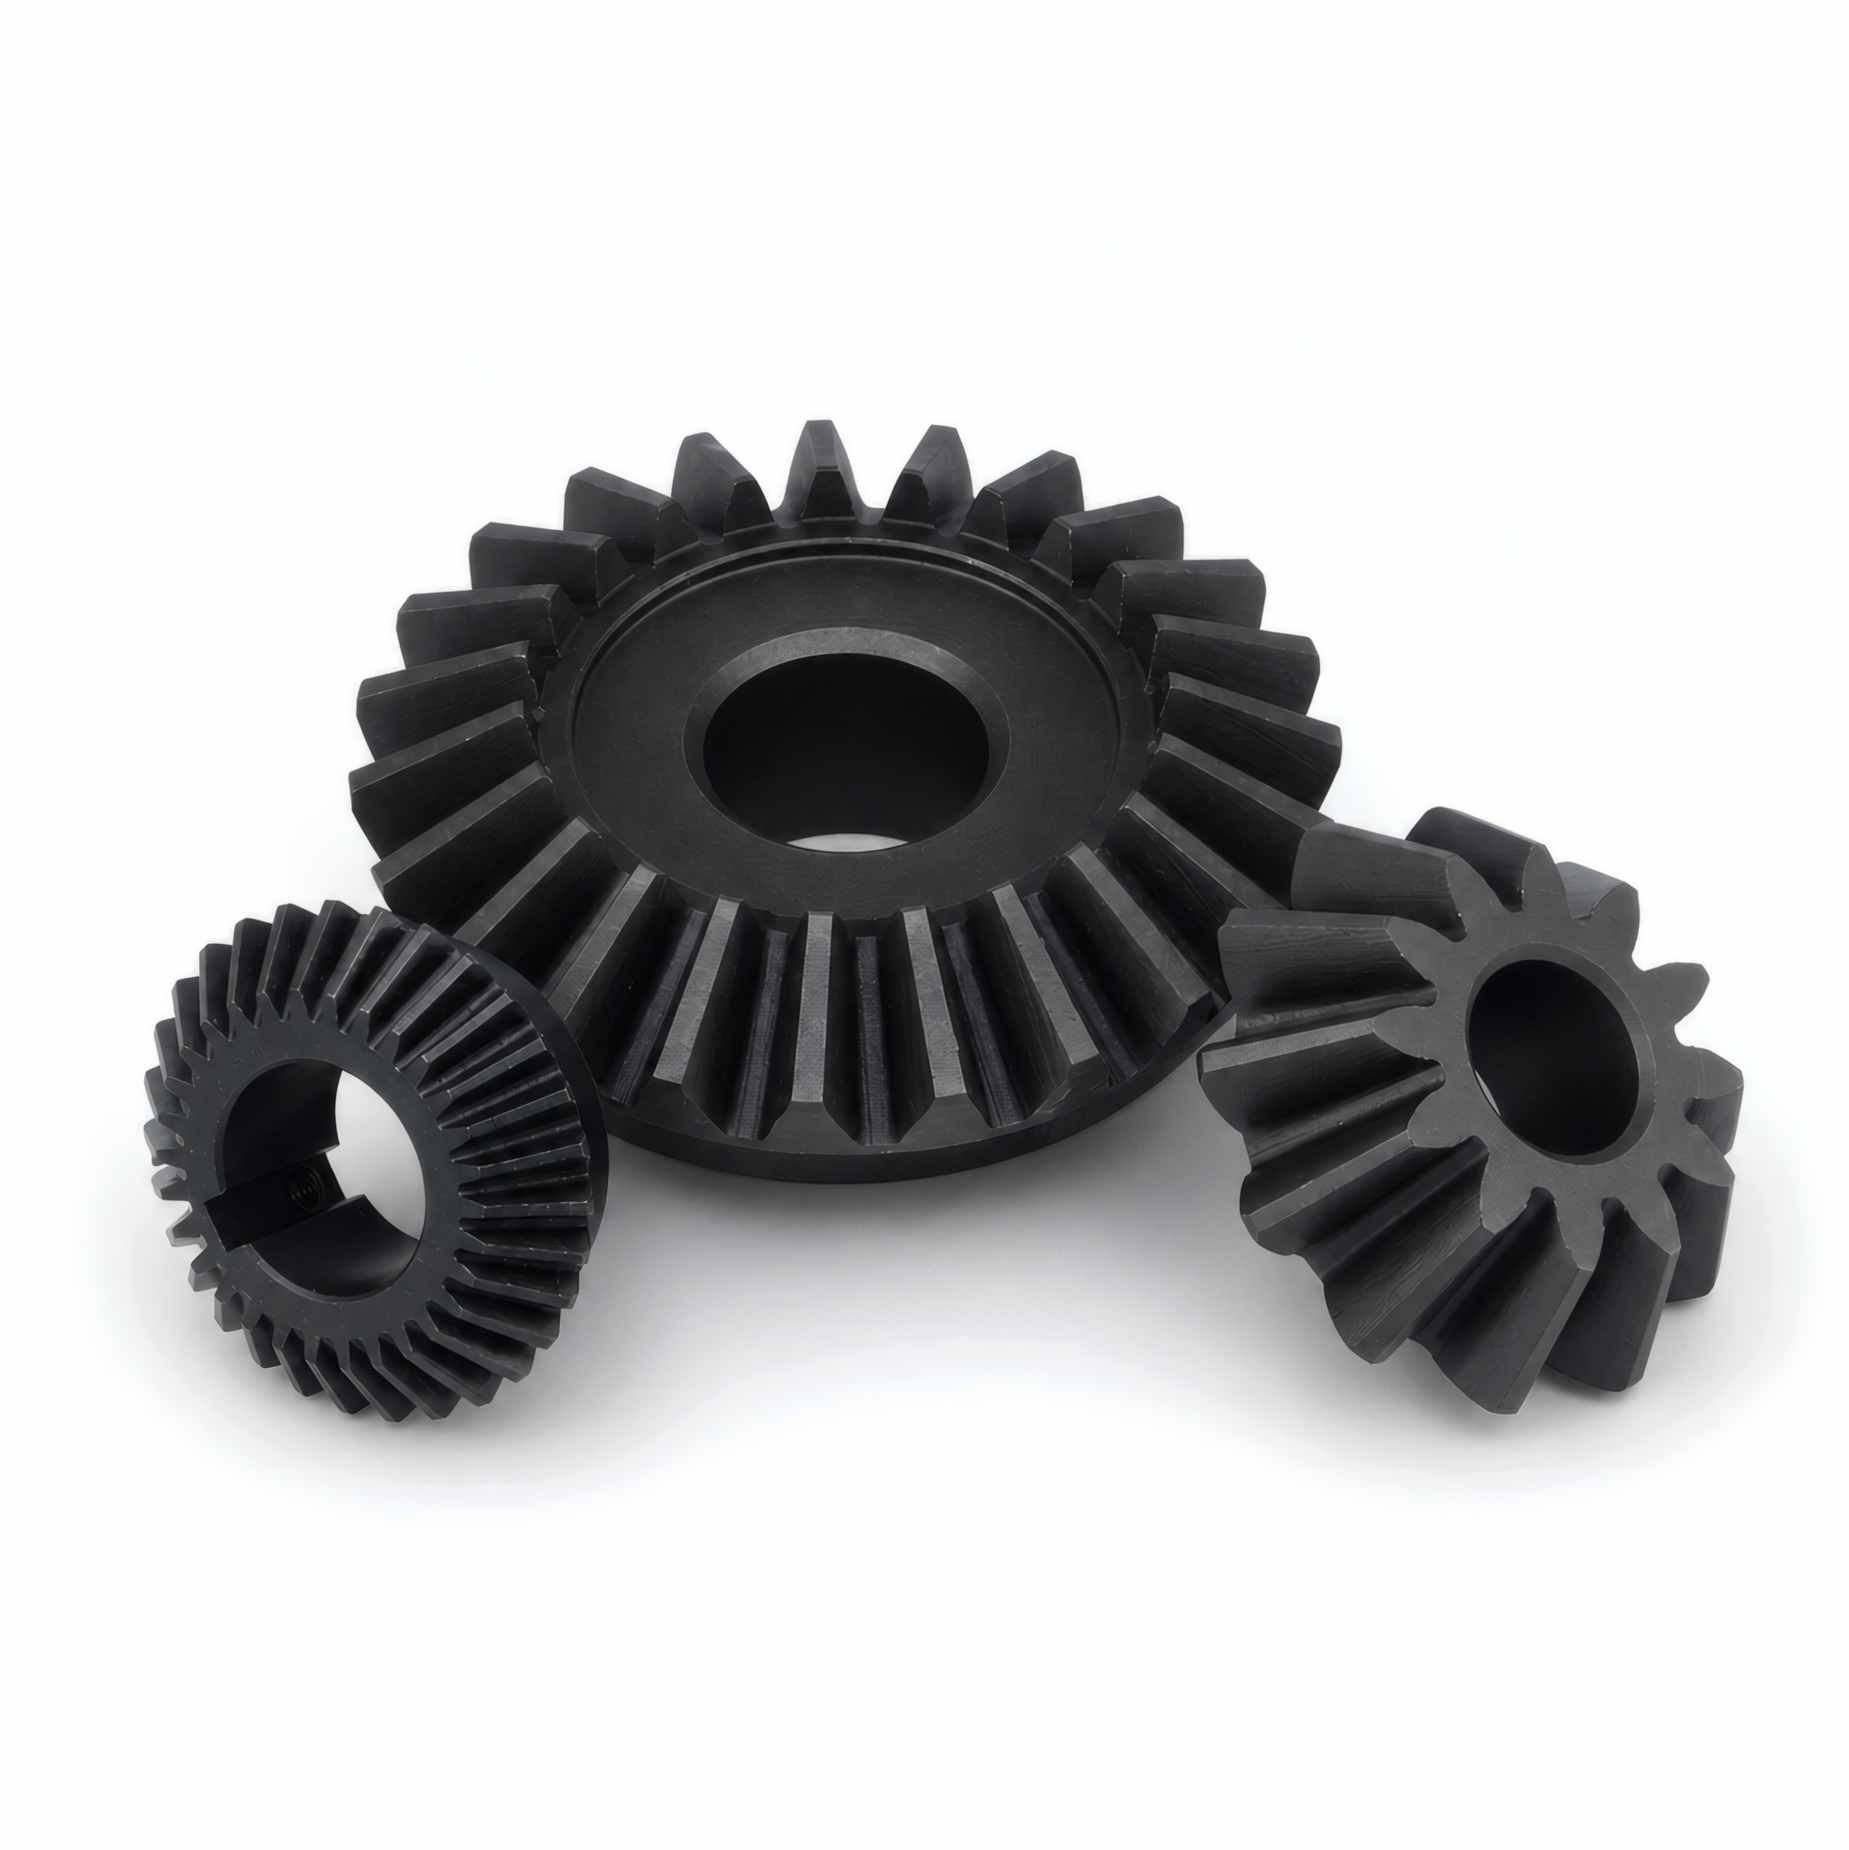
从高负荷重型机械到精准同步的自动化流水线,齿轮与链轮系列产品深度赋能现代工业制造。广泛应用于工程机械、数控机床、矿山冶金、农机装备、食品输送及新能源生产等领域,凭借精准齿形设计与耐磨性能,轻松应对大扭矩传递、长同步及复杂工况下的严苛传动需求。
查看更多了解新闻资讯与产品应用信息,请关注我们
本栏目发布机械传动部件选型资料、来图沟通说明及官网服务事项,具体内容以公告更新为准。
整理联轴器、同步带轮、链轮及非标机械传动部件选型、询价和安装中的常见问题。
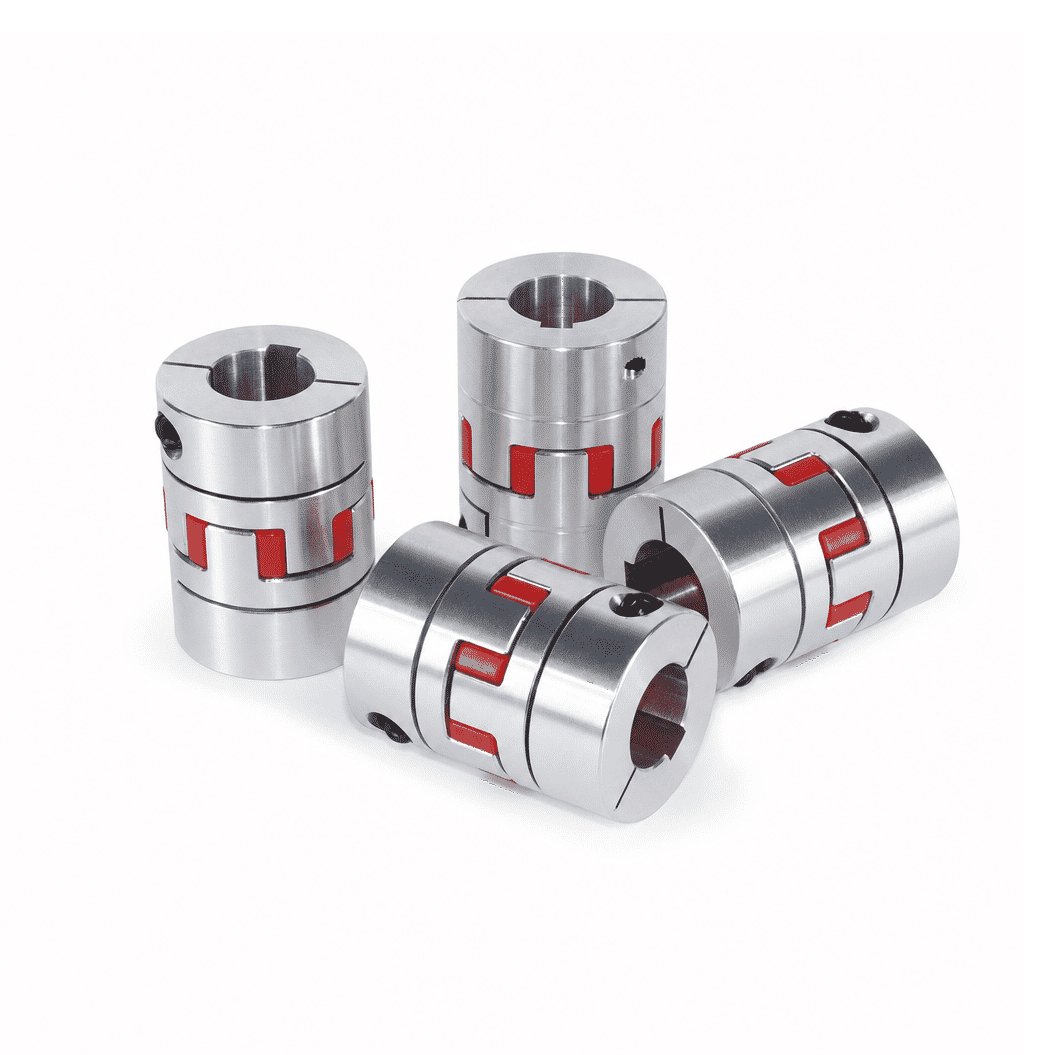
选型时需同时满足扭矩、转速与偏差补偿能力。 高频启停/伺服电机:优先选择膜片联轴器或波纹管联轴器,具备零背隙、高刚性和低转动惯量特点。 吸振/微小偏心:选择梅花/星形弹性联轴器,弹性体能有效缓冲吸收冲击。 轴径匹配:需核对轴公差(通常为h7/g6)与联轴器孔径(H7),避免强行敲入导致内孔变形或扭矩传递不平稳。
查看详细说明齿形与宽度的选择直接影响传动精度与承载能力。 齿形选择:高精度定位选圆弧齿(如HTD适合大扭矩传动,GT/STD齿形具有更小的齿隙,适合伺服精准定位);平稳传动可选用梯形齿(如T/AT系列)。 带宽计算:需根据设计功率、小齿轮转速以及负载系数计算设计功率,再对照许用功率表确定带宽。宽一点留有余量可显著延长皮带寿命,但会增加转动惯量。
查看详细说明下单或加工前必须明确以下4组核心参数: 齿形参数:模数(M)/节距(P)、齿数(Z)、压力角(通常20°)、变位系数(如有)。 几何与配合公差:分度圆直径、齿顶圆直径、内孔公差、键槽尺寸及位置公差(如跳动度、平行度)。 材质与热处理:材质(如45#钢、SCM440、SUS304),齿面热处理要求(如高频淬火HRC45-50、渗碳淬火)。 精度等级:齿轮需注明ISO/DIN精度等级(如6级研磨齿或8级滚齿)。
查看详细说明非标订制中易导致加工退单或组装异常的缺漏点包括: 倒角与退刀槽:轴孔入口未加C0.5~C1倒角,导致装配困难;内外圆交界处缺少退刀槽,导致清角不到位。 锁紧定位孔:缺少顶丝(止动螺钉)孔或定位螺栓孔的规格、数量及角度标注。 表面处理说明:未注明阳极氧化、发黑、镀锌或发蓝厚度,可能导致表面处理后尺寸超差(尤其是内孔公差)。
查看详细说明张紧力是影响同步带传动寿命的关键指标: 张紧力过大:会导致同步轮轴承承受额外径向载荷,引发轴承过热磨损、电机过载,甚至导致同步轮轴孔开裂或皮带断裂。 张紧力过小:高速或重载启停时容易发生“跳齿(爬齿)”现象,失去定位精度,同时加速齿面磨损。 检查方法:建议采用音频张紧计(测量固有频率)或施加定力检测下垂量来精准控制。
查看详细说明两轴对中不良(包括径向偏移、轴向偏移和角向倾斜)会引发连锁故障: 震动与异响:运转时产生高频振动与周期性噪音。 部件早期损坏:额外产生的弯曲应力会导致联轴器膜片破裂、弹性体挤碎,甚至直接拉伤电机轴承与减速机输入轴。 检查标准:安装时须使用百分表或激光对中仪,将径向与角向偏差控制在产品许用公差的50%以内。
查看详细说明齿轮背隙:背隙过小会导致卡齿、发热与磨损加剧;背隙过大则引发冲击与定位误差。检测时可将压铅丝(软铅条)通过齿轮啮合区,测量压扁厚度;或固定一轴,用百分表测量另一轴分度圆上的游隙。 链轮松紧:链传动不可过紧,应保留适当的链条垂度。通常两链轮中心线水平时,下侧链条垂度应为两轮中心距的1%~2%;垂直安装时垂度控制在0.5%~1%。
查看详细说明试运行15~30分钟内应重点关注: 异响排查: 金属撞击/磨擦声:检查齿轮/链轮防护罩是否干涉,或轴向发生串动。 周期性“咔哒”声:通常为齿面有毛刺、磕碰伤或链条节距与链轮不匹配。 发热排查: 联轴器/轴承部位过热:说明存在严重不对中或预紧力过大。 齿面/链条过热:检查润滑(油脂类型与加注量)是否到位,或啮合间隙是否过小导致硬摩擦。
查看详细说明